| Product W*D*H |
1420X690X9 Fax:
Mobile :
Website:qdsmad
| Capacity: |
538L |
| Door Number: |
Double Doors |
| வகை: |
Chest/Deep Freezer |
| Door Type: |
Sliding Door |
| Power Source: |
Electricity |
| Temperature Control: |
Electricity |
| மாதிரிகள்: |
US$ 350/Piece
1 துண்டு (குறைந்தபட்ச ஆர்டர்)
|
Request Sample
|
| தனிப்பயனாக்கம்: |
இணையம்
|
தனிப்பயனாக்கப்பட்ட கோரிக்கை
|
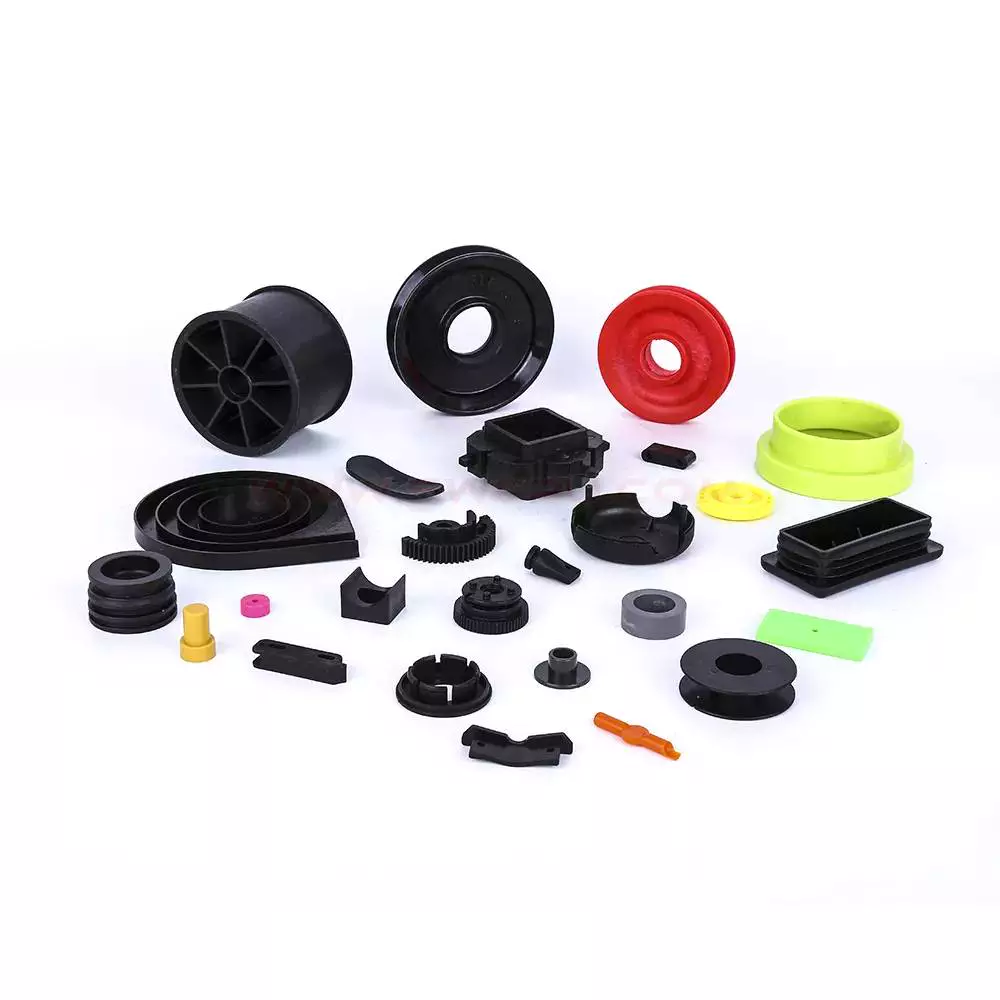
ஊசி வார்ப்பு என்றால் என்ன?
ஊசி வார்ப்பு என்பது மூல பிளாஸ்டிக்குகளை உருக்கி, அவற்றை ஒரு அச்சினுள் செலுத்துவதன் மூலம் துல்லியமாக வடிவமைக்கப்பட்ட பாகங்களைத் தயாரிக்கும் ஒரு செயல்முறையாகும். ஒரு ஊசி வார்ப்பின் முக்கிய பாகங்கள் புனல், உருளை மற்றும் முன்னும் பின்னுமாக நகரும் திருகு ஆகும். ஊசி மூலம் செலுத்துவதற்கு முன்பு, மூல பிளாஸ்டிக்குகள் வண்ண நிறமிகள் மற்றும் வலுவூட்டும் சேர்க்கைப் பொருட்களுடன் கலக்கப்படுகின்றன.
ஊசி வார்ப்பு பாகங்களின் பண்புகள்
ஊசி வார்ப்பு என்பது நெகிழிப் பாகங்களைத் தயாரிக்கும் ஒரு செயல்முறையாகும். இது பாகங்களைத் தயாரிக்க வெப்ப நெகிழி, வெப்ப இறுகு நெகிழி அல்லது மீள்நெகிழிகளைப் பயன்படுத்துகிறது. பயன்படுத்தப்படும் பொருட்களின் வரம்பு மிகப்பெரியது மற்றும் பல்லாயிரக்கணக்கான வெவ்வேறு பாலிமர்களை உள்ளடக்கியது. பரந்த அளவிலான பண்புகளை உருவாக்குவதற்காக, அவை மற்ற பொருட்கள் மற்றும் கலப்புலோகங்களுடன் கலக்கப்படுகின்றன. வடிவமைப்பாளர்கள், முடிக்கப்பட்ட பாகத்தில் விரும்பப்படும் பண்புகள் மற்றும் செயல்பாடுகளின் அடிப்படையில், அந்தப் பணிக்குத் தேவையான பொருத்தமான பொருட்களைத் தேர்ந்தெடுக்கின்றனர். அச்சு வடிவமைப்புச் செயல்பாட்டின் போது, அச்சுப் பொருட்கள் கவனமாகத் தேர்ந்தெடுக்கப்பட வேண்டும், ஏனெனில் வெவ்வேறு பொருட்களுக்கு வெவ்வேறு வார்ப்பு அளவுருக்கள் தேவைப்படுகின்றன.
ஊசி வார்ப்பு முறைக்கு வெப்பநிலை மற்றும் திரிபு நிலைகளில் துல்லியமான சகிப்புத்தன்மை தேவைப்படுகிறது. அதிகபட்ச திரிபு நிலை சுமார் 0.15 சதவீதம் ஆகும். ஒரு ஊசி வார்ப்புத் திட்டத்தின் தேவைகளைப் பூர்த்தி செய்ய இந்த அளவுருக்களைச் சரிசெய்ய முடியும். வார்ப்புச் செருகிகளின் திரிபு மற்றும் வெப்பநிலையை நிகழ் நேரத்தில் அளவிடுவதன் மூலம், இதன் விளைவாக வரும் தயாரிப்புகளின் தரத்தை எளிதாகச் சரிபார்க்கலாம்.
ஊசி வார்ப்பு முறையானது பாலிமரின் சீரான ஓட்டத்திற்காக அறியப்படுகிறது. இருப்பினும், பாகம் உருவாகும் குழியில் பக்கவாட்டு வெப்ப மாறுபாடுகள் ஏற்படுவதற்கான சாத்தியக்கூறு இன்னும் உள்ளது. இது படம் 4-இல் விளக்கப்பட்டுள்ளது. அந்தப் பாகத்தில் அதிக மற்றும் குறைந்த வெட்டுப் பகுதிகள் உள்ளன; அதிக வெட்டுப் பகுதிகள் பாகத்தின் அடிப்பக்கத்திலும், குறைந்த வெட்டுப் பகுதிகள் மேற்பக்கத்திலும் பாய்கின்றன.
சிறிய பாகங்கள் முதல் ஒரு காரின் முழு உடல் பேனல்கள் வரை, பலவிதமான பிளாஸ்டிக் பாகங்களைத் தயாரிக்க ஊசி வார்ப்பு முறை பயன்படுத்தப்படுகிறது. இந்தப் பாகங்கள், பொம்மைகளுக்கான பாலிபுரோப்பிலீன் மற்றும் நுகர்வோர் மின்னணு சாதனங்களுக்கான ஏபிஎஸ் போன்ற பல்வேறுபட்ட பொருட்களிலிருந்து தயாரிக்கப்படலாம். அவை அலுமினியம் அல்லது எஃகு போன்ற உலோகங்களிலிருந்தும் தயாரிக்கப்படலாம்.
பிளாஸ்டிக் பாகங்களின் உருகு வெப்பநிலை, திட்டத்தின் விவரக்குறிப்புகளுக்கு ஏற்றதாக இருக்க வேண்டும். விரும்பிய பாகங்களைத் தயாரிக்க அச்சு போதுமான அளவு பெரியதாக இருக்க வேண்டும். இது, பொருளின் பரிமாணத் துல்லியத்தின் மீது சீரற்ற சுருக்கத்தால் ஏற்படும் தாக்கத்தைக் குறைக்கும். வெப்பநிலையைத் தவிர, பொருளின் பண்புகளையும் கருத்தில் கொண்டு அச்சு வடிவமைக்கப்பட வேண்டும்.
கருவி உருவாக்கம்
ஊசி வார்ப்பு பாகங்கள் அச்சுகளைப் பயன்படுத்தி உற்பத்தி செய்யப்படுகின்றன. இந்த செயல்முறை ஒரு சிக்கலான செயல்முறையாகும், இது சரியான பொருத்தம் மற்றும் செயல்பாட்டை உறுதிப்படுத்த தனிப்பயனாக்கம் தேவைப்படுகிறது. ஒரு அச்சின் முக்கிய கூறு அதன் அடித்தளமாகும், இது வெற்றிடங்கள், வெளியேற்றிகள் மற்றும் குளிரூட்டும் குழாய்களைத் தாங்குகிறது. தரமான பாகங்களின் உற்பத்திக்கு இந்தக் கூறுகளின் அளவும் நிலையும் மிக முக்கியமானவை. தவறான அளவுள்ள காற்றோட்டத் துளைகள், வார்ப்புச் செயல்முறையின் போது சிக்கிய காற்று பாகத்தினுள் நுழையக் காரணமாகலாம். இது வாயு குமிழ்கள், தீக்காயத் தடங்கள் மற்றும் பாகத்தின் தரம் குறைவதற்கு வழிவகுக்கும்.
கருவி உருவாக்கத்திற்குப் பயன்படுத்தப்படும் மூலப்பொருள் பொதுவாக H-13 கருவி எஃகு ஆகும். இந்த எஃகு குறைந்த நீட்சி மதிப்பைக் கொண்டிருப்பதால், ஊசி வார்ப்பு பாகங்களுக்கு ஏற்றது. ஊசி வார்ப்பு பாகங்களுக்கான கருவிகளை உருவாக்கப் பயன்படுத்தப்படும் மூலப்பொருள் பொதுவாக அதிக வளைவு வலிமையைக் கொண்டுள்ளது. ஊசி வார்ப்பு கருவிகளுக்குப் பயன்படுத்தப்படும் மூலப்பொருள் பொதுவாக 420 துருப்பிடிக்காத எஃகு அல்லது H-13 கருவி எஃகு ஆகும். இந்த மூலப்பொருட்கள் பெரும்பாலான ஊசி வார்ப்பு செயல்முறைகளுக்கு ஏற்றவை மற்றும் வார்ப்பு அல்லது MIM பாகங்களுடன் ஒப்பிடத்தக்க வளைவு வலிமையைக் கொண்டுள்ளன.
கருவி உருவாக்கத்தின் மற்றொரு முக்கியப் பகுதி அச்சின் வடிவமைப்பு ஆகும். அச்சை ஒரு சரிவுக் கோணத்துடன் வடிவமைப்பது முக்கியம், ஏனெனில் இது பொருளை வெளியேற்றுவதை எளிதாக்கி செலவுகளைக் குறைக்கும். ஒரு உயரமான பாகத்தை வடிவமைக்கும்போது 5° சரிவுக் கோணம் பரிந்துரைக்கப்படுகிறது. ஊசி வார்ப்பிற்குப் பிறகு பிளாஸ்டிக் பாகத்தில் காற்றுக் குமிழ்கள் இல்லாமல் இருப்பதை உறுதிசெய்ய, சரிவுக் கோணத்தைத் தேர்ந்தெடுப்பது அவசியமாகும்.
ஊசி வார்ப்பு கருவிகளுக்கான செலவுகள், ஒரு ஊசி வார்ப்பு பாகத்தின் விலையில் 151 டன் வரை இருக்கலாம். அச்சுப் பொருட்கள் மற்றும் வடிவமைப்பில் புதுமைகளைப் புகுத்துவதன் மூலம், கருவி உருவாக்கத்தை மேலும் திறமையானதாகவும் செலவு குறைந்ததாகவும் மாற்ற முடியும்.
ஊசி வார்ப்பு செய்யப்பட்ட பாகங்களின் மேற்பரப்பு பூச்சுகள்
ஊசி வார்ப்பு செய்யப்பட்ட பாகங்களின் மேற்பரப்புப் பூச்சுகள், அப்பாகத்தின் தோற்றம் மற்றும் செயல்திறனில் பல்வேறு விளைவுகளை ஏற்படுத்தக்கூடும். வெவ்வேறு பொருட்கள் வெவ்வேறு வகையான மேற்பரப்புப் பூச்சுகளுக்கு ஏற்றவையாக இருக்கின்றன; சில பிளாஸ்டிக்குகள் மற்றவற்றை விட மென்மையான, பளபளப்பான பூச்சுகளுக்கு மிகவும் பொருத்தமானவை. மேற்பரப்புப் பூச்சின் வகையானது, ஊசி செலுத்தும் வேகம் மற்றும் உருகு வெப்பநிலை உள்ளிட்ட பல காரணிகளாலும் பாதிக்கப்படுகிறது. வேகமான ஊசி செலுத்தும் வேகம், பற்றவைப்புக் கோடுகளின் தெரிவுநிலையைக் குறைத்து, பாகங்களின் ஒட்டுமொத்த தோற்றத்தை மேம்படுத்துவதன் மூலம் பிளாஸ்டிக் பூச்சுகளின் தரத்தை உயர்த்த உதவுகிறது.
மென்மையான பிளாஸ்டிக் மேற்பரப்புப் பூச்சுக்காக, சில நிறுவனங்கள் அந்தப் பாகத்தில் அதிக அளவிலான சொரசொரப்பைக் கோருகின்றன. மற்றவர்கள் சற்று சொரசொரப்பான தோற்றத்தை விரும்பலாம், ஆனால் இரண்டு விருப்பங்களுக்குமே அதனதன் நன்மைகள் உண்டு. தேர்ந்தெடுக்கப்படும் மேற்பரப்புப் பூச்சின் வகை, அந்தப் பாகத்தின் நோக்கம் மற்றும் அது பயன்படுத்தப்படவிருக்கும் பயன்பாட்டைப் பொறுத்து அமையும். உதாரணமாக, ஒரு அழகு சாதனப் பாகத்திற்குப் பளபளப்பான பிளாஸ்டிக் பூச்சு விரும்பப்படலாம், அதே சமயம் உறுதியாகவும் செலவு குறைந்ததாகவும் இருக்க வேண்டிய ஒரு இயந்திரப் பாகத்திற்குச் சற்று சொரசொரப்பான பூச்சு மிகவும் பொருத்தமானதாக இருக்கலாம்.
ஊசி வார்ப்பு பாகங்களின் மேற்பரப்புப் பூச்சுகள், பெரும்பாலும் அவற்றின் பயன்பாட்டிற்கு ஏற்றவாறு தனிப்பயனாக்கப்படுகின்றன. உதாரணமாக, சில பாகங்களுக்கு அதிக அளவு உராய்வு தேவைப்படுவதால், அவற்றுக்கு ஒரு சொரசொரப்பான மேற்பரப்புப் பூச்சு தேவைப்படுகிறது. விரும்பிய அமைப்பை அடைவதற்கு, இந்தப் பாகங்களுக்கு மணல் தெளிப்புச் செயல்முறை தேவைப்படலாம். பிளாஸ்டிக்கின் அமைப்பைக் கட்டுப்படுத்த மற்ற செயல்முறைகளையும் பயன்படுத்தலாம்.
மேற்பரப்புப் பூச்சின் வகை, பயன்படுத்தப்படும் பொருட்கள், அத்துடன் பாகத்தின் வடிவமைப்பு மற்றும் உருவம் ஆகியவற்றைப் பொறுத்து அமைகிறது. பயன்படுத்தப்படும் பொருளின் வகை, சேர்க்கப்படும் பொருட்கள் மற்றும் வெப்பநிலை ஆகியவையும் மேற்பரப்புப் பூச்சில் தாக்கத்தை ஏற்படுத்துகின்றன. வடிவமைப்புச் செயல்முறையின் ஆரம்பத்திலேயே மேற்பரப்புப் பூச்சுகளைக் கருத்தில் கொள்வதும் முக்கியம்.
துல்லியத்தை மேம்படுத்துவதில் இரண்டாம் நிலை செயல்பாட்டின் முக்கியத்துவம்
பெரும்பாலான இன்ஜெக்ஷன் மோல்டிங் செய்யப்பட்ட பாகங்களுக்கு இரண்டாம் நிலை செயல்பாடுகள் தேவையில்லை என்றாலும், சில பாகங்களுக்கு இந்த வகையான செயலாக்கம் தேவைப்படுகிறது. ஒரு பாகத்தின் மேற்பரப்புப் பூச்சு, அது எவ்வளவு சிறப்பாகச் செயல்படும் என்பதையும், வேறு என்ன இரண்டாம் நிலை செயல்பாடுகள் அவசியம் என்பதையும் தீர்மானிக்கும். பாகத்தின் செயல்பாட்டைப் பொறுத்து, ஒரு வழவழப்பான அல்லது சொரசொரப்பான மேற்பரப்பு பொருத்தமானதாக இருக்கலாம். மேலும், சில பாகங்களுக்கு பசைகளைப் பயன்படுத்துவதற்கு முன்பு மேற்பரப்புத் தயாரிப்பு தேவைப்படலாம், எனவே ஒரு துல்லியமான மேற்பரப்புப் பூச்சு மிகப்பெரிய வித்தியாசத்தை ஏற்படுத்தும். விரும்பிய பூச்சைப் பெறுவதற்கு, இன்ஜெக்ஷன் மோல்டர் வெவ்வேறு பொருட்களை வார்ப்பதில் அனுபவம் பெற்றிருக்க வேண்டும். அவர் ஒரு அச்சின் ஓட்டத்தை எவ்வாறு உருவகப்படுத்துவது என்பது பற்றிய அறிவையும் பெற்றிருக்க வேண்டும். மேலும், அனுபவம் வாய்ந்த மோல்டர்கள், இரண்டாம் நிலை வண்ணப்பூச்சு செயல்முறைகளின் தேவையைத் தவிர்த்து, விரும்பிய நிறத்தைப் பெறுவதற்காகப் பொருட்களை எவ்வாறு கலப்பது என்பதை அறிந்திருப்பார்கள்.
ஊசி வார்ப்பு என்பது துல்லியமும் நேர்த்தியும் தேவைப்படும் ஒரு சிக்கலான செயல்முறையாகும். உருகிய பிளாஸ்டிக்கின் உகந்த வெப்பநிலையும், அச்சும் தேர்ந்தெடுக்கப்பட வேண்டும். பிளாஸ்டிக்கின் சரியான ஓட்டத்திற்காகவும் அச்சு வடிவமைக்கப்பட வேண்டும். மேலும், அது பாகத்தின் வடிவமைப்பிற்கு ஏற்ற சிறந்த வெப்ப நெகிழிப் பொருளால் செய்யப்பட்டிருக்க வேண்டும். இறுதியாக, பாகம் வெளியேற்றப்படுவதற்கு முன்பு திடமாவதற்கு சரியான நேரம் அனுமதிக்கப்பட வேண்டும். பாகத்தின் வடிவமைப்பிற்கு ஏற்ப தனிப்பயனாக்கப்பட்ட சிறப்பு கருவிகளைக் கொண்டு இந்தப் பிரச்சினைகளில் பலவற்றைச் சமாளிக்க முடியும்.
ஊசி வார்ப்பு முறையானது, சிக்கலான பாகங்களைக் குறைந்த செலவில் தயாரிப்பதற்கான வாய்ப்பை வழங்குகிறது. மேலும், இது சிக்கலான வடிவமைப்பு மற்றும் பன்முகச் செயல்பாடுகளைக் கொண்ட பாகங்களைத் தயாரிக்கவும் உற்பத்தியாளர்களுக்கு உதவுகிறது.
 
editor by CX 2023-10-20
 Tamil
|

























