| Product W*D*H |
1420X690X9 Fax:
Mobile :
Website:qdsmad
| Capacity: |
538L |
| Door Number: |
Double Doors |
| Type: |
Chest/Deep Freezer |
| Door Type: |
Sliding Door |
| Power Source: |
Electricity |
| Temperature Control: |
Electricity |
| Prøver: |
US$ 350/Piece
1 stk (min. bestilling)
|
Be om prøve
|
| Tilpasning: |
Tilgjengelig
|
Tilpasset forespørsel
|
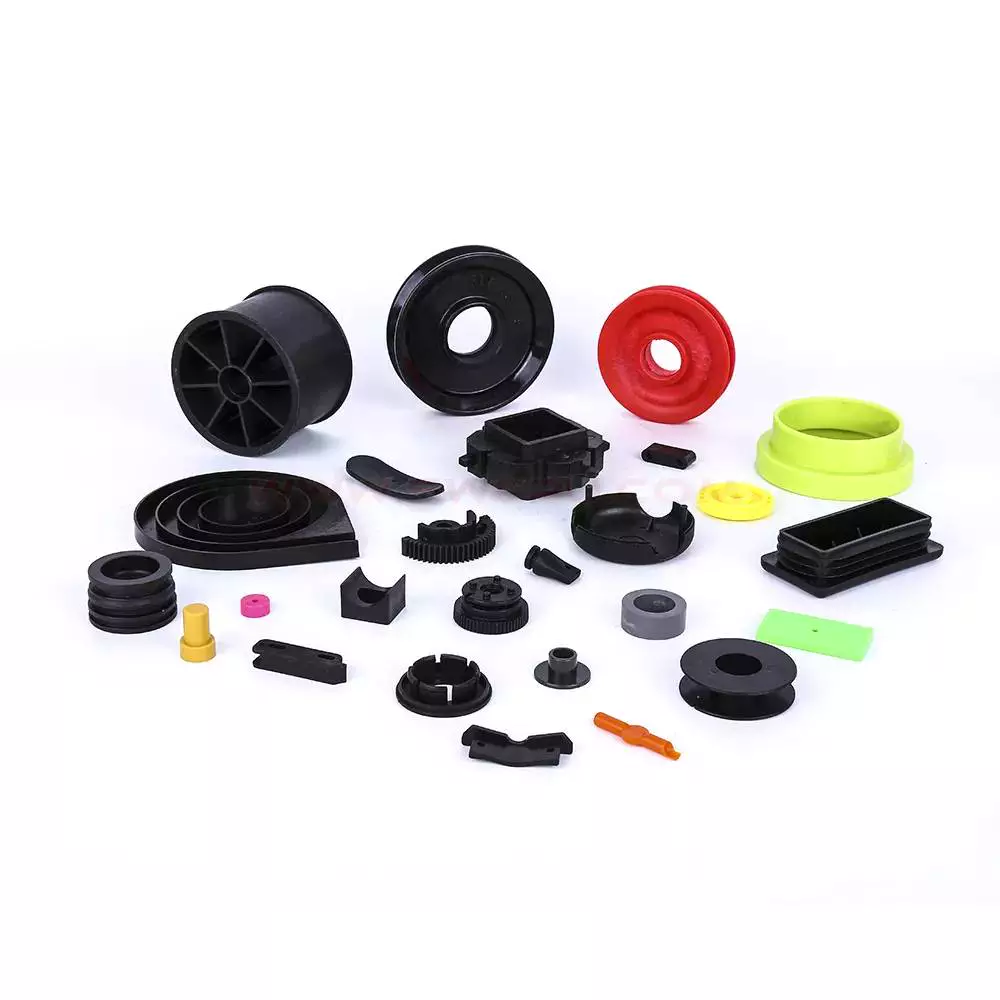
Hva er sprøytestøping?
Sprøytestøping er en prosess for å produsere presisjonsstøpte deler ved å smelte sammen rå plast og føre dem inn i en form. Hovedkomponentene i en sprøytestøpeform er en trakt, en sylinder og en frem- og tilbakegående skrue. Før injeksjon blandes råplasten med fargepigmenter og forsterkende tilsetningsstoffer.
Kjennetegn på sprøytestøpte deler
Sprøytestøping er prosessen med å produsere plastdeler. Den bruker termoplast, termoherdende eller elastomerer til å produsere komponenter. Materialutvalget er enormt og inkluderer titusenvis av forskjellige polymerer. De blandes med andre materialer og legeringer for å produsere et bredt spekter av egenskaper. Designere velger passende materialer for jobben basert på egenskapene og funksjonene som ønskes i den ferdige delen. Under formdesignprosessen må formmaterialer velges nøye, ettersom forskjellige materialer krever forskjellige støpeparametere.
Sprøytestøping krever presise toleranser for temperatur og tøyningsnivåer. Maksimal tøyningsnivå er omtrent 0,15 prosent. Det er mulig å justere disse parameterne for å oppfylle kravene til et sprøytestøpeprosjekt. De resulterende produktene kan enkelt kontrolleres for kvalitet ved å måle tøyning og temperatur på forminnsatsene i sanntid.
Sprøytestøping er kjent for sin laminære strømning av polymeren. Det er imidlertid fortsatt en mulighet for termiske variasjoner fra side til side i delens formingshulrom. Dette er illustrert i FIG. 4. Delen har områder med høy og lav skjæring; områdene med høy skjæring flyter på undersiden av delen, mens områdene med lav skjæring flyter på oversiden.
Sprøytestøping brukes til å lage mange forskjellige typer plastdeler, fra små deler til hele karosseripaneler på en bil. Disse delene kan lages av en rekke forskjellige materialer, for eksempel polypropylen til leker og ABS til forbrukerelektronikk. De kan også lages av metall, for eksempel aluminium eller stål.
Smeltetemperaturen til plastdeler må være passende for prosjektets spesifikasjoner. Formen bør være stor nok til å produsere de ønskede delene. Dette vil minimere virkningen av ujevn krymping på produktets dimensjonsnøyaktighet. I tillegg til temperaturen må en form utformes med tanke på materialets egenskaper.
Verktøyfabrikasjon
Sprøytestøpte deler produseres ved hjelp av former. Denne prosessen er en kompleks prosess som krever tilpasning for å sikre riktig passform og funksjon. Hovedkomponenten i en form er basen, som inneholder hulrommene, ejektorene og kjølelinjene. Størrelsen og plasseringen av disse komponentene er avgjørende for produksjon av kvalitetsdeler. Feil dimensjonerte ventiler kan føre til at innestengt luft kommer inn i delen under støpeprosessen. Dette kan føre til gassbobler, brennmerker og dårlig delkvalitet.
Materialet som brukes til verktøyfremstilling er vanligvis H-13 verktøystål. Dette stålet er egnet for sprøytestøpte deler da det har en lav forlengelsesverdi. Materialet som brukes til å fremstille verktøy for sprøytestøpte deler har vanligvis en høy flytegrense. Materialet som brukes til sprøytestøping av verktøy er vanligvis 420 rustfritt stål eller H-13 verktøystål. Disse materialene er egnet for de fleste sprøytestøpeprosesser og har sammenlignbar flytegrense sammenlignet med smidde eller MIM-deler.
En annen viktig del av verktøyfabrikasjonen er utformingen av formen. Det er viktig å designe formen med en utkastvinkel, da dette vil gjøre utkastingen enklere og redusere kostnadene. En utkastvinkel på 5° anbefales når man designer en høy element. Å velge en utkastvinkel er viktig for å sikre at plastdelen er fri for luftbobler etter sprøytestøping.
Kostnadene for sprøytestøpingsverktøy kan utgjøre så mye som 15% av kostnaden for en sprøytestøpt del. Med innovasjon innen formmaterialer og design kan verktøyfabrikasjon bli mer effektiv og kostnadseffektiv.
Overflatebehandlinger på sprøytestøpte deler
Overflatebehandlinger på sprøytestøpte deler kan ha en rekke effekter på delens utseende og ytelse. Ulike materialer egner seg til ulike typer overflatebehandlinger, og noen plasttyper er bedre egnet for glatte, blanke overflater enn andre. Typen overflatebehandling påvirkes også av flere faktorer, inkludert injeksjonshastighet og smeltetemperatur. Raskere injeksjonshastigheter bidrar til å forbedre kvaliteten på plastoverflater ved å redusere synligheten av sveiselinjer og forbedre delenes generelle utseende.
For en glatt plastoverflate krever noen selskaper en høy grad av ruhet på delen. Andre foretrekker kanskje et mer røft utseende, men begge alternativene kan ha sine fordeler. Hvilken type overflatefinish som velges vil avhenge av delens formål og tiltenkte bruksområde. For eksempel kan en blank plastfinish være å foretrekke for en kosmetisk del, mens en ruere finish kan være bedre egnet for en mekanisk del som må være tøff og kostnadseffektiv.
Overflatebehandlinger på sprøytestøpte deler tilpasses ofte for å matche bruksområdet. For eksempel krever noen deler en ru overflatebehandling fordi de krever større friksjon. Disse delene kan kreve en sandblåsingsprosess for å oppnå ønsket tekstur. Andre prosesser kan også brukes til å kontrollere plasttekstur.
Typen overflatebehandling avhenger av materialene som brukes, samt delens design og form. Materialtypen som brukes, tilsetningsstoffer og temperatur har også innvirkning på overflatebehandlingen. Det er også viktig å vurdere overflatebehandlinger tidlig i designprosessen.
Viktigheten av en sekundær operasjon for å forbedre nøyaktigheten
Selv om de fleste sprøytestøpte deler ikke krever sekundære operasjoner, krever noen komponenter denne typen behandling. Overflatefinishen til en komponent vil avgjøre hvor godt den fungerer og hvilke andre sekundære operasjoner som er nødvendige. Avhengig av delens funksjon kan en glatt eller teksturert overflate være passende. I tillegg kan noen deler kreve overflatebehandling før påføring av lim, så en nøyaktig overflatefinish kan utgjøre hele forskjellen. For å oppnå ønsket finish bør sprøytestøperen ha erfaring med støping av forskjellige materialer. Han eller hun bør også ha kunnskap om hvordan man simulerer flyten i en form. Erfarne støpere vet også hvordan man blander materialer for å oppnå ønsket farge, og unngår behovet for sekundære lakkeringsprosesser.
Sprøytestøping er en kompleks prosess som krever presisjon og nøyaktighet. Den optimale temperaturen på den smeltede plasten må velges, i tillegg til selve formen. Formen må også være utformet for riktig flyt av plast. I tillegg må den være laget av det beste termoplastmaterialet for delens design. Til slutt må det gis riktig tid til at delen er fast før den kastes ut. Mange av disse problemene kan løses med spesialverktøy som er tilpasset delens design.
Sprøytestøping gir muligheten til å lage komplekse deler til lave kostnader. Det lar også produsenter lage deler med kompliserte geometrier og flere funksjoner.
 
editor by CX 2023-10-20
 Norwegian
|

























