| Product W*D*H |
1420X690X9 Fax:
Mobile :
Website:qdsmad
| Capacity: |
538L |
| Door Number: |
Double Doors |
| Jenis: |
Chest/Deep Freezer |
| Door Type: |
Sliding Door |
| Power Source: |
Electricity |
| Temperature Control: |
Electricity |
| Contoh: |
US$ 350/Piece
1 Buah (Minimum Pemesanan)
|
Minta Sampel
|
| Kustomisasi: |
Tersedia
|
Permintaan Khusus
|
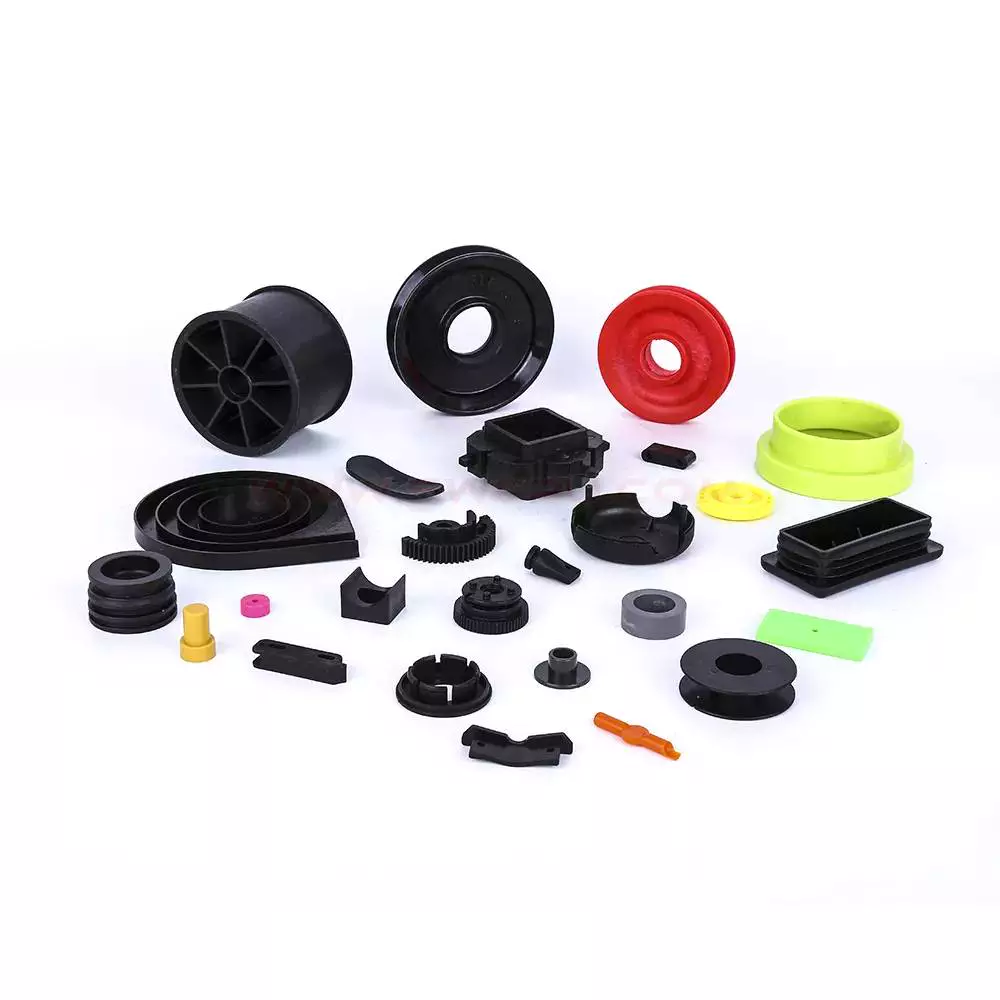
Apa itu pencetakan injeksi?
Pencetakan injeksi adalah proses pembuatan komponen cetakan presisi dengan cara melebur plastik mentah dan mengarahkannya ke dalam cetakan. Komponen utama cetakan injeksi adalah corong, tabung, dan sekrup bolak-balik. Sebelum injeksi, plastik mentah dicampur dengan pigmen pewarna dan aditif penguat.
Karakteristik bagian yang dicetak dengan cetakan injeksi
Pencetakan injeksi adalah proses pembuatan komponen plastik. Proses ini menggunakan termoplastik, termoset, atau elastomer untuk memproduksi komponen. Rentang materialnya sangat luas dan mencakup puluhan ribu polimer yang berbeda. Polimer-polimer ini dicampur dengan material dan paduan lain untuk menghasilkan berbagai macam sifat. Perancang memilih material yang tepat untuk pekerjaan tersebut berdasarkan sifat dan fungsi yang diinginkan pada komponen jadi. Selama proses desain cetakan, material cetakan harus dipilih dengan cermat, karena material yang berbeda membutuhkan parameter pencetakan yang berbeda.
Pencetakan injeksi membutuhkan toleransi yang tepat terhadap tingkat suhu dan regangan. Tingkat regangan maksimum sekitar 0,15 persen. Parameter ini dapat disesuaikan untuk memenuhi persyaratan proyek pencetakan injeksi. Produk yang dihasilkan dapat dengan mudah diperiksa kualitasnya dengan mengukur regangan dan suhu sisipan cetakan secara real-time.
Pencetakan injeksi dikenal karena aliran polimernya yang laminar. Namun, masih ada kemungkinan variasi termal dari sisi ke sisi di dalam rongga pembentukan bagian. Hal ini diilustrasikan pada Gambar 4. Bagian tersebut memiliki area geser tinggi dan rendah; area geser yang lebih tinggi mengalir di sisi bawah bagian, sedangkan area geser yang lebih rendah mengalir di sisi atas.
Pencetakan injeksi digunakan untuk membuat berbagai macam komponen plastik, mulai dari komponen kecil hingga seluruh panel bodi mobil. Komponen-komponen ini dapat dibuat dari berbagai macam material, seperti polipropilen untuk mainan dan ABS untuk elektronik konsumen. Komponen tersebut juga dapat dibuat dari logam, seperti aluminium atau baja.
Suhu leleh komponen plastik harus sesuai dengan spesifikasi proyek. Cetakan harus cukup besar untuk menghasilkan komponen yang diinginkan. Hal ini akan meminimalkan dampak penyusutan yang tidak merata pada akurasi dimensi produk. Selain suhu, cetakan juga harus dirancang dengan mempertimbangkan sifat-sifat material.
Pembuatan perkakas
Komponen hasil cetakan injeksi diproduksi menggunakan cetakan. Proses ini merupakan proses kompleks yang membutuhkan penyesuaian untuk memastikan kesesuaian dan fungsi yang tepat. Komponen utama cetakan adalah alasnya, yang menampung rongga, ejektor, dan saluran pendingin. Ukuran dan posisi komponen-komponen ini sangat penting untuk produksi komponen berkualitas. Ventilasi yang ukurannya tidak tepat dapat menyebabkan udara terperangkap masuk ke dalam komponen selama proses pencetakan. Hal ini dapat menyebabkan gelembung gas, bekas terbakar, dan kualitas komponen yang buruk.
Material yang digunakan untuk pembuatan perkakas biasanya adalah baja perkakas H-13. Baja ini cocok untuk komponen cetakan injeksi karena memiliki nilai elongasi yang rendah. Material yang digunakan untuk membuat perkakas untuk komponen cetakan injeksi biasanya memiliki kekuatan luluh yang tinggi. Material yang digunakan untuk perkakas cetakan injeksi biasanya adalah baja tahan karat 420 atau baja perkakas H-13. Material ini cocok untuk sebagian besar proses pencetakan injeksi dan memiliki kekuatan luluh yang sebanding dengan komponen tempa atau MIM.
Bagian penting lainnya dalam pembuatan perkakas adalah desain cetakan. Penting untuk mendesain cetakan dengan sudut kemiringan (draft angle), karena ini akan mempermudah pengeluaran (ejection) dan mengurangi biaya. Sudut kemiringan 5° direkomendasikan saat mendesain fitur yang tinggi. Memilih sudut kemiringan sangat penting untuk memastikan bahwa bagian plastik bebas dari gelembung udara setelah pencetakan injeksi.
Biaya perkakas cetakan injeksi dapat mencapai hingga 15% dari biaya suatu komponen cetakan injeksi. Dengan inovasi dalam material dan desain cetakan, pembuatan perkakas dapat menjadi lebih efisien dan hemat biaya.
Hasil akhir permukaan pada bagian yang dicetak dengan metode injeksi
Lapisan permukaan pada komponen hasil cetakan injeksi dapat memiliki berbagai efek pada penampilan dan kinerja komponen tersebut. Material yang berbeda cocok untuk berbagai jenis lapisan permukaan, dengan beberapa plastik lebih sesuai untuk lapisan yang halus dan mengkilap daripada yang lain. Jenis lapisan permukaan juga dipengaruhi oleh beberapa faktor, termasuk kecepatan injeksi dan suhu leleh. Kecepatan injeksi yang lebih cepat membantu meningkatkan kualitas lapisan plastik dengan mengurangi visibilitas garis sambungan dan meningkatkan penampilan keseluruhan komponen.
Untuk mendapatkan permukaan plastik yang halus, beberapa perusahaan mensyaratkan tingkat kekasaran yang tinggi pada bagian tersebut. Yang lain mungkin lebih menyukai tampilan yang lebih kasar, tetapi kedua pilihan tersebut memiliki manfaatnya masing-masing. Jenis lapisan permukaan yang dipilih akan bergantung pada tujuan dan aplikasi yang dimaksudkan dari bagian tersebut. Misalnya, lapisan plastik mengkilap mungkin lebih disukai untuk bagian kosmetik, sementara lapisan yang lebih kasar mungkin lebih cocok untuk bagian mekanis yang harus kuat dan hemat biaya.
Permukaan akhir pada komponen hasil cetakan injeksi sering kali disesuaikan dengan aplikasinya. Misalnya, beberapa komponen memerlukan permukaan akhir yang kasar karena membutuhkan gesekan yang lebih besar. Komponen-komponen ini mungkin memerlukan proses sandblasting untuk mencapai tekstur yang diinginkan. Proses lain juga dapat digunakan untuk mengontrol tekstur plastik.
Jenis penyelesaian permukaan bergantung pada bahan yang digunakan, serta desain dan bentuk bagian tersebut. Jenis bahan yang digunakan, aditif, dan suhu juga berdampak pada penyelesaian permukaan. Penting juga untuk mempertimbangkan penyelesaian permukaan sejak awal proses desain.
Pentingnya operasi sekunder untuk meningkatkan akurasi
Meskipun sebagian besar komponen hasil cetakan injeksi tidak memerlukan operasi sekunder, beberapa komponen memang memerlukan jenis pemrosesan ini. Permukaan akhir suatu komponen akan menentukan seberapa baik fungsinya dan operasi sekunder apa lagi yang diperlukan. Tergantung pada fungsi komponen tersebut, permukaan yang halus atau bertekstur mungkin sesuai. Selain itu, beberapa komponen mungkin memerlukan persiapan permukaan sebelum mengaplikasikan perekat, sehingga permukaan akhir yang akurat dapat membuat perbedaan besar. Untuk mencapai hasil akhir yang diinginkan, pencetak injeksi harus memiliki pengalaman mencetak berbagai material. Ia juga harus memiliki pengetahuan tentang cara mensimulasikan aliran cetakan. Selain itu, pencetak yang berpengalaman tahu cara mencampur material untuk mencapai warna yang diinginkan, menghindari kebutuhan akan proses pengecatan sekunder.
Pencetakan injeksi adalah proses kompleks yang membutuhkan presisi dan akurasi. Suhu optimal plastik cair harus dipilih, begitu pula dengan cetakannya sendiri. Cetakan juga harus dirancang untuk aliran plastik yang tepat. Selain itu, cetakan harus terbuat dari bahan termoplastik terbaik untuk desain bagian tersebut. Terakhir, waktu yang tepat harus diberikan agar bagian tersebut mengeras sebelum dikeluarkan dari cetakan. Banyak dari masalah ini dapat diatasi dengan peralatan khusus yang disesuaikan dengan desain bagian tersebut.
Pencetakan injeksi menawarkan peluang untuk membuat komponen kompleks dengan biaya rendah. Teknik ini juga memungkinkan produsen untuk membuat komponen dengan geometri rumit dan berbagai fungsi.
 
editor by CX 2023-10-20
 Indonesian
|

























