
Penerangan Produk
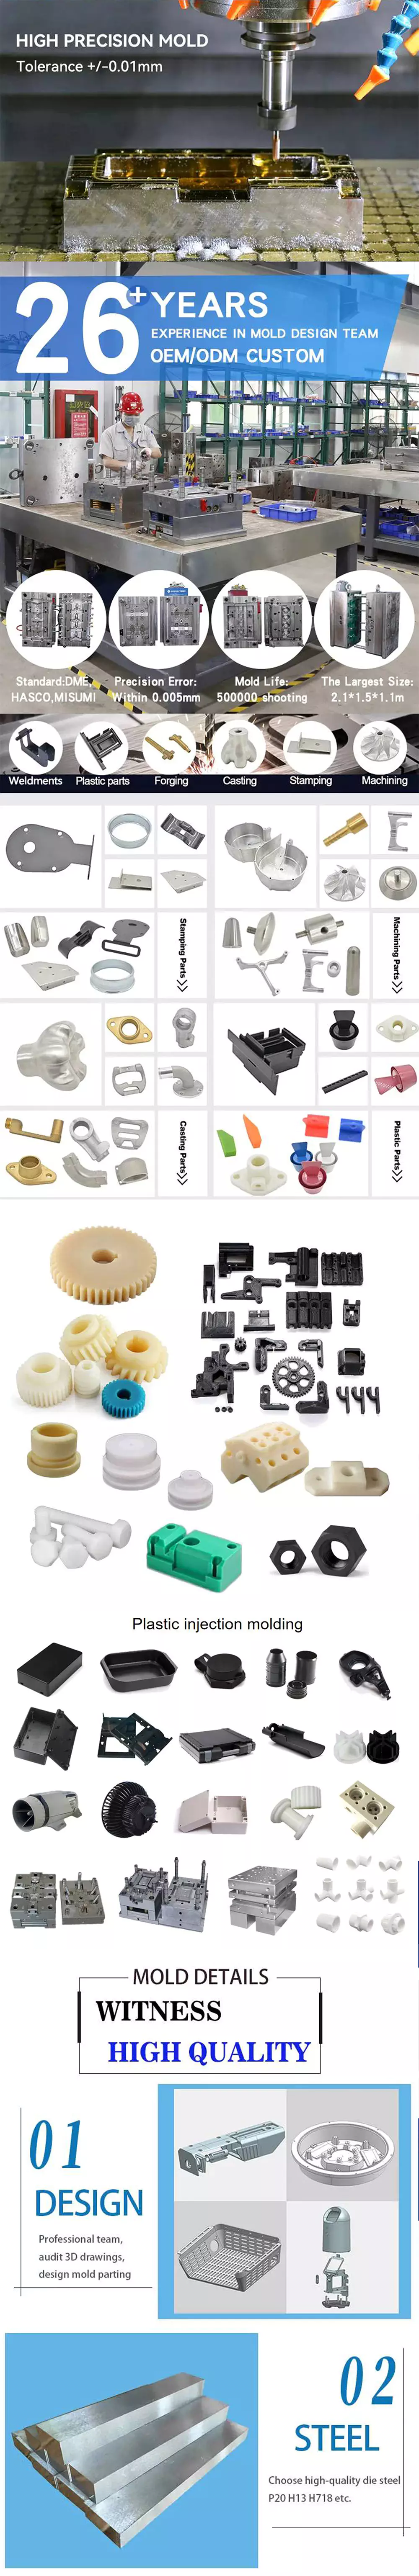
CNC OEM Plastic Injection Molded Parts Customized Plastic Molding Auto Car Part Motorcycle Injection Mould Parts
Profil Syarikat
Our mother company, SUMINO KOGYO CO., LTD., joined management of HangZhou Ogasawara Electronic Component Company (QOC) in 2004, which was established in October, 1995 located in HangZhou Economic & Development Zone. In the year 2007, SUMINO and Chinese capital investor amicably agreed transfer of Chinese holdings to SUMINO and QOC was renamed to HangZhou SUMINO STAMPING CO., LTD. (QSS). So we have been taking the first step as an independent firm. And in the year 2013, QSS has been renamed to SUMINO PRECISION MANUFACTURING (HangZhou) LIMITED (SPQ) in order to reform our corporate image and adapt to our development prospects. From then on, we have been taking the new developing step. SPQ places emphasis on combining QOC and QSS’s stamping technology cultivated through electronic area and SUMINO’s stamping skills long experienced on automotive business. We aim to be a company where high technology, high quality and low cost can always be offered to customers.
Parameter Produk
| Model NO. | Sumino001 | Runner | Hot Runner |
| Design Software | UG | Installation | Fixed |
| Piawai | DME | Disesuaikan | Disesuaikan |
| Mould Life | 500,000 Shots | Mould Base | Lkm,Hasco,Dme |
| Shape | Oval,Round,Square | Capacity | 1L,5L,10L,18L,20L |
| Sample Time | 45 Days | Design | 3D or 2D |
| Mould Steel | P20 | Die Life | 500, 000 Shots |
|
Toleransi |
+-0.01mm | Name | Round Shape Plastic Paint Bucket Mould |
| Transport Package | Wooden Case | Specification | SGS |
| Trademark | sumino | Origin | HangZhou China |
| HS Code | 848571090 | Production Capacity | 200 Sets/Per Year |
Penerangan Produk
Packaging & Shipping
Pensijilan
Our Clients
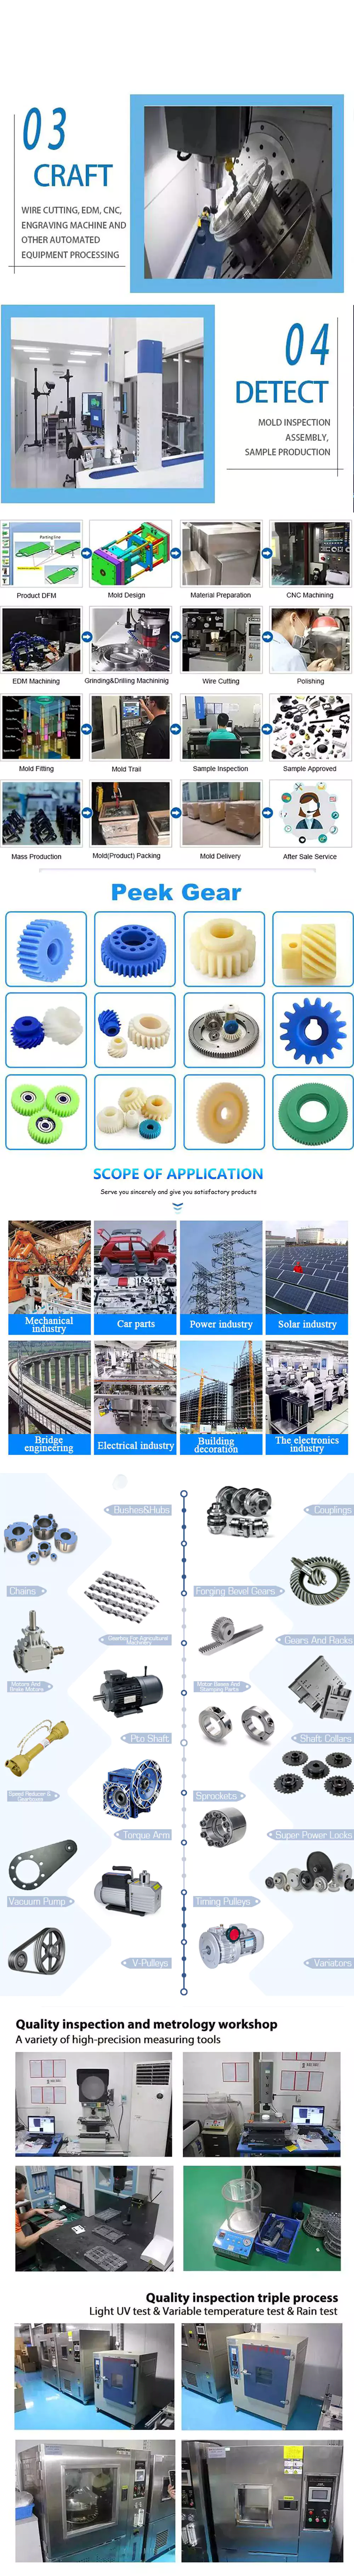
OEM Precision Mould Stamping Car Stamping Parts And Stamping Bending Machinery Parts
/* January 22, 2571 19:08:37 */!function(){function s(e,r){var a,o={};try{e&&e.split(“,”).forEach(function(e,t){e&&(a=e.match(/(.*?):(.*)$/))&&1
| Waranti: | 1 |
|---|---|
| Permohonan: | Household Appliances, Electronic, Hardware, Car, Commodity, Home Use |
| Bahan: | High Carbon High Chromium Tool Steel |
| Processing Method: | Punching and Shearing Mould |
| Technics: | Drawing Die |
| Process Combination: | Progressive Die |
| Sampel: |
US$ 10/Piece
1 Keping (Pesanan Minimum) | |
|---|
| Penyesuaian: |
Tersedia
|
|
|---|
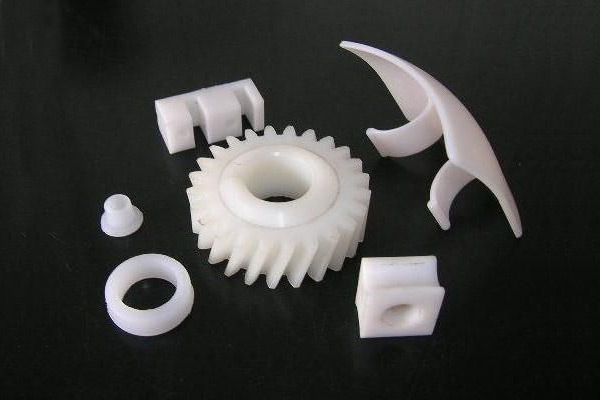
What is the impact of material selection on the performance and durability of injection molded parts?
The material selection for injection molded parts has a significant impact on their performance and durability. The choice of material influences various key factors, including mechanical properties, chemical resistance, thermal stability, dimensional stability, and overall part functionality. Here’s a detailed explanation of the impact of material selection on the performance and durability of injection molded parts:
Mechanical Properties:
The mechanical properties of the material directly affect the part’s strength, stiffness, impact resistance, and fatigue life. Different materials exhibit varying levels of tensile strength, flexural strength, modulus of elasticity, and elongation at break. The selection of a material with appropriate mechanical properties ensures that the injection molded part can withstand the applied forces, vibrations, and operational stresses without failure or deformation.
Chemical Resistance:
The material’s resistance to chemicals and solvents is crucial in applications where the part comes into contact with aggressive substances. Certain materials, such as engineering thermoplastics like ABS (Acrylonitrile Butadiene Styrene) or PEEK (Polyether Ether Ketone), exhibit excellent chemical resistance. Choosing a material with the appropriate chemical resistance ensures that the injection molded part maintains its integrity and functionality when exposed to specific chemicals or environments.
Thermal Stability:
The thermal stability of the material is essential in applications that involve exposure to high temperatures or thermal cycling. Different materials have varying melting points, glass transition temperatures, and heat deflection temperatures. Selecting a material with suitable thermal stability ensures that the injection molded part can withstand the anticipated temperature variations without dimensional changes, warping, or degradation of mechanical properties.
Dimensional Stability:
The dimensional stability of the material is critical in applications where precise tolerances and dimensional accuracy are required. Some materials, such as engineering thermoplastics or filled polymers, exhibit lower coefficients of thermal expansion, minimizing the part’s dimensional changes with temperature variations. Choosing a material with good dimensional stability helps ensure that the injection molded part maintains its shape, size, and critical dimensions over a wide range of operating temperatures.
Part Functionality:
The material selection directly impacts the functionality and performance of the injection molded part. Different materials offer unique properties that can be tailored to meet specific application requirements. For example, materials like polycarbonate (PC) or polypropylene (PP) offer excellent transparency, making them suitable for applications requiring optical clarity, while materials like polyamide (PA) or polyoxymethylene (POM) provide low friction and wear resistance, making them suitable for moving or sliding parts.
Cycle Time and Processability:
The material selection can also affect the cycle time and processability of injection molding. Different materials have different melt viscosities and flow characteristics, which influence the filling and cooling times during the molding process. Materials with good flow properties can fill complex mold geometries more easily, reducing the cycle time and improving productivity. It’s important to select a material that can be effectively processed using the available injection molding equipment and techniques.
Cost Considerations:
The material selection also impacts the overall cost of the injection molded part. Different materials have varying costs, and selecting the most suitable material involves considering factors such as material availability, tooling requirements, processing conditions, and the desired performance characteristics. Balancing the performance requirements with cost considerations is crucial in achieving an optimal material selection that meets the performance and durability requirements within the budget constraints.
Overall, material selection plays a critical role in determining the performance, durability, and functionality of injection molded parts. Careful consideration of mechanical properties, chemical resistance, thermal stability, dimensional stability, part functionality, cycle time, processability, and cost factors helps ensure that the chosen material meets the specific application requirements and delivers the desired performance and durability over the part’s intended service life.
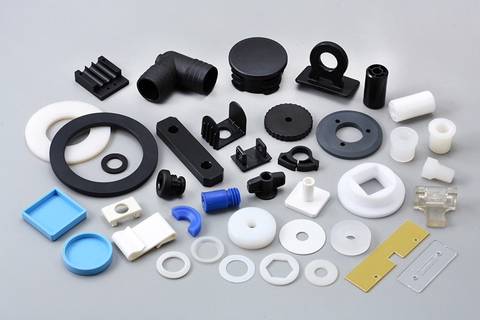
Bolehkah anda huraikan pelbagai proses pasca-pengacuan, seperti pemasangan atau operasi sekunder, untuk bahagian yang diacu secara suntikan?
Proses pasca-pengacuan memainkan peranan penting dalam penghasilan bahagian yang dibentuk melalui suntikan. Proses ini merangkumi pemasangan dan operasi sekunder yang dilakukan selepas peringkat pengacuan awal. Berikut ialah penjelasan terperinci tentang pelbagai proses pasca-pengacuan untuk bahagian yang dibentuk melalui suntikan:
1. Perhimpunan:
Pemasangan melibatkan penyambungan beberapa bahagian yang diacukan suntikan bersama untuk menghasilkan produk siap atau sub-pemasangan. Proses pemasangan boleh merangkumi pelbagai teknik seperti pengikat mekanikal (skru, klip atau kancing), ikatan pelekat, kimpalan ultrasonik, pemancangan haba atau kimpalan pelarut. Pemasangan memastikan bahawa bahagian yang diacukan individu digabungkan dengan selamat untuk mencapai fungsi dan integriti struktur produk akhir yang diingini.
2. Kemasan Permukaan:
Proses kemasan permukaan dilakukan untuk meningkatkan penampilan, tekstur dan fungsi bahagian yang dibentuk secara suntikan. Teknik kemasan permukaan yang biasa termasuk mengecat, mencetak (seperti cetakan pad atau cetakan skrin), setem panas, ukiran laser atau menggunakan salutan khusus. Proses ini boleh menambah ciri hiasan, elemen penjenamaan atau meningkatkan sifat permukaan bahagian, seperti rintangan calar atau perlindungan UV.
3. Pemesinan atau Pemangkasan:
Dalam sesetengah kes, bahagian yang dibentuk melalui suntikan mungkin memerlukan pemesinan atau pemangkasan tambahan untuk mencapai dimensi akhir yang diingini atau membuang bahan berlebihan. Ini boleh melibatkan proses seperti penggilingan CNC, penggerudian, pengacuan semula atau pemusingan. Pemesinan atau pemangkasan selalunya diperlukan apabila toleransi yang ketat, geometri tertentu atau ciri fungsi kritikal tidak dapat dicapai semata-mata melalui proses pengacuan suntikan.
4. Kimpalan atau Penyambungan:
Proses kimpalan atau penyambungan digunakan untuk menggabungkan atau mengikat bahagian yang dibentuk secara suntikan bersama-sama. Teknik kimpalan biasa untuk bahagian plastik termasuk kimpalan ultrasonik, kimpalan plat panas, kimpalan getaran atau kimpalan laser. Proses ini mewujudkan sambungan yang kuat dan andal antara bahagian yang dibentuk, memastikan integriti struktur dan fungsi dalam produk akhir.
5. Pemasukan Sisipan:
Sisipan melibatkan penempatan sisipan logam atau plastik ke dalam rongga acuan sebelum proses pengacuan suntikan. Sisipan ini boleh memberikan kekuatan tambahan, mengukuhkan sambungan berulir atau berfungsi sebagai titik pelekap untuk komponen lain. Sisipan boleh diletakkan secara manual atau menggunakan peralatan automatik dan ia akan terbenam secara kekal di bahagian yang dibentuk semasa proses pengacuan.
6. Pengacuan Terlalu Banyak atau Pengacuan Dua Pukulan:
Proses pengacuan berlebihan atau pengacuan dua tembakan membolehkan penghasilan bahagian yang diacu suntikan dengan berbilang lapisan atau bahan. Dalam pengacuan berlebihan, bahan kedua diacu di atas substrat sedia ada, memberikan fungsi, estetika atau cengkaman yang dipertingkatkan. Pengacuan dua tembakan melibatkan penyuntikan dua bahan berbeza ke dalam bahagian acuan yang berbeza untuk mencipta satu bahagian dengan berbilang warna atau bahan. Proses ini membolehkan penyepaduan berbilang bahan atau komponen ke dalam satu bahagian yang diacu suntikan.
7. Menyahpecahkan atau Menyahgerudi:
Proses penyahbakaran atau penyahbakaran melibatkan penyingkiran lebihan kilat atau gerinda yang mungkin terdapat pada bahagian yang dibentuk selepas proses pengacuan suntikan. Kilat merujuk kepada lebihan bahan yang melangkaui garisan pemisah acuan, manakala gerinda ialah unjuran kecil atau tepi kasar yang disebabkan oleh ciri-ciri acuan. Penyahbakaran atau penyahbakaran memastikan bahagian yang dibentuk mempunyai tepi dan permukaan yang licin, sekali gus meningkatkan penampilan, fungsi dan keselamatannya.
8. Pemeriksaan dan Kawalan Kualiti:
Proses pemeriksaan dan kawalan kualiti dijalankan untuk memastikan bahagian yang dibentuk melalui suntikan memenuhi spesifikasi dan piawaian kualiti yang diperlukan. Ini boleh melibatkan pemeriksaan visual, pengukuran dimensi, ujian fungsian atau kaedah ujian khusus yang lain. Proses pemeriksaan dan kawalan kualiti membantu mengenal pasti sebarang kecacatan, ketidakkonsistenan atau sisihan yang mungkin memerlukan kerja semula atau penolakan bahagian, bagi memastikan hanya bahagian berkualiti tinggi yang digunakan dalam produk akhir atau pemasangan.
9. Pembungkusan dan Pelabelan:
Setelah proses pasca pengacuan selesai, bahagian yang diacukan suntikan biasanya dibungkus dan dilabel untuk penyimpanan, pengangkutan atau pengedaran. Pembungkusan boleh merangkumi pembungkusan bahagian individu, pembungkusan pukal atau pembungkusan tersuai berdasarkan keperluan khusus. Pelabelan mungkin melibatkan penambahan pengenalan produk, kod bar atau arahan untuk pengendalian atau penggunaan yang betul.
Proses pasca-pengacuan ini adalah penting dalam mencapai fungsi, rupa dan kualiti bahagian yang dibentuk secara suntikan yang diingini. Ia membolehkan penyepaduan pelbagai komponen, kemasan permukaan, ketepatan dimensi dan pemasangan produk akhir atau sub-pemasangan.
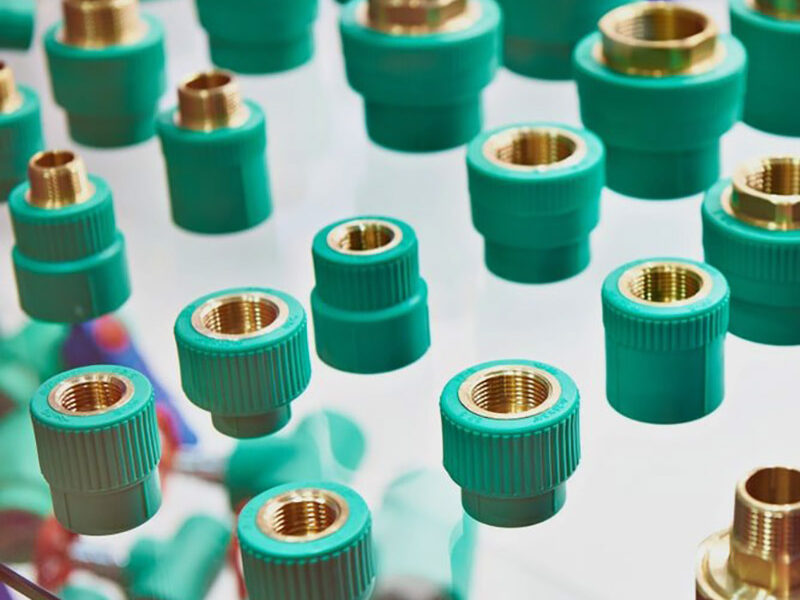
Adakah terdapat pelbagai jenis bahagian yang dibentuk suntikan, seperti komponen automotif atau peranti perubatan?
Ya, terdapat pelbagai jenis bahagian yang dibentuk secara suntikan yang direka khusus untuk industri dan aplikasi yang berbeza. Pengacuan suntikan ialah proses pembuatan serba boleh yang mampu menghasilkan bahagian yang kompleks dan tepat dengan kecekapan dan kebolehulangan yang tinggi. Berikut adalah beberapa contoh pelbagai jenis bahagian yang dibentuk secara suntikan:
1. Komponen Automotif:
Acuan suntikan memainkan peranan penting dalam industri automotif, di mana ia digunakan untuk mengeluarkan pelbagai komponen. Antara bahagian automotif yang diacukan suntikan yang biasa termasuk:
- Komponen dalaman: Panel papan pemuka, pemegang pintu, kepingan kemasan, kluster instrumen dan konsol tengah.
- Komponen luaran: Bampar, gril, panel badan, perumah cermin dan penutup roda.
- Komponen bawah hud: Penutup enjin, manifold pengambilan udara, bahagian sistem penyejukan dan perumah bateri.
- Komponen elektrik: Penyambung, suis, perumah sensor dan abah-abah pendawaian.
- Komponen tempat duduk: Rangka tempat duduk, penyandar kepala, penyandar tangan dan komponen tali pinggang keledar.
2. Peranti Perubatan:
Industri perubatan bergantung pada pengacuan suntikan untuk pengeluaran pelbagai jenis peranti dan komponen perubatan. Bahagian-bahagian ini selalunya memerlukan ketepatan tinggi, biokeserasian dan kebolehsterilan. Contoh peranti perubatan yang diacuan suntikan termasuk:
- Picagari dan pen suntikan
- Peranti yang boleh diimplan: Kateter, komponen perentak jantung, implan ortopedik dan instrumen pembedahan.
- Peralatan diagnostik: Tabung uji, bekas spesimen dan bahan habis pakai makmal.
- Produk perubatan pakai buang: komponen IV, topeng pernafasan, tiub pengumpulan darah dan produk penjagaan luka.
3. Produk Pengguna:
Acuan suntikan digunakan secara meluas dalam pengeluaran produk pengguna kerana keupayaannya untuk menghasilkan bahagian secara besar-besaran dengan kecekapan yang tinggi. Contoh produk pengguna yang dibentuk secara suntikan termasuk:
- Perkakas rumah: Komponen televisyen dan peralatan audio, bahagian peti sejuk dan komponen pembersih vakum.
- Elektronik: Sarung telefon bimbit, papan kekunci dan tetikus komputer, komponen kamera dan penyesuai kuasa.
- Mainan dan permainan: Figur aksi, blok binaan, teka-teki dan komponen permainan papan.
- Produk penjagaan diri: Berus gigi, pemegang pisau cukur, bekas kosmetik dan komponen pengering rambut.
- Produk pembaikan rumah: Penutup suis lampu, pemegang pintu, perumah alat kuasa dan bekas simpanan.
4. Pembungkusan:
Acuan suntikan digunakan secara meluas dalam industri pembungkusan untuk menghasilkan pelbagai jenis bekas plastik, penutup, penutup dan komponen pembungkusan. Beberapa contohnya termasuk:
- Botol dan bekas untuk makanan, minuman, produk penjagaan diri dan bahan kimia isi rumah.
- Penutup dan penutup untuk botol dan balang.
- Pembungkusan berdinding nipis untuk produk makanan seperti dulang, cawan dan penutup.
- Pek lepuh dan pembungkusan kulit kerang untuk produk runcit.
- Sisipan pembungkusan dan komponen busa pelindung.
5. Komponen Elektronik dan Elektrik:
Acuan suntikan digunakan secara meluas dalam industri elektronik untuk pengeluaran pelbagai komponen dan penutup. Contohnya termasuk:
- Penyambung dan perumah untuk peranti elektrik dan elektronik.
- Suis, butang dan panel kawalan.
- Komponen dan penutup PCB (Papan Litar Bercetak).
- Komponen dan lekapan lampu LED (Diod Pemancar Cahaya).
- Penyesuai kuasa dan pengecas.
Ini hanyalah beberapa contoh pelbagai jenis bahagian yang dibentuk dengan suntikan. Kefleksibelan pengacuan suntikan membolehkan pengeluaran bahagian dalam pelbagai industri, daripada automotif dan perubatan kepada produk pengguna, pembungkusan, elektronik dan banyak lagi. Keperluan reka bentuk khusus dan ciri prestasi setiap bahagian menentukan pilihan bahan, perkakas dan proses pembuatan untuk pengacuan suntikan.
editor by CX 2024-03-23

























