
Өнім сипаттамасы
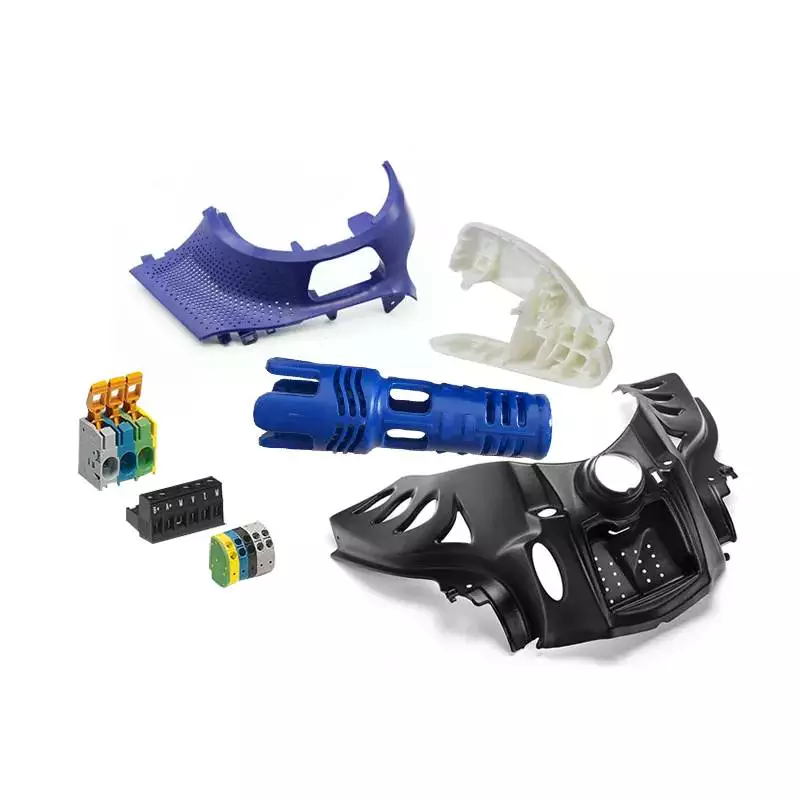
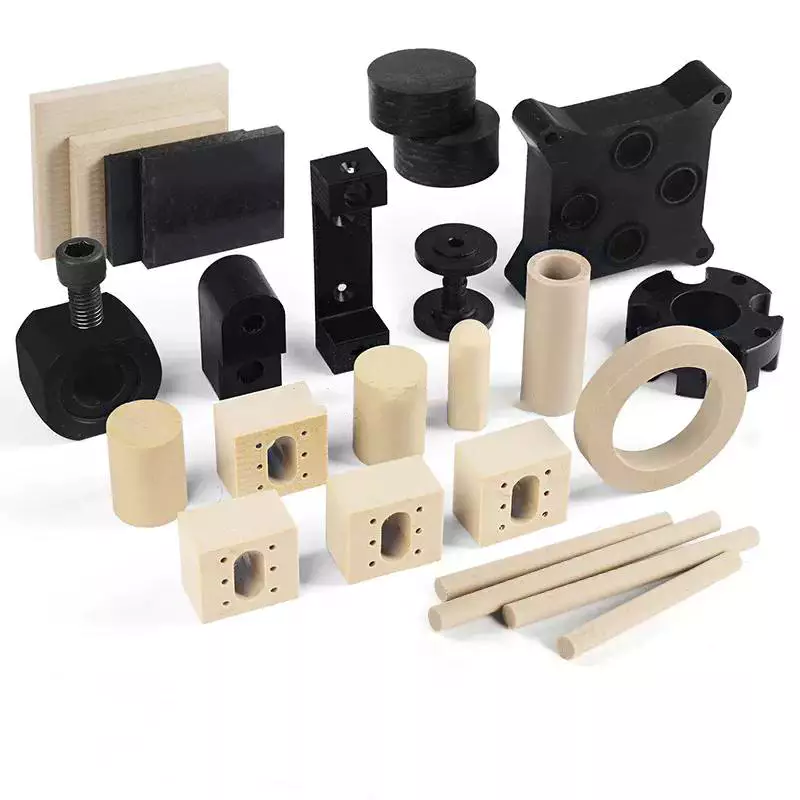
Item:China Plastic Injection Molding Manufacturer OEM Made per Drawing or Sample Glass Fiber Filled ABS Plastic Parts
Workshop View
| Қалып материалы | S45C, S50C, P20, 718H, 738H, NAK80, S136, S136H |
| Mold Life Time | Life time warrange,you pay mold cost once and we will be responsible for all quality production |
| Product Material | PC, ABS,PP,PC+ABS,PA, HIPS, PVC, PE, PS, POM, Acrylic,TPE,PET,GF filled PA etc |
| Беткі қабат | Smooth, Glossy, Textured, Matte/Sandblasting |
| Түс | Any Pantone or RAL color code is workable |
| Сурет салу форматы | STEP/IGS/X_T,DWG,PDF |
| Secondary Service | Painting,Printing,Chrome Plating,Assembly etc. |
| Жеткізу уақыты | 2 to 8 weeks depending on order size |
Careful Working
Example of What We Do
Company Introduction
Q: Are you a factory or trading company ?
A: We are a factory specializing in custom plastic injection molding parts,together with rubber parts and after-treatment of CZPT such as painting,printing ,assembly etc .
Q:What info do you need if I want to get a quote for a custom plastic part ?
A: 3D drawing in IGS/STEP/X-T format is preferred .Otherwise as long as other format can provide equivellent info ,it would be fine too ,such as CAD drawing with weight info provideded ,or samples sent to us for checking .
Also please state other related info such as what quantity you need,if there are any special requirements such as painting,printing,assembly etc .
Q:What material you can handle ?
A:We can make CZPT in various kind of materials such as PC/PP/ABS/Nylon/PA6/PA66/TPE/PVC/PBT/Nylon with Glass Fiber/Polycarbonate with Glass Fiber/AS/PS etc and subber parts in NBR/Silicone etc .
Q:I have a custom plastic part to make ,I have the design but I am not familar with injection so I am not sure if this part may shrink or not working with injection,can you advise ?
A:YES,we have an engineering team who is not only familar with part design but also familar with injection feasiblity ,once we receive the drawing ,we will check the feasiblity for injection and potential problems in the design.For example,if the part is designed with unnecessary plastic which will not only add cost but also cause sink parts at the surface of the part,we will feedback you before proceeding .
Q:What colors can you do with my plastic part?
A :We can make any color that is in Pantone and RAL color system .
Q:What’s your lead time for mold and for production ?
A:Usually we can send samples in 30-35 days from mold order . Production lead time is 2 to 8 weeks depending on order size .
Q:What’s the mold life gurantee ?
A:We provide lifetime gurantee .For example,usually a mold would start to age after like 500,000 shots ,but if quantity can reach this level ,we will make a new mold at our expense to keep the stable production going on . So you pay mold cost once and we will be responsible for all production from this model .
Q:Is mold our property after we pay it in full ?
A:Yes,mold is the customer’s property after the customer pays it in full .We only keep it well in house to serve the customer’s production needs . The mold won’t be changed unless with customer’s permission .We will not produce from this mold for any third party unless we have the customer’s permission .
Q:What’s your delivery terms ?
A:It’s EXW price for air shipment and FOB HangZhou for sea shipment .HangZhou is our nearest port as we are located in HangZhou ,we can also coordinate to ship to other ports or locations if needed with negotiable price .
| Материал: | PP, ABS.PC, PA, Nylon, PE, PVC, PS, POM etc |
|---|---|
| Қолдану: | Медициналық, Тұрмыстық, Электроника, Автокөлік, Ауыл шаруашылығы |
| Shaping Mode: | Инъекциялық қалып |
| Installation: | Fixed |
| Теңшелген: | Теңшелген |
| Mould Cavity: | Single or Mutlti Cavity |
| Теңшеу: |
Қолжетімді
| Теңшелген сұраныс |
|---|

Инъекциялық қалыпталған бөлшектерді жобалау
Инъекциялық қалыпталған бөлшектер бір тұтас затты қалыптастыру үшін бірге жұмыс істеуге арналған. Lego сияқты кішкентай пластикалық ойыншықтар әдетте құрастыру үшін жасалмаса да, бұл өнімдер әлі де дәл өлшеуді қажет етеді. Осы себепті, инъекциялық қалыпталған бөлшектердің конструкциялары өндіріс үшін жетілдірілуі керек. Дизайндар сонымен қатар қателіктер ықтималдығын азайтуы керек.
Инъекциялық қалыпталған бөлшектердің дизайнын ескеру
Инъекциялық қалыпталған бөлшектерді жобалау кезінде бөлшектің қабырға қалыңдығын ескеру маңызды. Ең дұрысы, қабырға қалыңдығы бүкіл бөлшек бойынша біркелкі болуы керек. Бұл қалып қуысының толықтай шектеусіз толтырылуына мүмкіндік береді және ақаулардың пайда болу қаупін азайтады. Қабырға қалыңдығы біркелкі емес бөлшектердің екі бөлік арасындағы шекарада жоғары кернеулері болады, бұл жарықтардың, майысулардың және бұралулардың пайда болу қаупін арттырады. Мұндай кернеулердің алдын алу үшін дизайнерлер кернеу концентрациясын жою үшін бөлшектің шеттерін конус тәрізді немесе дөңгелектеу арқылы жасауды қарастыра алады.
Инъекциялық қалыпталған бөлшектің қабырға қалыңдығы маңызды, себебі ол көптеген негізгі сипаттамаларға әсер етеді. Сондықтан, қалыптау проблемаларынан немесе қалып модификациясынан туындайтын қымбат кідірістерден аулақ болу үшін қабырға қалыңдығын таңдауда тиісті сақтық таныту өте маңызды. Номиналды қабырға қалыңдығы бөлшектің функциясы мен кернеу талаптарына негізделіп анықталуы керек. Сол сияқты, қабырғаның минималды қалыңдығы қолайлы кернеуге негізделіп есептелуі керек. Тым жұқа қабырға ауа тұзақтарына және шамадан тыс пластикалық қысымға әкелуі мүмкін.
Өткір бұрыштары бар құйылған бөлшектер ақаулардың жиі кездесетін себебі болып табылады. Өткір бұрыштар кернеу концентрациясын, ағынның нашар сызығын және құйылған қалыптардың тозуын арттырады. Бұл мәселелерді азайту үшін дизайнерлер ішкі және сыртқы бұрыштарды қабырға қалыңдығының жартысында ұстауы керек. Бұл кернеуді азайтуға және бөлшектің тұтастығын қамтамасыз етуге көмектеседі.
Инъекциялық қалыпталған бөлшектерді жобалаудың тағы бір маңызды аспектісі - қабырғалардың қалыңдығы. Олар сыртқы қабырғаның кемінде үштен екі бөлігін құрауы керек. Қалың қабырғалар сыртқы бетінде шөгу іздерін қалдыруы мүмкін. Астыңғы кесіктер де қалып дизайнын қиындатады және бөлшектің құнын арттырады.
Төзімділіктің өзгеруі де маңызды мәселе болып табылады. Бұл материалдарға, процесті басқаруға және құралдың дизайнына байланысты. Төзімділіктің өзгеруі қалыптаушыдан қалыптаушыға дейін өзгереді, сондықтан дизайнерлер қалыптаушылармен маңызды төзімділік талаптарын талқылауы керек. Егер бөлшек белгілі бір төзімділікке сәйкес жасалуы керек болса, дизайнерлер төзімділік ауытқуын азайту үшін қалыптарды қайта қарау нұсқаларын қарастыруы керек. Сонымен қатар, дизайнерлерге әдейі қосымша саңылауды жобалау қажет болуы мүмкін. Мұндай ауытқуды өтеу үшін қалыптаушы болаттың бір бөлігін алып тастауы немесе дизайнды өзгертуі мүмкін. Кейбір жағдайларда кедергіні дәнекерлеу арқылы шешуге болады.
Инъекциялық қалыпталған бөлшектердің дизайнын қарастыру мәселелерін материалтану мамандарымен жобалау процесінің басында талқылау керек. Бұл өте маңызды, себебі қалып дизайнындағы өзгерістер қымбатқа түсуі мүмкін. Сондықтан, ең жақсы нәтижеге қол жеткізу өте маңызды. Дизайн нұсқауларын орындау арқылы өндірушілер жиі кездесетін ақаулардан аулақ бола алады. Біркелкі қабырға қалыңдығы да маңызды, себебі біркелкі емес қалыңдық бөлшек салқындаған кезде оның деформациясына әкелуі мүмкін.
Инъекциялық қалыпталған бөлшектер үшін тағы бір маңызды фактор - қалып қуысындағы материалдың ағындылығы. Шайыр дөңгелектелген бұрыштар бойымен оңай ағып кетуі керек. Мысалы, қисық асты ойығы бар қалыпталған бөлшек екі жағы арасында бос орын болмаса, қалыптан дұрыс шығып кетпейді. Осы себепті, дизайнерлер дизайнды таңдамас бұрын қалыпталған материалдың ағындылығын ескеруі керек.
Инъекциялық қалыптау машинасына жүгіру жүйесін қосу
 Жүгіру жүйелерінің екі негізгі түрі бар: ыстық жүзу жүйелері және суық жүзу жүйелері. Ыстық жүзу жүйесінде жүзу форсункасы балқытылған пластмассаны қалып қуысына жеткізеді. Суық жүзу жүйесі форсунканы пайдалануды қажет етпейді және балқытылған пластмасса үшін өткізгіш ретінде қызмет етеді.
Ыстық жүгіртпелі қалыптың дизайны пластикалық ерітінді мен қалып қуыстарының белсенділігін теңестіруі керек. Идеал жағдайда, екі қуысы бар қалып үш қуысы бар қалыпқа қарағанда жақсы теңгерілген. Дегенмен, үш қуысты қалып адам әрекетінің көп қырлы тепе-теңдігін талап ететінін есте ұстаған жөн.
Пластикалық қалыпқа арналған жүгірткі жүйелері толтыру жылдамдығы мен қысымның тұрақтылығын қамтамасыз ету үшін өте маңызды. Сіз бір немесе бірнеше қуысты пластик бөлшектерді шығарсаңыз да, жүгірткі жүйесі сіздің процестеріңіздің тұрақтылығын қамтамасыз етеді. Жүгірткі жүйесін таңдаған кезде, қолданысыңызға сәйкес келетін жүйенің бар екеніне көз жеткізіңіз.
Ыстық жүгіру жүйелері цикл уақытын 10-нан 30 пайызға дейін қысқарта алады. Олар сапаны бақылауды жақсартуға және қалыптау процесінде пластикті балқытып ұстау арқылы материал қалдықтарын азайтуға көмектеседі. Сонымен қатар, олар пластик шикізаты мен энергияны үнемдеуге көмектеседі. Бұл мүмкіндіктер оларды ірі өндіріс желілері үшін өте қолайлы етеді.
Ыстық ағын жүйесі қуыстың шамадан тыс толып кетуіне жол бермеуге де көмектеседі. Ыстық ағынның көлемі қалып қуысының көлеміне тең екеніне көз жеткізіңіз. Әйтпесе, пластик ерітінді ыстық ағынның ішінде тым ұзақ тұрып қалады және ыдырайды.
Ыстық жүгіру жүйелері көптеген түрлерінде болады. Ыстық жүгіру жүйесінің бір түрі шпру ыстық жүгіру жүйесі деп аталады. Бұл жүйе саптаманы ашу және жабу үшін механикалық клапанды пайдаланады. Ыстық жүгірудің бұл түрі жалпы мақсаттағы ыстық жүгірушіге қарағанда тиімдірек және тиімдірек. Дегенмен, ол сонымен қатар қымбатырақ.
Үш пластиналы қалыпта жүгіру жүйесі өзек пен қуыс пластиналарының арасына орналастырылады. Қалып ашылған кезде жүгіру жүйесі қалыпталған бөліктен автоматты түрде бөлінеді. Бұл қол еңбегін қажет етпейді, бірақ құрал-саймандардың құнын арттырады.
Жүгіру жүйесі жұқа және қалың бөлшектерді өндіру үшін маңызды. Жүгіру тар, бірақ үлкен болуы керек, бұл бос орындарды тудырмайды және соңғы өнімнің жалпы өнімділігін жақсартпайды. Жүгіру жүйелері материалды қалыптастыру және қайта ұнтақтау үшін қажетті энергия мөлшерін азайту үшін де маңызды.
Ыстық жүгіру жүйесі - пластикалық қалыптау жылдамдығы мен дәлдігін жақсартудың бір жолы. Ол пластиктің ысырап болуын азайту арқылы қалдықтармен байланысты мәселелерді болдырмауға көмектеседі. Сонымен қатар, ыстық жүгіру жүйесі қымбат жөндеудің алдын алады. Инъекциялық қалыптау жүйесіне жүгіру жүйесін қосу арқылы сіз сапаны және дәлдікті жақсартасыз, сондай-ақ қажетсіз тоқтап қалулар мен қымбат жөндеулерден аулақ боласыз.
Ыстық жүгіргіш жүйелері көп көлемді өндіріс үшін өте қолайлы. Дегенмен, оларға жоғары деңгейлі күтім қажет. Сонымен қатар, ыстық жүгіргіш жүйелерін тазалау қиын және көбінесе қалдық материал қалдырады. Жасырын жүгіргіштерді, әсіресе материалдарды немесе түстерді ауыстырған кезде, алып тастау ыңғайсыз болуы мүмкін. Егер олар термиялық сезімтал материалдардан жасалған болса, олар жабысып қалу мәселелеріне әкелуі мүмкін.
Термиялық оқшауланған суық инъекциялық қондырғыны пайдалану
 Инъекциялық қалыптау процесінде температураны термостатикалық бақылау бөлшек сапасына айтарлықтай әсер етуі мүмкін. Қалыптың жоғары температурасын температураны басқаратын салқындату блогын пайдалану арқылы реттеу керек. Бұл құрылғылар сорғы жүйелерімен және ішкі жылытқыштармен жабдықталған. Инъекцияланған пластиктің температурасы пластиктің ағын сипаттамаларын және кішіреюін анықтайды. Температура сонымен қатар дайын өнімнің беткі қабатына, өлшемдік тұрақтылығына және физикалық қасиеттеріне әсер етеді.
Термиялық оқшауланған суық айдау қондырғысы қалып операторларына бөлшектерді кәдімгі айдау қалыптау машинасына қарағанда төмен температурада қалыптауға мүмкіндік береді. Айдау қалыпының өзі екі болат жартыдан тұрады. Екі жарты механикалық топса арқылы жалғанған. Айдау кезінде аз мөлшерде пластик қалып қуысына енгізіледі. Содан кейін енгізілген пластик қатты күйге дейін салқындатылады. Содан кейін қалыпталған бөлік қалып жартыларынан түседі. Содан кейін енгізілген бөлік жиналатын қоқыс жәшігіне түседі.
Жылумен/салқын инжекциялық қалыптау процесі қалыпталған бөлшектердің эстетикасын айтарлықтай жақсарта алады. Бұл әдістің әсері, әсіресе, аморфты шайырларда айқын көрінеді, олар инжекция кезеңінде қабық түзбейді. Қалыпталған бөлшектердің жылтырлығы дәстүрлі қалыптау әдістеріне қарағанда жоғары.
Бұл процесс кәдімгі инжекциялық қалыптауға қарағанда аз қысу күшін қажет етеді және дизайн еркіндігін арттырады. Сондай-ақ, ол процесс қуатын және материалдарды үнемдеуді арттырады. Бұл процестің процесін басқару күрделірек, балқыту мөлшерін, су қысымын және суды инжекциялаудың кідіріс уақыты сияқты айнымалылармен ерекшеленеді.
Тыныштық бұрышы тағы бір критерий болып табылады. Төмен бұрыш түйіршіктердің еркін ағатынын көрсетеді, ал 45 градустан жоғары бұрыш түйіршіктердің еркін ағатын емес екенін көрсетеді. Бұл нейлон шайырларын өңдеу кезінде маңызды.
Пластикалық инъекциялық қалыптау соңғы онжылдықтарда үлкен жетістіктерге жетті. Бүгінгі таңда көптеген инъекциялық қалыптар екі түрге бөлінеді: ыстық және суық. Әрқайсысының өзіндік артықшылықтары мен кемшіліктері бар. Олардың қалай ерекшеленетінін түсіну сізге қай әдістің сізге сәйкес келетінін шешуге көмектеседі.
Инъекциялық қалыптау - өндірушілерге бәсекелестерінен бәсекелестік артықшылық беретін өте тиімді өндіріс процесі. Бұл процесті пайдалану минималды қалдықтармен және төмен цикл уақытымен жоғары сапалы пластик және металл бөлшектерін шығарады. Процесс сонымен қатар өте дәл және икемділік пен беріктіктің тамаша үйлесімі бар өнімдер шығарады.

editor by CX 2023-06-13

























