
وصف المنتج
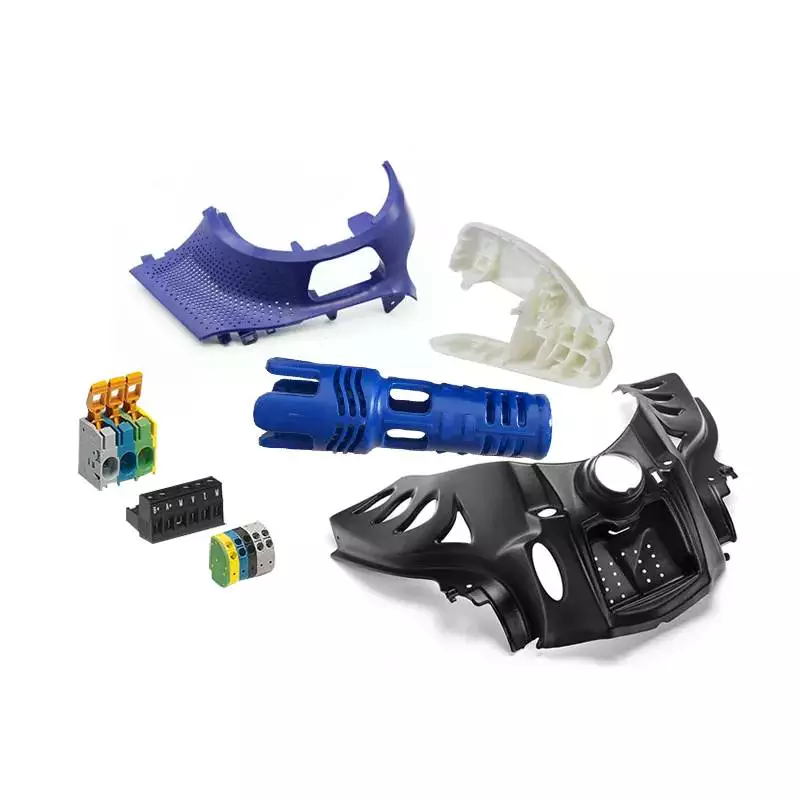
Item:China Plastic Injection Molding Manufacturer OEM Made per Drawing or Sample Glass Fiber Filled ABS Plastic Parts
Workshop View
| مادة القالب | S45C، S50C، P20، 718H، 738H، NAK80، S136، S136H |
| عمر القالب | Life time warrange,you pay mold cost once and we will be responsible for all quality production |
| مادة المنتج | PC, ABS,PP,PC+ABS,PA, HIPS, PVC, PE, PS, POM, Acrylic,TPE,PET,GF filled PA etc |
| سطح | Smooth, Glossy, Textured, Matte/Sandblasting |
| لون | Any Pantone or RAL color code is workable |
| تنسيق الرسم | STEP/IGS/X_T,DWG,PDF |
| Secondary Service | Painting,Printing,Chrome Plating,Assembly etc. |
| موعد التسليم | 2 to 8 weeks depending on order size |
Careful Working
Example of What We Do
Company Introduction
Q: Are you a factory or trading company ?
A: We are a factory specializing in custom plastic injection molding parts,together with rubber parts and after-treatment of CZPT such as painting,printing ,assembly etc .
Q:What info do you need if I want to get a quote for a custom plastic part ?
A: 3D drawing in IGS/STEP/X-T format is preferred .Otherwise as long as other format can provide equivellent info ,it would be fine too ,such as CAD drawing with weight info provideded ,or samples sent to us for checking .
Also please state other related info such as what quantity you need,if there are any special requirements such as painting,printing,assembly etc .
Q:What material you can handle ?
A:We can make CZPT in various kind of materials such as PC/PP/ABS/Nylon/PA6/PA66/TPE/PVC/PBT/Nylon with Glass Fiber/Polycarbonate with Glass Fiber/AS/PS etc and subber parts in NBR/Silicone etc .
Q:I have a custom plastic part to make ,I have the design but I am not familar with injection so I am not sure if this part may shrink or not working with injection,can you advise ?
A:YES,we have an engineering team who is not only familar with part design but also familar with injection feasiblity ,once we receive the drawing ,we will check the feasiblity for injection and potential problems in the design.For example,if the part is designed with unnecessary plastic which will not only add cost but also cause sink parts at the surface of the part,we will feedback you before proceeding .
Q:What colors can you do with my plastic part?
A :We can make any color that is in Pantone and RAL color system .
Q:What’s your lead time for mold and for production ?
A:Usually we can send samples in 30-35 days from mold order . Production lead time is 2 to 8 weeks depending on order size .
Q:What’s the mold life gurantee ?
A:We provide lifetime gurantee .For example,usually a mold would start to age after like 500,000 shots ,but if quantity can reach this level ,we will make a new mold at our expense to keep the stable production going on . So you pay mold cost once and we will be responsible for all production from this model .
Q:Is mold our property after we pay it in full ?
A:Yes,mold is the customer’s property after the customer pays it in full .We only keep it well in house to serve the customer’s production needs . The mold won’t be changed unless with customer’s permission .We will not produce from this mold for any third party unless we have the customer’s permission .
Q:What’s your delivery terms ?
A:It’s EXW price for air shipment and FOB HangZhou for sea shipment .HangZhou is our nearest port as we are located in HangZhou ,we can also coordinate to ship to other ports or locations if needed with negotiable price .
| مادة: | PP, ABS.PC, PA, Nylon, PE, PVC, PS, POM etc |
|---|---|
| طلب: | الأجهزة الطبية، والأدوات المنزلية، والإلكترونيات، والسيارات، والزراعة |
| Shaping Mode: | Injection Mould |
| Installation: | Fixed |
| Customized: | مخصص |
| Mould Cavity: | Single or Mutlti Cavity |
| التخصيص: |
متاح
| طلب مخصص |
|---|

تصميم الأجزاء المقولبة بالحقن
صُممت الأجزاء المصبوبة بالحقن لتتكامل معًا لتشكيل وحدة متكاملة. ورغم أن الألعاب البلاستيكية الصغيرة مثل الليغو لا تُصنع عادةً للتجميع، إلا أن هذه المنتجات تتطلب قياسات دقيقة. لذا، يجب تحسين تصميمات الأجزاء المصبوبة بالحقن لضمان سهولة التصنيع، مع الحرص على تقليل احتمالية الخطأ إلى أدنى حد.
اعتبارات التصميم للأجزاء المصبوبة بالحقن
عند تصميم الأجزاء المصبوبة بالحقن، من الضروري مراعاة سُمك جدار الجزء. من الناحية المثالية، يكون سُمك الجدار موحدًا في جميع أنحاء الجزء. يسمح هذا بتعبئة تجويف القالب بالكامل دون قيود، ويقلل من خطر العيوب. أما الأجزاء التي لا تتمتع بسُمك جدار موحد، فستتعرض لإجهادات عالية عند الحد الفاصل بين جزأين، مما يزيد من خطر التشققات والتشوه والالتواء. لتجنب هذه الإجهادات، يمكن للمصممين مراعاة تضييق أو تقريب حواف الجزء للتخلص من تركيز الإجهاد.
يُعدّ سُمك جدار القطعة المصبوبة بالحقن عاملاً بالغ الأهمية، إذ يؤثر على العديد من خصائصها الرئيسية. لذا، من الضروري توخي الحذر عند اختيار سُمك الجدار لتجنب التأخيرات المكلفة الناجمة عن مشاكل القالب أو تعديله. يجب تحديد السُمك الاسمي للجدار بناءً على وظيفة القطعة ومتطلبات الإجهاد. وبالمثل، يجب حساب الحد الأدنى لسُمك الجدار بناءً على الإجهاد المقبول. قد يؤدي الجدار الرقيق جدًا إلى تكوّن فقاعات هوائية وضغط بلاستيكي مفرط.
تُعدّ الأجزاء المصبوبة بالحقن ذات الزوايا الحادة سببًا شائعًا للعيوب. تُؤدي الزوايا الحادة إلى تركيز الإجهاد، وضعف تدفق المادة، وزيادة تآكل قالب الحقن. وللحدّ من هذه المشاكل، ينبغي على المصممين الحفاظ على سُمك الزوايا الداخلية والخارجية عند نصف سُمك الجدار. سيُساعد ذلك على تقليل الإجهاد وضمان سلامة الجزء.
من الاعتبارات التصميمية المهمة الأخرى للأجزاء المصبوبة بالحقن سُمك الأضلاع، إذ ينبغي ألا يقل عن ثلثي الجدار الخارجي. قد تؤدي الأضلاع السميكة إلى ظهور علامات انكماش على السطح الخارجي. كما أن التجاويف الداخلية تُعقّد تصميم القالب وتزيد من تكلفة القطعة.
يُعدّ تباين التفاوتات أحد الاعتبارات المهمة، إذ يعتمد على المواد المستخدمة، وضبط عملية التصنيع، وتصميم القالب. ويختلف هذا التباين من مُصنِّع لآخر، لذا ينبغي على المصممين مناقشة متطلبات التفاوتات الحرجة مع المصنّعين. إذا كان من الضروري تصنيع القطعة بتفاوت محدد، فعلى المصممين النظر في خيارات تعديل القالب لتقليل تباين التفاوتات. إضافةً إلى ذلك، قد يحتاج المصممون إلى تصميم خلوص إضافي عمدًا. وللتعويض عن هذا التباين، قد يقوم المصنِّع بإزالة بعض الفولاذ أو تعديل التصميم. وفي بعض الحالات، يمكن حل مشكلة التداخل عن طريق اللحام.
ينبغي مناقشة اعتبارات تصميم الأجزاء المصبوبة بالحقن مع متخصصي علوم المواد في المراحل الأولى من عملية التصميم. هذا أمر بالغ الأهمية لأن أي تغييرات في تصميم القالب قد تكون مكلفة. لذا، يُعدّ تحقيق أفضل النتائج الممكنة أمرًا حاسمًا. باتباع إرشادات التصميم، يمكن للمصنّعين تجنّب العيوب الشائعة. كما أن توحيد سُمك الجدار مهم أيضًا، لأن عدم انتظام السُمك قد يؤدي إلى تشوّه الجزء أثناء تبريده.
من العوامل المهمة الأخرى في تصنيع الأجزاء بالحقن المقولب، انسيابية المادة داخل تجويف القالب. يجب أن يكون الراتنج قادراً على التدفق بسهولة حول الزوايا المنحنية. على سبيل المثال، لن يخرج الجزء المقولب ذو الحافة المنحنية من القالب بشكل صحيح إذا لم تكن هناك مسافة كافية بين جانبيه. لهذا السبب، ينبغي على المصممين مراعاة انسيابية المادة المقولبة قبل اعتماد التصميم.
إضافة نظام قنوات إلى آلة قولبة الحقن
 يوجد نوعان رئيسيان من أنظمة التغذية: أنظمة التغذية الساخنة وأنظمة التغذية الباردة. في نظام التغذية الساخنة، تقوم فوهة التغذية بتوصيل البلاستيك المنصهر إلى تجويف القالب. أما نظام التغذية الباردة فلا يتطلب استخدام فوهة، ويعمل كقناة للبلاستيك المنصهر.
يجب أن يوازن تصميم قالب الصب الساخن بين نشاط محلول البلاستيك وتجاويف القالب. من الناحية المثالية، يكون القالب ذو التجويفين أكثر توازناً من القالب ذي الثلاثة تجاويف. مع ذلك، من المهم التذكير بأن القالب ذو الثلاثة تجاويف يتطلب توازناً دقيقاً بين مختلف الأنشطة البشرية.
تُعدّ أنظمة قنوات القوالب البلاستيكية أساسية لضمان معدلات تعبئة وضغط ثابتين. سواءً كنت تُنتج قطعًا بلاستيكية ذات تجويف واحد أو عدة تجاويف، فإن نظام القنوات سيحافظ على اتساق عملياتك. عند اختيار نظام القنوات، تأكد من اختيار النظام المناسب لتطبيقك.
تُساهم أنظمة القنوات الساخنة في تقليل أوقات دورات الإنتاج بنسبة تتراوح بين 10 و30%. كما تُحسّن من مراقبة الجودة وتقلل من هدر المواد عن طريق الحفاظ على البلاستيك منصهرًا طوال عملية التشكيل. علاوة على ذلك، تُساعد هذه الأنظمة في توفير المواد الخام البلاستيكية والطاقة. هذه الميزات تجعلها مثالية لخطوط الإنتاج الكبيرة.
يُمكن لنظام القنوات الساخنة أن يُساعد أيضًا في منع ملء التجويف بشكل زائد. تأكد من أن حجم القناة الساخنة يُساوي حجم تجويف القالب. وإلا، فسيبقى محلول البلاستيك محصورًا داخل القناة الساخنة لفترة طويلة جدًا، مما يؤدي إلى تحلله.
تتنوع أنظمة القنوات الساخنة بشكل كبير. أحد أنواعها هو نظام القنوات الساخنة للصب. يستخدم هذا النظام صمامًا ميكانيكيًا لفتح وإغلاق الفوهة. يتميز هذا النوع من القنوات الساخنة بفعاليته وكفاءته العالية مقارنةً بنظام القنوات الساخنة للأغراض العامة، ولكنه أغلى ثمنًا.
في قالب ثلاثي الألواح، يوضع نظام التغذية بين لوحتي القلب والتجويف. عند فتح القالب، ينفصل نظام التغذية تلقائيًا عن القطعة المصبوبة. هذا يلغي الحاجة إلى العمل اليدوي، ولكنه يزيد من تكلفة الأدوات.
يُعدّ نظام المجرى مهمًا لإنتاج أجزاء رقيقة وسميكة على حد سواء. يجب أن يكون المجرى ضيقًا وواسعًا في الوقت نفسه لتجنب الفراغات وتحسين الأداء العام للمنتج النهائي. كما تُسهم أنظمة المجرى في تقليل الطاقة اللازمة لتشكيل المادة وإعادة طحنها.
يُعدّ نظام القنوات الساخنة أحد الوسائل لتحسين سرعة ودقة قولبة البلاستيك. فهو يُساعد على تجنّب مشاكل الهدر بتقليل كمية البلاستيك المُهدر. علاوة على ذلك، يمنع نظام القنوات الساخنة الإصلاحات المكلفة. بإضافة نظام القنوات الساخنة إلى نظام قولبة الحقن، ستضمن جودة ودقة أفضل، وتتجنّب فترات التوقف غير الضرورية والإصلاحات المكلفة.
تُعدّ أنظمة القنوات الساخنة مثالية للإنتاج بكميات كبيرة، إلا أنها تتطلب مستوى أعلى من الصيانة. إضافةً إلى ذلك، يصعب تنظيفها، وغالبًا ما تُخلّف مخلفات. كما قد يكون إزالة القنوات المخفية أمرًا غير عملي، خاصةً عند تغيير المواد أو الألوان. وقد تُسبب أيضًا مشاكل في الالتصاق إذا كانت مصنوعة من مواد حساسة للحرارة.
باستخدام وحدة حقن بارد معزولة حرارياً
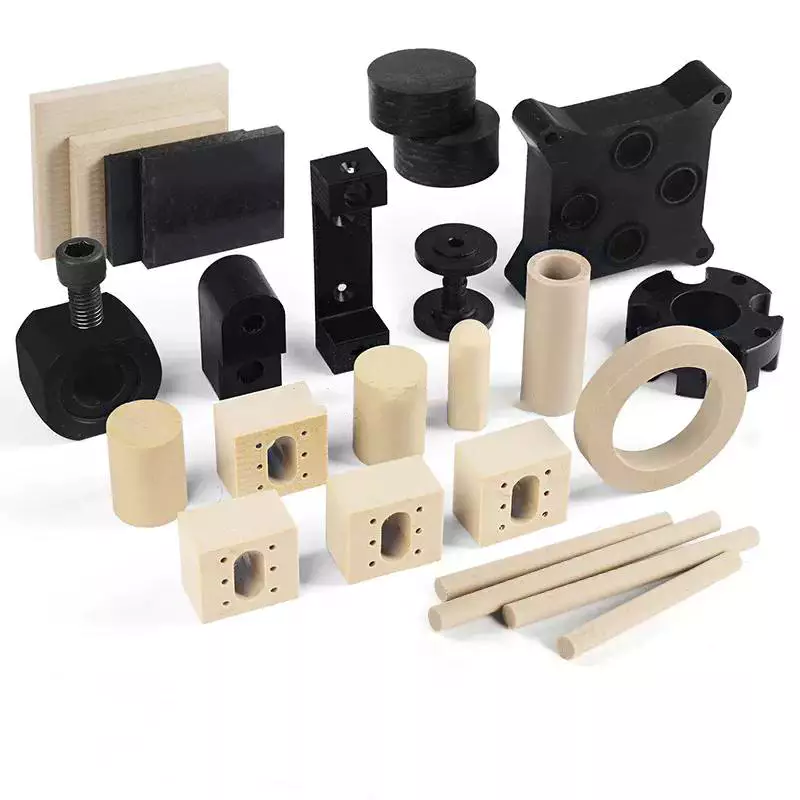 يُمكن للتحكم الحراري الدقيق في عملية قولبة الحقن أن يُؤثر بشكل كبير على جودة المنتج النهائي. لذا، يجب تنظيم درجات حرارة القالب المرتفعة باستخدام وحدة تبريد مُتحكم بدرجة حرارتها. هذه الوحدات مُجهزة بأنظمة ضخ وسخانات داخلية. تُحدد درجة حرارة البلاستيك المحقون خصائص تدفقه وانكماشه، كما تُؤثر أيضًا على نعومة السطح، وثبات الأبعاد، والخواص الفيزيائية للمنتج النهائي.
تتيح وحدة الحقن البارد المعزولة حراريًا لمشغلي القوالب تشكيل الأجزاء في درجات حرارة أقل من تلك المستخدمة في آلات حقن القوالب التقليدية. يتكون قالب الحقن نفسه من نصفين فولاذيين متصلين بمفصل ميكانيكي. أثناء عملية الحقن، تُدفع كمية صغيرة من البلاستيك إلى تجويف القالب، ثم يُترك البلاستيك المحقون ليبرد ويتصلب. بعد ذلك، يسقط الجزء المصبوب من نصفي القالب، ثم يدخل إلى حاوية ليتم تجميعه.
تُحسّن عملية التشكيل بالحقن الحراري/التبريد مظهر الأجزاء المصبوبة بشكل ملحوظ. وتتجلى فوائد هذه التقنية بوضوح مع الراتنجات غير المتبلورة، التي لا تُشكّل طبقة سطحية أثناء مرحلة الحقن. وتتميز الأجزاء المصبوبة بلمعان أعلى مقارنةً بتقنيات التشكيل التقليدية.
تتطلب هذه العملية قوة تثبيت أقل من قولبة الحقن التقليدية، وتوفر مرونة أكبر في التصميم. كما أنها تزيد من طاقة الإنتاج وتقلل من استهلاك المواد. وتُعد عملية التحكم في هذه العملية أكثر تعقيدًا، حيث تتضمن متغيرات مثل كمية المادة المنصهرة المحقونة، وضغط الماء، ووقت تأخير حقن الماء.
تُعد زاوية الراحة معيارًا آخر. تشير الزاوية المنخفضة إلى أن الحبيبات سهلة التدفق، بينما تشير الزاوية التي تزيد عن 45 درجة إلى أنها غير سهلة التدفق. وهذا أمر مهم عند معالجة راتنجات النايلون.
شهدت تقنية حقن البلاستيك تطورات هائلة في العقود الأخيرة. اليوم، تنقسم معظم قوالب الحقن إلى نوعين رئيسيين: قوالب ذات قنوات ساخنة وقوالب ذات قنوات باردة. لكل منهما مزايا وعيوب. سيساعدك فهم الاختلافات بينهما على تحديد الطريقة الأنسب لك.
يُعدّ قولبة الحقن عملية تصنيع فعّالة للغاية تمنح المصنّعين ميزة تنافسية على منافسيهم. تُنتج هذه العملية قطعًا بلاستيكية ومعدنية عالية الجودة بأقل قدر من الهدر وفي وقت قصير. كما أنها دقيقة للغاية وتُنتج منتجات تجمع بين المرونة والمتانة بشكل مثالي.

editor by CX 2023-06-13

























