
Produktbeskrivelse
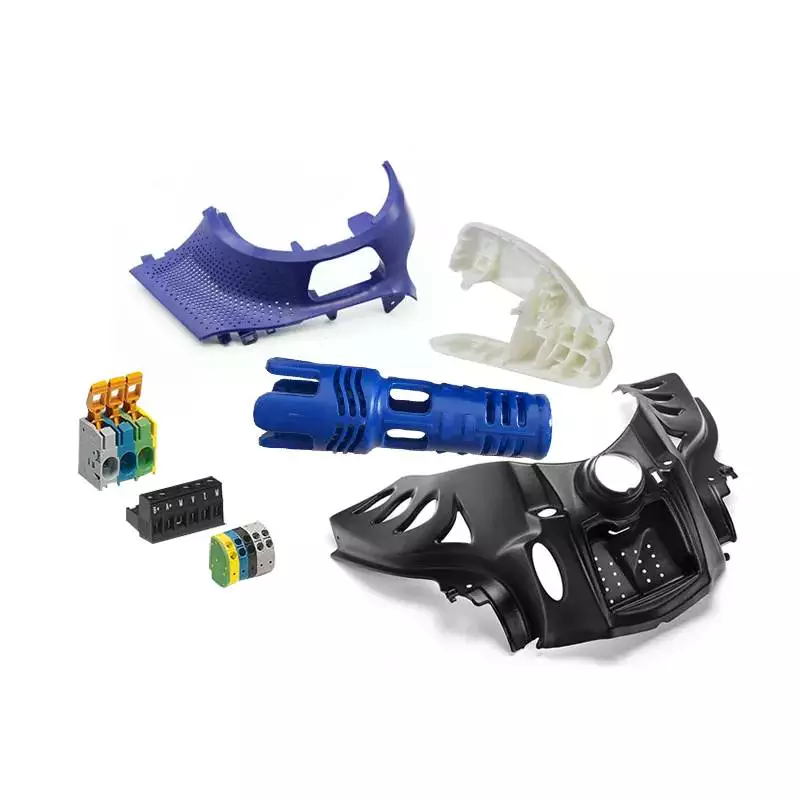
Item:China Plastic Injection Molding Manufacturer OEM Made per Drawing or Sample Glass Fiber Filled ABS Plastic Parts
Workshop View
| Formmateriale | S45C, S50C, P20, 718H, 738H, NAK80, S136, S136H |
| Mold Life Time | Life time warrange,you pay mold cost once and we will be responsible for all quality production |
| Produktmateriale | PC, ABS,PP,PC+ABS,PA, HIPS, PVC, PE, PS, POM, Acrylic,TPE,PET,GF filled PA etc |
| Flate | Smooth, Glossy, Textured, Matte/Sandblasting |
| Farge | Any Pantone or RAL color code is workable |
| Tegningsformat | STEP/IGS/X_T,DWG,PDF |
| Secondary Service | Painting,Printing,Chrome Plating,Assembly etc. |
| Leveringstid | 2 to 8 weeks depending on order size |
Careful Working
Example of What We Do
Company Introduction
Q: Are you a factory or trading company ?
A: We are a factory specializing in custom plastic injection molding parts,together with rubber parts and after-treatment of CZPT such as painting,printing ,assembly etc .
Q:What info do you need if I want to get a quote for a custom plastic part ?
A: 3D drawing in IGS/STEP/X-T format is preferred .Otherwise as long as other format can provide equivellent info ,it would be fine too ,such as CAD drawing with weight info provideded ,or samples sent to us for checking .
Also please state other related info such as what quantity you need,if there are any special requirements such as painting,printing,assembly etc .
Q:What material you can handle ?
A:We can make CZPT in various kind of materials such as PC/PP/ABS/Nylon/PA6/PA66/TPE/PVC/PBT/Nylon with Glass Fiber/Polycarbonate with Glass Fiber/AS/PS etc and subber parts in NBR/Silicone etc .
Q:I have a custom plastic part to make ,I have the design but I am not familar with injection so I am not sure if this part may shrink or not working with injection,can you advise ?
A:YES,we have an engineering team who is not only familar with part design but also familar with injection feasiblity ,once we receive the drawing ,we will check the feasiblity for injection and potential problems in the design.For example,if the part is designed with unnecessary plastic which will not only add cost but also cause sink parts at the surface of the part,we will feedback you before proceeding .
Q:What colors can you do with my plastic part?
A :We can make any color that is in Pantone and RAL color system .
Q:What’s your lead time for mold and for production ?
A:Usually we can send samples in 30-35 days from mold order . Production lead time is 2 to 8 weeks depending on order size .
Q:What’s the mold life gurantee ?
A:We provide lifetime gurantee .For example,usually a mold would start to age after like 500,000 shots ,but if quantity can reach this level ,we will make a new mold at our expense to keep the stable production going on . So you pay mold cost once and we will be responsible for all production from this model .
Q:Is mold our property after we pay it in full ?
A:Yes,mold is the customer’s property after the customer pays it in full .We only keep it well in house to serve the customer’s production needs . The mold won’t be changed unless with customer’s permission .We will not produce from this mold for any third party unless we have the customer’s permission .
Q:What’s your delivery terms ?
A:It’s EXW price for air shipment and FOB HangZhou for sea shipment .HangZhou is our nearest port as we are located in HangZhou ,we can also coordinate to ship to other ports or locations if needed with negotiable price .
| Materiale: | PP, ABS.PC, PA, Nylon, PE, PVC, PS, POM etc |
|---|---|
| Søknad: | Medisinsk, Husholdning, Elektronikk, Bilindustri, Landbruk |
| Shaping Mode: | Injection Mould |
| Installation: | Fixed |
| Tilpasset: | Tilpasset |
| Mould Cavity: | Single or Mutlti Cavity |
| Tilpasning: |
Tilgjengelig
| Tilpasset forespørsel |
|---|

Design av sprøytestøpte deler
Sprøytestøpte deler er designet for å fungere sammen for å danne en helhet. Selv om små plastleker som Lego-klosser vanligvis ikke produseres for montering, krever disse produktene fortsatt presisjonsmålinger. Av denne grunn bør designene av sprøytestøpte deler perfeksjoneres for produksjon. Designene bør også minimere potensialet for feil.
Designhensyn for sprøytestøpte deler
Når man designer sprøytestøpte deler, er det viktig å ta hensyn til delens veggtykkelse. Ideelt sett er veggtykkelsen jevn over hele delen. Dette gjør at hele formhulrommet kan fylles uten begrensninger, og reduserer risikoen for defekter. Deler som ikke har jevn veggtykkelse vil ha høye spenninger i grensen mellom to seksjoner, noe som øker risikoen for sprekker, vridning og forvrengning. For å unngå slike spenninger kan designere vurdere å avsmalne eller avrunde kantene på delen for å eliminere spenningskonsentrasjon.
Veggtykkelsen på den sprøytestøpte delen er viktig fordi den påvirker mange viktige egenskaper. Derfor er det avgjørende å være nøye med valg av veggtykkelse for å unngå kostbare forsinkelser forårsaket av formproblemer eller formmodifisering. Den nominelle veggtykkelsen bør bestemmes basert på delens funksjon og spenningskrav. På samme måte bør minimum veggtykkelse beregnes basert på akseptabel spenning. En for tynn vegg kan føre til luftfeller og for høyt plasttrykk.
Sprøytestøpte deler med skarpe hjørner er en vanlig årsak til defekter. Skarpe hjørner skaper spenningskonsentrasjoner, dårlige strømningsmønstre og økt slitasje på sprøytestøpen. For å minimere disse problemene bør designere holde innerhjørner og ytterhjørner på halvparten av veggtykkelsen. Dette vil bidra til å minimere spenning og sikre delens integritet.
En annen viktig designhensyn for sprøytestøpte deler er tykkelsen på ribbene. De bør være minst to tredjedeler av ytterveggen. Tykkere ribber kan føre til synkemerker på ytteroverflaten. Underskjæringer kompliserer også formdesignet og øker kostnaden for delen.
Toleransevariasjon er også en viktig faktor. Det avhenger av materialer, prosesskontroll og verktøydesign. Toleransevariasjon varierer fra støper til støper, og designere bør diskutere kritiske toleransekrav med støpere. Hvis delen må produseres til en bestemt toleranse, bør designere vurdere alternativer for formrevisjoner for å minimere toleransevariasjonen. I tillegg kan designere bevisst måtte designe ekstra klaring. For å kompensere for slik variasjon kan støperen fjerne noe stål eller endre designet. I noen tilfeller kan interferens løses ved sveising.
Designhensyn for sprøytestøpte deler bør diskuteres med fagfolk innen materialvitenskap tidlig i designprosessen. Dette er kritisk fordi endringer i formdesignet kan være kostbare. Derfor er det avgjørende å oppnå best mulig resultat. Ved å følge designretningslinjer kan produsenter unngå vanlige feil. En jevn veggtykkelse er også viktig fordi ujevn tykkelse kan føre til at delen blir vridd når den avkjøles.
En annen viktig faktor for sprøytestøpte deler er materialets flyteevne i formhulrommet. Harpiksen bør kunne flyte lett rundt avrundede hjørner. For eksempel vil en støpt del med en buet underskjæring ikke støtes ordentlig ut av formen hvis det ikke er mellomrom mellom de to sidene. Av denne grunn bør designere vurdere det støpte materialets flyteevne før de bestemmer seg for et design.
Legge til et løpesystem til en sprøytestøpemaskin
 Det finnes to hovedtyper av kanalsystemer: varme kanalsystemer og kalde kanalsystemer. I et varme kanalsystem leverer en kanaldyse den smeltede plasten inn i formhulrommet. Et kalde kanalsystem krever ikke bruk av en dyse og fungerer som en kanal for den smeltede plasten.
Utformingen av en varmkanalform bør balansere aktiviteten til plastløsningen og formhulrommene. Ideelt sett er en form med to hulrom bedre balansert enn én med tre. Det er imidlertid viktig å huske at en form med tre hulrom krever en mangfoldig balanse av menneskelige aktiviteter.
Plaststøpesystemer er avgjørende for å sikre konsistente fyllingshastigheter og trykk. Enten du produserer plastdeler med ett eller flere hulrom, vil et løpesystem holde prosessene dine konsistente. Når du velger et løpesystem, sørg for at du har det riktige for ditt bruksområde.
Varmekanalsystemer kan redusere syklustider med så mye som 10 til 30 prosent. De bidrar til å forbedre kvalitetskontrollen og minimere materialsvinn ved å holde plasten smeltet gjennom hele støpeprosessen. Dessuten bidrar de til å spare på plastråvarer og energi. Disse funksjonene gjør dem ideelle for store produksjonslinjer.
Et system med varmkanal kan også bidra til å forhindre overfylling av et hulrom. Sørg for at volumet av varmkanal er lik volumet av formhulrommet. Ellers vil plastløsningen bli fanget inne i varmkanal for lenge og brytes ned.
Varmekanalsystemer finnes i mange varianter. Én type varmkanalsystem kalles innløps-varmkanalsystem. Dette systemet bruker en mekanisk ventil for å åpne og lukke en dyse. Denne typen varmkanal er mer effektiv og virkningsfull enn en vanlig varmkanal. Den er imidlertid også dyrere.
I en treplateform er løpesystemet plassert mellom kjerne- og hulromsplatene. Når formen åpnes, løsner løpesystemet automatisk fra den støpte delen. Dette eliminerer behovet for manuelt arbeid, men øker kostnadene for verktøy.
Løpesystemet er viktig for å produsere deler som er både tynne og tykke. Løpesystemet bør være smalt, men stort for å ikke skape hulrom og forbedre den generelle ytelsen til sluttproduktet. Løpesystemer er også viktige for å redusere mengden energi som trengs for å forme og slipe materialet på nytt.
Et varmkanalsystem er én måte å forbedre hastigheten og nøyaktigheten ved plaststøping på. Det bidrar til å unngå problemer med avfall ved å redusere mengden plast som går til spille. Videre forhindrer et varmkanalsystem også dyre reparasjoner. Ved å legge til et kanalersystem i et sprøytestøpesystem sikrer du bedre kvalitet og presisjon, og unngår unødvendig nedetid og kostbare reparasjoner.
Varmekanalsystemer er ideelle for produksjon i store volum. De krever imidlertid et høyere vedlikeholdsnivå. I tillegg er varmekanalsystemer vanskelige å rengjøre og etterlater ofte avfallsmateriale. Skjulte kanter kan også være upraktiske å fjerne, spesielt når man bytter materialer eller farger. De kan også føre til problemer med å sette seg fast hvis de er laget av termisk følsomme materialer.
Bruk av en termisk isolert kaldeinjeksjonsenhet
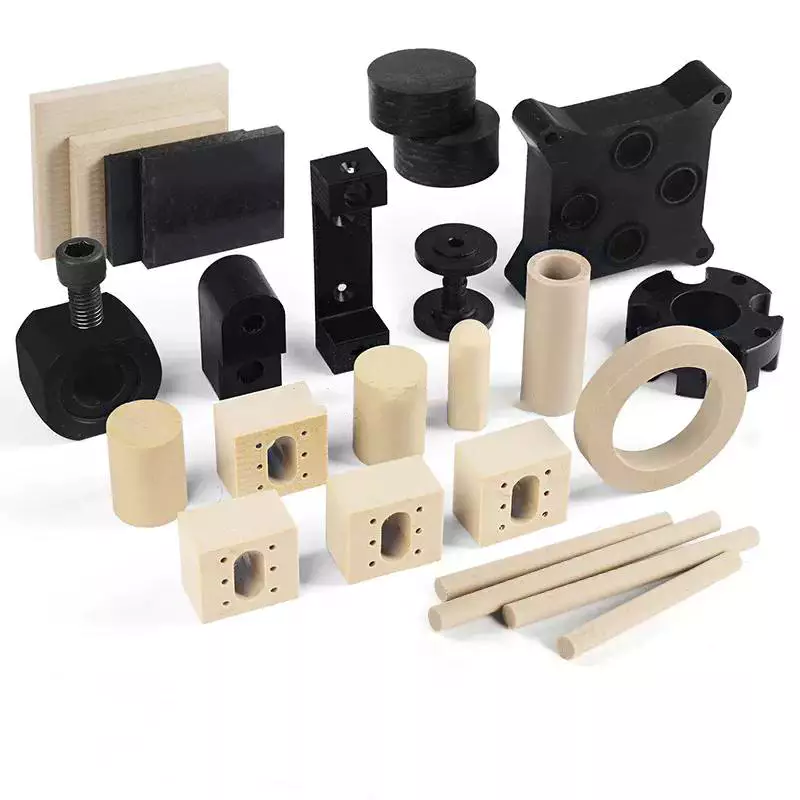 Termostatisk kontroll av temperaturen i en sprøytestøpeprosess kan ha betydelig innvirkning på delkvaliteten. Høye støpetemperaturer bør reguleres ved hjelp av en temperaturkontrollert kjøleenhet. Disse enhetene er utstyrt med pumpesystemer og interne varmeelementer. Temperaturen på den injiserte plasten bestemmer plastens flytegenskaper og krymping. Temperaturen påvirker også overflatefinishen, dimensjonsstabiliteten og de fysiske egenskapene til det ferdige produktet.
En termisk isolert kaldinjeksjonsenhet lar formoperatører støpe deler ved lavere temperaturer enn en konvensjonell sprøytestøpemaskin. Selve sprøytestøpeformen består av to stålhalvdeler. De to halvdelene er forbundet med et mekanisk hengsel. Under sprøytestøping presses en liten mengde plast inn i formhulrommet. Den injiserte plasten får deretter avkjøles til en fast tilstand. Den støpte delen faller deretter ut av formhalvdelene. Den injiserte delen havner deretter i en beholder for å samles opp.
Varme-/kjøleprosess-sprøytestøping kan forbedre estetikken til støpte deler betydelig. Effektene av denne teknikken er spesielt tydelige med amorfe harpikser, som ikke danner en hinne under injeksjonsfasen. De støpte delene har en høyere glans enn med konvensjonelle støpeteknikker.
Denne prosessen krever mindre klemkraft enn konvensjonell sprøytestøping og gir mer designfrihet. Den øker også prosesskapasiteten og materialbesparelsene. Prosesskontrollen for denne prosessen er mer kompleks, med variabler som mengden smelteinjeksjon, vanntrykk og forsinkelsestid for vanninjeksjon.
Hvilevinkelen er et annet kriterium. En lav vinkel indikerer at pelletsene er frittflytende, mens en vinkel over 45 grader indikerer at pelletsene ikke er frittflytende. Dette er viktig ved bearbeiding av nylonharpikser.
Sprøytestøping av plast har gjort enorme fremskritt de siste tiårene. I dag faller de fleste sprøytestøpeformer inn i én av to typer: varmkanal og kaldkanal. Hver har sine fordeler og ulemper. Å forstå hvordan de skiller seg vil hjelpe deg med å bestemme hvilken metode som er riktig for deg.
Sprøytestøping er en svært effektiv produksjonsprosess som gir produsenter et konkurransefortrinn over konkurrentene. Ved å bruke denne prosessen produseres plast- og metalldeler av høy kvalitet med minimalt avfall og lav syklustid. Prosessen er også ekstremt nøyaktig og produserer produkter med den perfekte blandingen av fleksibilitet og styrke.

editor by CX 2023-06-13

























