
Opis produktu
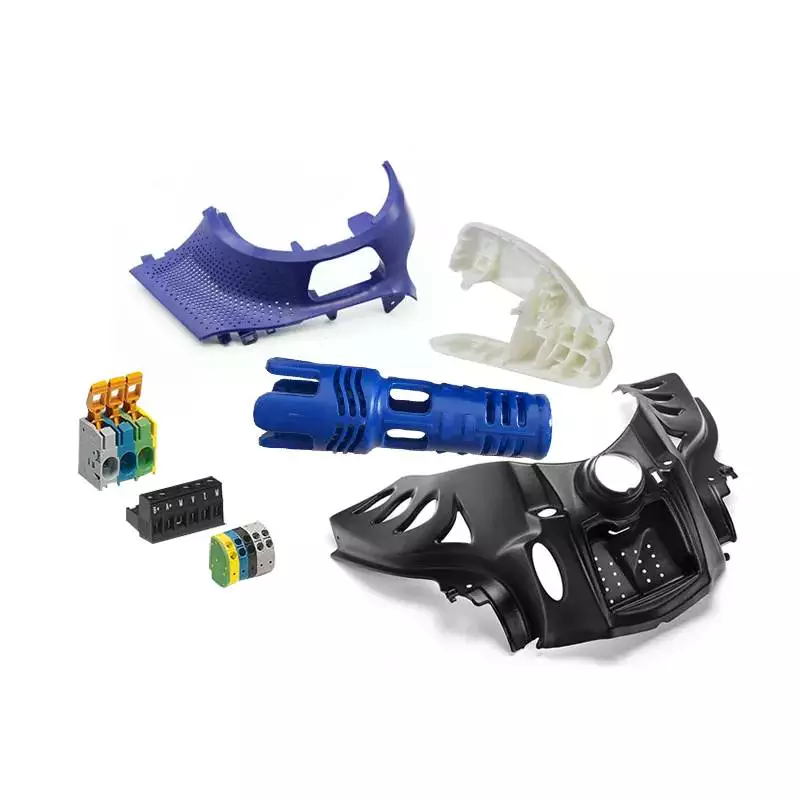
Item:China Plastic Injection Molding Manufacturer OEM Made per Drawing or Sample Glass Fiber Filled ABS Plastic Parts
Workshop View
| Materiał formy | S45C, S50C, P20, 718H, 738H, NAK80, S136, S136H |
| Mold Life Time | Life time warrange,you pay mold cost once and we will be responsible for all quality production |
| Product Material | PC, ABS,PP,PC+ABS,PA, HIPS, PVC, PE, PS, POM, Acrylic,TPE,PET,GF filled PA etc |
| Powierzchnia | Smooth, Glossy, Textured, Matte/Sandblasting |
| Kolor | Any Pantone or RAL color code is workable |
| Format rysunku | STEP/IGS/X_T,DWG,PDF |
| Secondary Service | Painting,Printing,Chrome Plating,Assembly etc. |
| Czas dostawy | 2 to 8 weeks depending on order size |
Careful Working
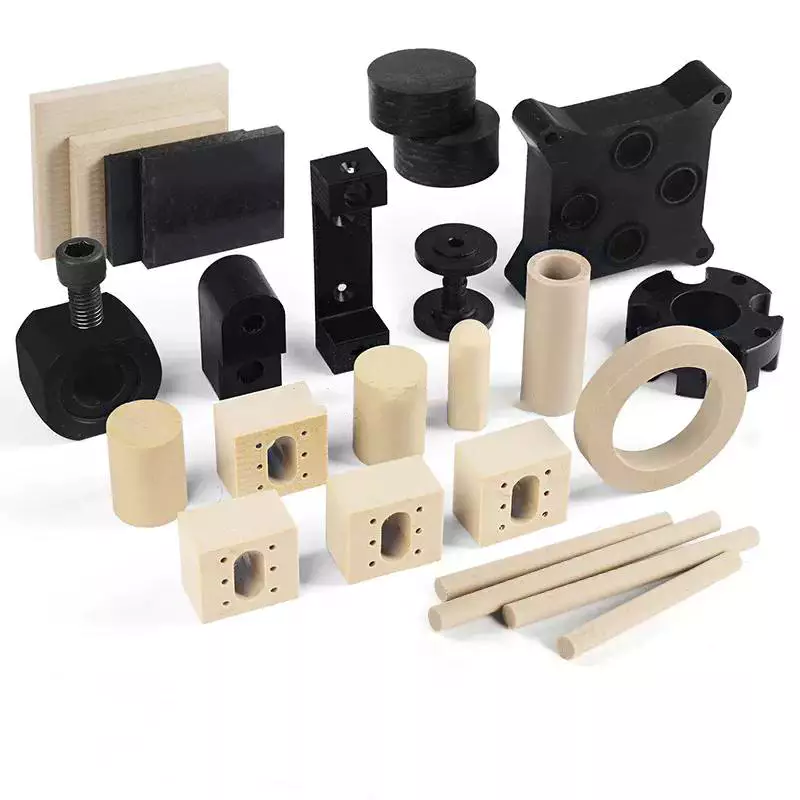
Example of What We Do
Company Introduction
Q: Are you a factory or trading company ?
A: We are a factory specializing in custom plastic injection molding parts,together with rubber parts and after-treatment of CZPT such as painting,printing ,assembly etc .
Q:What info do you need if I want to get a quote for a custom plastic part ?
A: 3D drawing in IGS/STEP/X-T format is preferred .Otherwise as long as other format can provide equivellent info ,it would be fine too ,such as CAD drawing with weight info provideded ,or samples sent to us for checking .
Also please state other related info such as what quantity you need,if there are any special requirements such as painting,printing,assembly etc .
Q:What material you can handle ?
A:We can make CZPT in various kind of materials such as PC/PP/ABS/Nylon/PA6/PA66/TPE/PVC/PBT/Nylon with Glass Fiber/Polycarbonate with Glass Fiber/AS/PS etc and subber parts in NBR/Silicone etc .
Q:I have a custom plastic part to make ,I have the design but I am not familar with injection so I am not sure if this part may shrink or not working with injection,can you advise ?
A:YES,we have an engineering team who is not only familar with part design but also familar with injection feasiblity ,once we receive the drawing ,we will check the feasiblity for injection and potential problems in the design.For example,if the part is designed with unnecessary plastic which will not only add cost but also cause sink parts at the surface of the part,we will feedback you before proceeding .
Q:What colors can you do with my plastic part?
A :We can make any color that is in Pantone and RAL color system .
Q:What’s your lead time for mold and for production ?
A:Usually we can send samples in 30-35 days from mold order . Production lead time is 2 to 8 weeks depending on order size .
Q:What’s the mold life gurantee ?
A:We provide lifetime gurantee .For example,usually a mold would start to age after like 500,000 shots ,but if quantity can reach this level ,we will make a new mold at our expense to keep the stable production going on . So you pay mold cost once and we will be responsible for all production from this model .
Q:Is mold our property after we pay it in full ?
A:Yes,mold is the customer’s property after the customer pays it in full .We only keep it well in house to serve the customer’s production needs . The mold won’t be changed unless with customer’s permission .We will not produce from this mold for any third party unless we have the customer’s permission .
Q:What’s your delivery terms ?
A:It’s EXW price for air shipment and FOB HangZhou for sea shipment .HangZhou is our nearest port as we are located in HangZhou ,we can also coordinate to ship to other ports or locations if needed with negotiable price .
| Tworzywo: | PP, ABS.PC, PA, Nylon, PE, PVC, PS, POM etc |
|---|---|
| Aplikacja: | Medycyna, Gospodarstwo domowe, Elektronika, Motoryzacja, Rolnictwo |
| Shaping Mode: | Injection Mould |
| Instalacja: | Fixed |
| Customized: | Customized |
| Mould Cavity: | Single or Mutlti Cavity |
| Personalizacja: |
Dostępny
| Spersonalizowane żądanie |
|---|

Projektowanie części formowanych wtryskowo
Elementy formowane wtryskowo są projektowane tak, aby współdziałały ze sobą, tworząc całość. Chociaż małe plastikowe zabawki, takie jak klocki Lego, zazwyczaj nie są produkowane z myślą o montażu, produkty te nadal wymagają precyzyjnych pomiarów. Z tego powodu projekty elementów formowanych wtryskowo powinny być dopracowane do perfekcji przed produkcją. Projekty powinny również minimalizować ryzyko błędów.
Rozważania projektowe dotyczące części formowanych wtryskowo
Projektując elementy formowane wtryskowo, należy koniecznie uwzględnić grubość ścianek elementu. Idealnie, grubość ścianek jest jednolita na całej powierzchni elementu. Pozwala to na swobodne wypełnienie całej wnęki formy i zmniejsza ryzyko wystąpienia defektów. Elementy o niejednolitej grubości ścianek będą charakteryzować się dużymi naprężeniami na granicy między dwoma sekcjami, co zwiększa ryzyko pęknięć, odkształceń i skręceń. Aby uniknąć takich naprężeń, projektanci mogą rozważyć zwężenie lub zaokrąglenie krawędzi elementu w celu wyeliminowania koncentracji naprężeń.
Grubość ścianki elementu formowanego wtryskowo jest istotna, ponieważ wpływa na wiele kluczowych cech. Dlatego niezwykle ważne jest, aby starannie dobrać grubość ścianki, aby uniknąć kosztownych opóźnień spowodowanych problemami z formą lub jej modyfikacjami. Nominalną grubość ścianki należy określić na podstawie funkcji i wymagań naprężeniowych elementu. Podobnie, minimalną grubość ścianki należy obliczyć na podstawie dopuszczalnego naprężenia. Zbyt cienka ścianka może prowadzić do powstawania pęcherzyków powietrza i nadmiernego ciśnienia tworzywa sztucznego.
Części formowane wtryskowo o ostrych narożnikach są częstą przyczyną wad. Ostre narożniki powodują koncentrację naprężeń, nieprawidłowe przepływy i zwiększone zużycie formy wtryskowej. Aby zminimalizować te problemy, projektanci powinni zachować narożniki wewnętrzne i zewnętrzne o grubości połowy ścianki. Pomoże to zminimalizować naprężenia i zapewnić integralność elementu.
Kolejnym ważnym czynnikiem projektowym w przypadku części formowanych wtryskowo jest grubość żeber. Powinny one stanowić co najmniej dwie trzecie zewnętrznej ścianki. Grubsze żebra mogą powodować wgłębienia na powierzchni zewnętrznej. Podcięcia również komplikują projektowanie formy i zwiększają koszt części.
Wahania tolerancji są również istotnym czynnikiem. Zależy to od materiałów, kontroli procesu i konstrukcji narzędzia. Wahania tolerancji różnią się w zależności od producenta, dlatego projektanci powinni omówić z nimi krytyczne wymagania dotyczące tolerancji. Jeśli element musi zostać wyprodukowany zgodnie z określoną tolerancją, projektanci powinni rozważyć opcje modyfikacji formy, aby zminimalizować wahania tolerancji. Dodatkowo, projektanci mogą być zmuszeni do celowego zaprojektowania dodatkowego luzu. Aby skompensować takie wahania, producent może usunąć część stali lub zmodyfikować projekt. W niektórych przypadkach zakłócenia można wyeliminować poprzez spawanie.
Kwestie projektowe dotyczące części formowanych wtryskowo należy omówić ze specjalistami z zakresu materiałoznawstwa na wczesnym etapie procesu projektowania. Jest to niezwykle istotne, ponieważ zmiany w konstrukcji formy mogą być kosztowne. Dlatego osiągnięcie jak najlepszego rezultatu jest kluczowe. Przestrzegając wytycznych projektowych, producenci mogą uniknąć typowych wad. Równomierna grubość ścianek jest również istotna, ponieważ nierównomierna grubość może prowadzić do odkształceń elementu podczas stygnięcia.
Kolejnym ważnym czynnikiem w przypadku elementów formowanych wtryskowo jest płynność materiału w gnieździe formy. Żywica powinna swobodnie przepływać wokół zaokrąglonych narożników. Na przykład, element formowany z zakrzywionym podcięciem nie zostanie prawidłowo wyrzucony z formy, jeśli między jego krawędziami nie będzie wolnej przestrzeni. Z tego powodu projektanci powinni wziąć pod uwagę płynność materiału formowanego przed podjęciem decyzji o projekcie.
Dodanie systemu kanałów do wtryskarki
 Istnieją dwa główne rodzaje systemów kanałów: systemy gorącokanałowe i systemy zimnokanałowe. W systemie gorącokanałowym dysza doprowadza stopione tworzywo sztuczne do gniazda formy. System zimnokanałowy nie wymaga użycia dyszy i działa jako kanał dla stopionego tworzywa sztucznego.
Konstrukcja formy gorącokanałowej powinna zapewniać równowagę między aktywnością roztworu tworzywa sztucznego a pracą gniazd formy. W idealnym przypadku forma z dwoma gniazdami jest lepiej zrównoważona niż forma z trzema. Należy jednak pamiętać, że forma z trzema gniazdami wymaga wielorakiej równowagi między aktywnością człowieka.
Systemy kanałów dozujących w formach do tworzyw sztucznych mają kluczowe znaczenie dla zapewnienia stałego tempa napełniania i ciśnienia. Niezależnie od tego, czy produkujesz pojedyncze, czy wielogniazdowe elementy z tworzyw sztucznych, system kanałów dozujących zapewni spójność procesów. Wybierając system kanałów dozujących, upewnij się, że jest on odpowiedni do Twojego zastosowania.
Systemy gorącokanałowe mogą skrócić czas cyklu nawet o 10–30%. Pomagają poprawić kontrolę jakości i zminimalizować straty materiału, utrzymując tworzywo sztuczne w stanie stopionym przez cały proces formowania. Ponadto pozwalają oszczędzać surowce i energię. Te cechy sprawiają, że idealnie nadają się do dużych linii produkcyjnych.
System kanałów gorących może również pomóc zapobiec przepełnieniu gniazda. Upewnij się, że objętość kanału gorącego jest równa objętości gniazda formy. W przeciwnym razie roztwór tworzywa sztucznego pozostanie w kanale gorącym przez zbyt długi czas i ulegnie rozkładowi.
Systemy gorących kanałów występują w wielu odmianach. Jednym z rodzajów systemów gorących kanałów jest system gorących kanałów wlewowych. System ten wykorzystuje zawór mechaniczny do otwierania i zamykania dyszy. Ten typ systemu gorących kanałów jest bardziej efektywny i wydajny niż system gorących kanałów ogólnego przeznaczenia. Jest jednak również droższy.
W formie trójpłytowej kanał doprowadzający znajduje się pomiędzy płytami rdzenia i gniazda formującego. Po otwarciu formy kanał doprowadzający automatycznie oddziela się od formowanego elementu. Eliminuje to konieczność ręcznej obróbki, ale zwiększa koszt oprzyrządowania.
System kanałów wlewowych jest ważny dla produkcji elementów zarówno cienkich, jak i grubych. Kanał wlewowy powinien być wąski, ale szeroki, aby nie tworzył pustych przestrzeni i poprawiał ogólną wydajność produktu końcowego. Systemy kanałów wlewowych są również ważne dla zmniejszenia ilości energii potrzebnej do formowania i ponownego szlifowania materiału.
System gorących kanałów to jeden ze sposobów na poprawę szybkości i dokładności formowania tworzyw sztucznych. Pomaga uniknąć problemów z odpadami poprzez redukcję ilości marnowanego tworzywa. Co więcej, system gorących kanałów zapobiega również kosztownym naprawom. Dodając system gorących kanałów do systemu formowania wtryskowego, zapewnisz lepszą jakość i precyzję, a także unikniesz niepotrzebnych przestojów i kosztownych napraw.
Systemy gorącokanałowe idealnie nadają się do produkcji wielkoseryjnej. Wymagają jednak wyższego poziomu konserwacji. Ponadto systemy gorącokanałowe są trudne w czyszczeniu i często pozostawiają odpady. Ukryte kanały mogą być również niewygodne w usuwaniu, zwłaszcza podczas zmiany materiałów lub kolorów. Mogą również powodować problemy z przywieraniem, jeśli są wykonane z materiałów wrażliwych termicznie.
Wykorzystanie izolowanej termicznie jednostki wtrysku na zimno
 Termostatyczna kontrola temperatury w procesie formowania wtryskowego może mieć znaczący wpływ na jakość detali. Wysokie temperatury formy powinny być regulowane za pomocą układu chłodzenia z regulacją temperatury. Urządzenia te są wyposażone w systemy pompowe i grzałki wewnętrzne. Temperatura wtryskiwanego tworzywa sztucznego decyduje o jego płynięciu i skurczu. Temperatura wpływa również na wykończenie powierzchni, stabilność wymiarową i właściwości fizyczne gotowego produktu.
Termicznie izolowany moduł wtrysku na zimno pozwala operatorom form formować elementy w niższych temperaturach niż w przypadku konwencjonalnej wtryskarki. Sama forma wtryskowa składa się z dwóch stalowych połówek. Obie połówki są połączone mechanicznym zawiasem. Podczas formowania wtryskowego niewielka ilość tworzywa sztucznego jest wtłaczana do gniazda formy. Wtryskiwane tworzywo sztuczne jest następnie schładzane do stanu stałego. Wypraska wypada z połówek formy. Wtryskiwana część trafia następnie do pojemnika, gdzie jest zbierana.
Proces formowania wtryskowego z chłodzeniem i podgrzewaniem może znacząco poprawić estetykę formowanych elementów. Efekty tej techniki są szczególnie widoczne w przypadku żywic amorficznych, które nie tworzą naskórka podczas fazy wtrysku. Formowane elementy charakteryzują się większym połyskiem niż w przypadku konwencjonalnych technik formowania.
Proces ten wymaga mniejszej siły zacisku niż konwencjonalne formowanie wtryskowe i oferuje większą swobodę projektowania. Zwiększa również wydajność procesu i oszczędność materiałów. Sterowanie procesem jest bardziej złożone i obejmuje zmienne, takie jak ilość wtryskiwanego stopu, ciśnienie wody i czas opóźnienia wtrysku wody.
Kolejnym kryterium jest kąt spoczynku. Niski kąt oznacza, że granulki są sypkie, natomiast kąt powyżej 45 stopni oznacza, że granulki nie są sypkie. Jest to istotne podczas przetwarzania żywic nylonowych.
Formowanie wtryskowe tworzyw sztucznych poczyniło ogromne postępy w ostatnich dekadach. Obecnie większość form wtryskowych dzieli się na dwa typy: gorącokanałowe i zimnokanałowe. Każda z nich ma swoje zalety i wady. Zrozumienie różnic pomoże Ci wybrać odpowiednią metodę.
Formowanie wtryskowe to wysoce efektywny proces produkcyjny, który zapewnia producentom przewagę konkurencyjną. Dzięki niemu powstają wysokiej jakości części z tworzyw sztucznych i metalu, minimalizując ilość odpadów i skracając czas cyklu. Proces ten jest również niezwykle precyzyjny i pozwala uzyskać produkty o idealnym połączeniu elastyczności i wytrzymałości.

editor by CX 2023-06-13

























