
Produktbeskrivning
Item:China Plastic Injection Molding Manufacturer OEM Made per Drawing or Sample Glass Fiber Filled ABS Plastic Parts
Workshop View
| Formmaterial | S45C, S50C, P20, 718H, 738H, NAK80, S136, S136H |
| Mold Life Time | Life time warrange,you pay mold cost once and we will be responsible for all quality production |
| Product Material | PC, ABS,PP,PC+ABS,PA, HIPS, PVC, PE, PS, POM, Acrylic,TPE,PET,GF filled PA etc |
| Yta | Smooth, Glossy, Textured, Matte/Sandblasting |
| Färg | Any Pantone or RAL color code is workable |
| Ritningsformat | STEP/IGS/X_T,DWG,PDF |
| Secondary Service | Painting,Printing,Chrome Plating,Assembly etc. |
| Delivery Time | 2 to 8 weeks depending on order size |
Careful Working
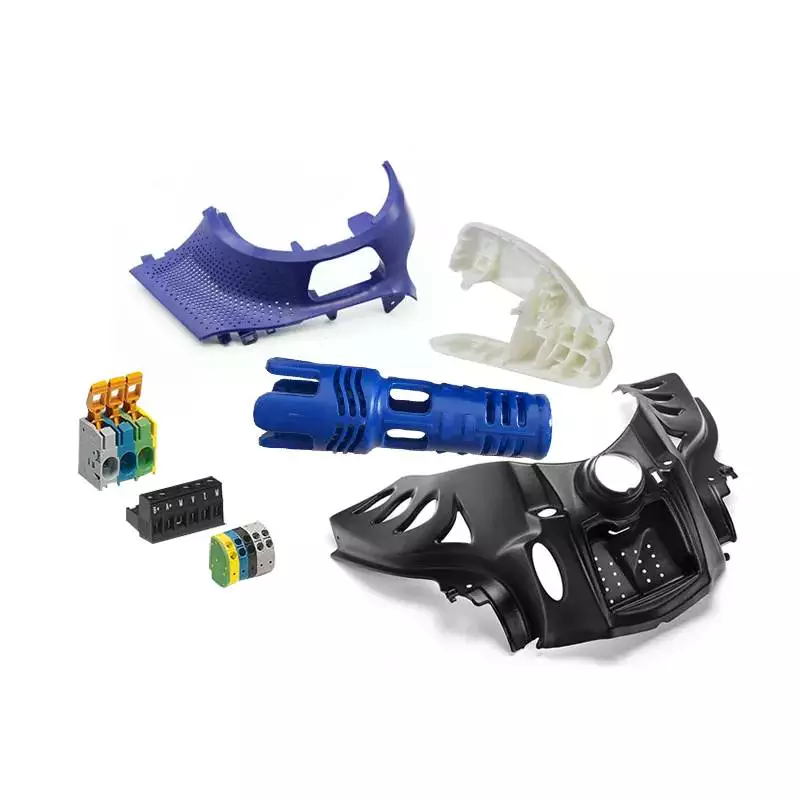
Example of What We Do
Company Introduction
Q: Are you a factory or trading company ?
A: We are a factory specializing in custom plastic injection molding parts,together with rubber parts and after-treatment of CZPT such as painting,printing ,assembly etc .
Q:What info do you need if I want to get a quote for a custom plastic part ?
A: 3D drawing in IGS/STEP/X-T format is preferred .Otherwise as long as other format can provide equivellent info ,it would be fine too ,such as CAD drawing with weight info provideded ,or samples sent to us for checking .
Also please state other related info such as what quantity you need,if there are any special requirements such as painting,printing,assembly etc .
Q:What material you can handle ?
A:We can make CZPT in various kind of materials such as PC/PP/ABS/Nylon/PA6/PA66/TPE/PVC/PBT/Nylon with Glass Fiber/Polycarbonate with Glass Fiber/AS/PS etc and subber parts in NBR/Silicone etc .
Q:I have a custom plastic part to make ,I have the design but I am not familar with injection so I am not sure if this part may shrink or not working with injection,can you advise ?
A:YES,we have an engineering team who is not only familar with part design but also familar with injection feasiblity ,once we receive the drawing ,we will check the feasiblity for injection and potential problems in the design.For example,if the part is designed with unnecessary plastic which will not only add cost but also cause sink parts at the surface of the part,we will feedback you before proceeding .
Q:What colors can you do with my plastic part?
A :We can make any color that is in Pantone and RAL color system .
Q:What’s your lead time for mold and for production ?
A:Usually we can send samples in 30-35 days from mold order . Production lead time is 2 to 8 weeks depending on order size .
Q:What’s the mold life gurantee ?
A:We provide lifetime gurantee .For example,usually a mold would start to age after like 500,000 shots ,but if quantity can reach this level ,we will make a new mold at our expense to keep the stable production going on . So you pay mold cost once and we will be responsible for all production from this model .
Q:Is mold our property after we pay it in full ?
A:Yes,mold is the customer’s property after the customer pays it in full .We only keep it well in house to serve the customer’s production needs . The mold won’t be changed unless with customer’s permission .We will not produce from this mold for any third party unless we have the customer’s permission .
Q:What’s your delivery terms ?
A:It’s EXW price for air shipment and FOB HangZhou for sea shipment .HangZhou is our nearest port as we are located in HangZhou ,we can also coordinate to ship to other ports or locations if needed with negotiable price .
| Material: | PP, ABS.PC, PA, Nylon, PE, PVC, PS, POM etc |
|---|---|
| Ansökan: | Medicin, Hushåll, Elektronik, Fordon, Jordbruk |
| Shaping Mode: | Injection Mould |
| Installation: | Fixed |
| Customized: | Customized |
| Mould Cavity: | Single or Mutlti Cavity |
| Anpassning: |
Tillgänglig
| Anpassad förfrågan |
|---|

Design av formsprutade delar
Formsprutade delar är utformade för att fungera tillsammans för att bilda en helhet. Även om små plastleksaker som Lego vanligtvis inte tillverkas för montering, kräver dessa produkter fortfarande precisionsmätningar. Av denna anledning bör designen av formsprutade delar vara perfekt för tillverkning. Designen bör också minimera risken för fel.
Designöverväganden för formsprutade delar
Vid konstruktion av formsprutade delar är det viktigt att beakta delens väggtjocklek. Helst bör väggtjockleken vara jämn över hela delen. Detta gör att hela formhålan kan fyllas utan begränsningar och minskar risken för defekter. Delar som inte har jämn väggtjocklek kommer att ha höga spänningar vid gränsen mellan två sektioner, vilket ökar risken för sprickor, skevhet och vridning. För att undvika sådana spänningar kan konstruktörer överväga att avsmalna eller runda delens kanter för att eliminera spänningskoncentration.
Väggtjockleken på den formsprutade delen är viktig eftersom den påverkar många viktiga egenskaper. Därför är det avgörande att noggrant välja väggtjocklek för att undvika kostsamma förseningar orsakade av formproblem eller formmodifiering. Den nominella väggtjockleken bör bestämmas utifrån delens funktion och spänningskrav. På samma sätt bör den minsta väggtjockleken beräknas utifrån acceptabel spänning. En för tunn vägg kan resultera i luftfällor och för högt plastiskt tryck.
Formsprutade delar med vassa hörn är en vanlig orsak till defekter. Vassa hörn skapar spänningskoncentrationer, dåliga flödesmönster och ökat slitage på formsprutningen. För att minimera dessa problem bör konstruktörer hålla innerhörn och ytterhörn på halva väggtjockleken. Detta hjälper till att minimera spänningar och säkerställa delens integritet.
En annan viktig designaspekt för formsprutade delar är ribbornas tjocklek. De bör vara minst två tredjedelar av ytterväggen. Tjockare ribbor kan resultera i sjunkmärken på ytterytan. Underskärningar komplicerar också formkonstruktionen och ökar kostnaden för delen.
Toleransvariationer är också en viktig faktor. De beror på material, processkontroll och verktygsdesign. Toleransvariationer varierar från gjutningstillverkare till gjutningstillverkare, och konstruktörer bör diskutera kritiska toleranskrav med gjutningsföretagen. Om detaljen måste tillverkas enligt en viss tolerans bör konstruktörer överväga alternativ för formrevideringar för att minimera toleransvariationen. Dessutom kan konstruktörer avsiktligt behöva utforma extra spelrum. För att kompensera för sådana variationer kan gjutningsföretaget ta bort en del stål eller modifiera konstruktionen. I vissa fall kan störningar lösas genom svetsning.
Designaspekter för formsprutade delar bör diskuteras med materialvetenskapsexperter tidigt i designprocessen. Detta är avgörande eftersom ändringar i formkonstruktionen kan vara kostsamma. Därför är det avgörande att uppnå bästa möjliga resultat. Genom att följa designriktlinjer kan tillverkare undvika vanliga defekter. En jämn väggtjocklek är också viktig eftersom ojämn tjocklek kan leda till att delen deformeras när den svalnar.
En annan viktig faktor för formsprutade delar är materialets flytförmåga i formhålan. Hartset ska kunna flyta lätt runt rundade hörn. Till exempel kommer en gjuten del med en böjd underskärning inte att matas ut ordentligt från formen om det inte finns något utrymme mellan de två sidorna. Av denna anledning bör konstruktörer beakta det gjutna materialets flytförmåga innan de bestämmer sig för en design.
Lägga till ett löparsystem till en formsprutningsmaskin
 Det finns två huvudtyper av kanalsystem: varmkanalsystem och kallkanalsystem. I ett varmkanalsystem matar ett kanalmunstycke den smälta plasten in i formhålan. Ett kallkanalsystem kräver inte användning av ett munstycke och fungerar som en kanal för den smälta plasten.
Utformningen av en varmkanalform bör balansera aktiviteten hos plastlösningen och formhåligheterna. Helst är en form med två håligheter bättre balanserad än en med tre. Det är dock viktigt att komma ihåg att en form med tre håligheter kräver en mångfaldig balans av mänskliga aktiviteter.
Plastformskanalsystem är avgörande för att säkerställa jämna fyllningshastigheter och tryck. Oavsett om du producerar plastdelar med en eller flera kaviteter, kommer ett kanalsystem att hålla dina processer konsekventa. När du väljer ett kanalsystem, se till att du har rätt för din applikation.
Varmkanalsystem kan minska cykeltiderna med så mycket som 10 till 30 procent. De bidrar till att förbättra kvalitetskontrollen och minimera materialspill genom att hålla plasten smält under hela gjutningsprocessen. Dessutom hjälper de till att spara plastråvaror och energi. Dessa egenskaper gör dem idealiska för stora produktionslinjer.
Ett system med varmkanal kan också bidra till att förhindra överfyllning av ett hålrum. Se till att volymen på varmkanalaren är lika med volymen på formhålrummet. Annars kommer plastlösningen att bli instängd inuti varmkanalaren för länge och sönderfalla.
Varmkanalsystem finns i många varianter. En typ av varmkanalsystem kallas inloppskanalsystem. Detta system använder en mekanisk ventil för att öppna och stänga ett munstycke. Denna typ av varmkanal är mer effektiv än en vanlig varmkanal. Den är dock också dyrare.
I en gjutform med tre plattor placeras rännsystemet mellan kärn- och kavitetsplattorna. När gjutformen öppnas separeras rännsystemet automatiskt från den gjutna delen. Detta eliminerar behovet av manuellt arbete, men ökar kostnaden för verktyg.
Löpsystemet är viktigt för att producera delar som är både tunna och tjocka. Löpsystemet bör vara smalt men stort för att inte skapa hålrum och förbättra slutproduktens totala prestanda. Löpsystem är också viktiga för att minska mängden energi som behövs för att forma och slipa om materialet.
Ett varmkanalsystem är ett sätt att förbättra hastigheten och noggrannheten vid plastgjutning. Det hjälper till att undvika problem med spill genom att minska mängden plast som går till spillo. Dessutom förhindrar ett varmkanalsystem även dyra reparationer. Genom att lägga till ett kanalsystem i ett formsprutningssystem säkerställer du bättre kvalitet och precision, och undviker onödiga driftstopp och kostsamma reparationer.
Varmkanalsystem är idealiska för storskalig produktion. De kräver dock en högre nivå av underhåll. Dessutom är varmkanalsystem svåra att rengöra och lämnar ofta spillmaterial. Dolda kanaler kan också vara obekväma att ta bort, särskilt vid byte av material eller färger. De kan också leda till problem med fastklistring om de är tillverkade av värmekänsliga material.
Användning av en termiskt isolerad kallinsprutningsenhet
 Termostatisk temperaturreglering i en formsprutningsprocess kan ha en betydande inverkan på detaljkvaliteten. Höga formtemperaturer bör regleras med hjälp av en temperaturstyrd kylenhet. Dessa anordningar är utrustade med pumpsystem och interna värmare. Temperaturen på den formsprutade plasten avgör plastens flytegenskaper och krympning. Temperaturen påverkar också ytfinishen, dimensionsstabiliteten och de fysikaliska egenskaperna hos den färdiga produkten.
En termiskt isolerad kallsprutningsenhet gör det möjligt för formsprutare att forma delar vid lägre temperaturer än en konventionell formsprutningsmaskin. Själva formsprutningsformen består av två stålhalvor. De två halvorna är sammankopplade med ett mekaniskt gångjärn. Under formsprutningen tvingas en liten mängd plast in i formhålan. Den injicerade plasten får sedan svalna till ett fast tillstånd. Den gjutna delen faller sedan ut ur formhalvorna. Den injicerade delen hamnar sedan i en behållare för att samlas upp.
Värme-/kylformsprutningsprocessen kan förbättra estetiken hos formgjutna delar avsevärt. Effekterna av denna teknik är särskilt tydliga med amorfa hartser, som inte bildar en hinna under formsprutningsfasen. De formgjutna delarna har en högre glans än med konventionella formsprutningstekniker.
Denna process kräver mindre klämkraft än konventionell formsprutning och erbjuder större designfrihet. Den ökar också processkapaciteten och materialbesparingarna. Processkontrollen för denna process är mer komplex, med variabler som mängden smältinsprutning, vattentryck och fördröjningstid för vatteninsprutning.
Vilovinkeln är ett annat kriterium. En låg vinkel indikerar att pelletsen är fritt flytande, medan en vinkel över 45 grader indikerar att pelletsen inte är fritt flytande. Detta är viktigt vid bearbetning av nylonhartser.
Formsprutning av plast har gjort enorma framsteg under de senaste decennierna. Idag delas de flesta formsprutningsformar in i en av två typer: varmkanalform och kallkanalform. Var och en har sina fördelar och nackdelar. Att förstå hur de skiljer sig åt hjälper dig att bestämma vilken metod som är rätt för dig.
Formsprutning är en mycket effektiv tillverkningsprocess som ger tillverkare en konkurrensfördel gentemot sina konkurrenter. Genom att använda denna process produceras högkvalitativa plast- och metalldelar med minimalt avfall och en kort cykeltid. Processen är också extremt noggrann och producerar produkter med den perfekta blandningen av flexibilitet och styrka.

editor by CX 2023-06-13

























