
Description du produit
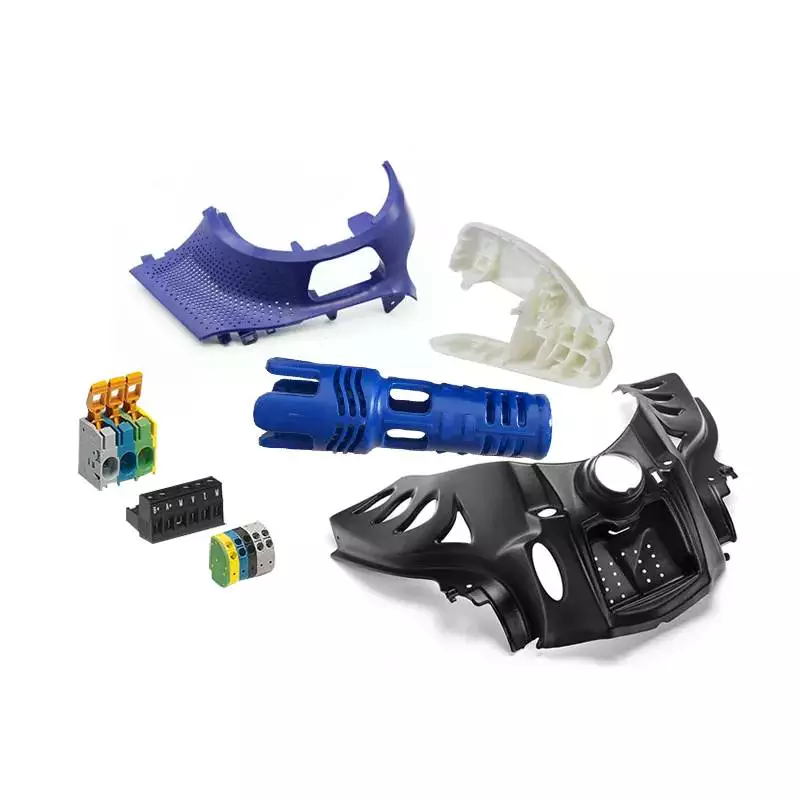
Item:China Plastic Injection Molding Manufacturer OEM Made per Drawing or Sample Glass Fiber Filled ABS Plastic Parts
Workshop View
| Matériau de moule | S45C, S50C, P20, 718H, 738H, NAK80, S136, S136H |
| Mold Life Time | Life time warrange,you pay mold cost once and we will be responsible for all quality production |
| Product Material | PC, ABS,PP,PC+ABS,PA, HIPS, PVC, PE, PS, POM, Acrylic,TPE,PET,GF filled PA etc |
| Surface | Smooth, Glossy, Textured, Matte/Sandblasting |
| Couleur | Any Pantone or RAL color code is workable |
| Format de dessin | STEP/IGS/X_T,DWG,PDF |
| Secondary Service | Painting,Printing,Chrome Plating,Assembly etc. |
| Délai de livraison | 2 to 8 weeks depending on order size |
Careful Working
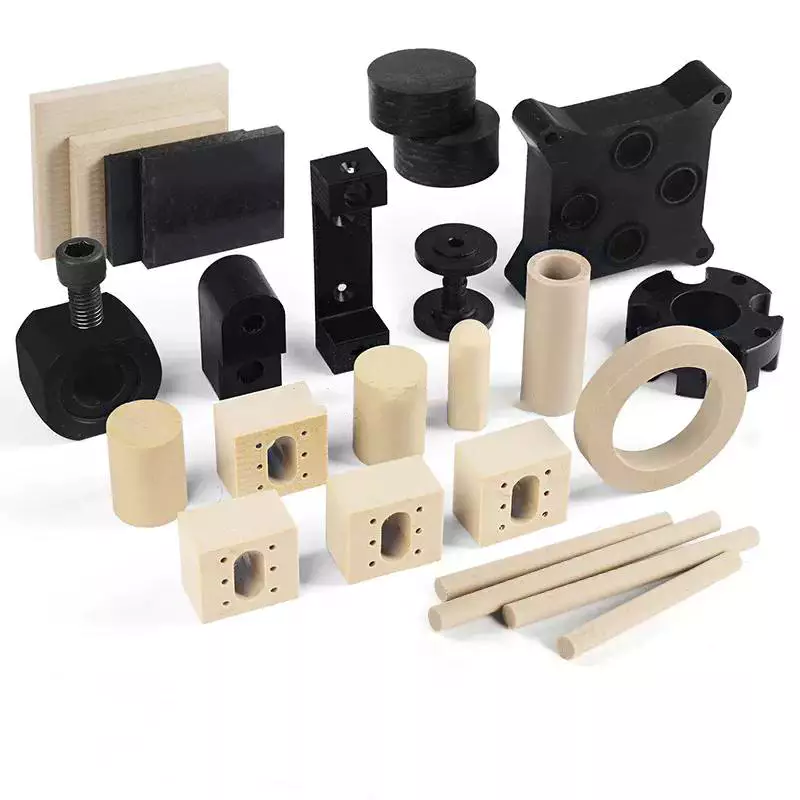
Example of What We Do
Company Introduction
Q: Are you a factory or trading company ?
A: We are a factory specializing in custom plastic injection molding parts,together with rubber parts and after-treatment of CZPT such as painting,printing ,assembly etc .
Q:What info do you need if I want to get a quote for a custom plastic part ?
A: 3D drawing in IGS/STEP/X-T format is preferred .Otherwise as long as other format can provide equivellent info ,it would be fine too ,such as CAD drawing with weight info provideded ,or samples sent to us for checking .
Also please state other related info such as what quantity you need,if there are any special requirements such as painting,printing,assembly etc .
Q:What material you can handle ?
A:We can make CZPT in various kind of materials such as PC/PP/ABS/Nylon/PA6/PA66/TPE/PVC/PBT/Nylon with Glass Fiber/Polycarbonate with Glass Fiber/AS/PS etc and subber parts in NBR/Silicone etc .
Q:I have a custom plastic part to make ,I have the design but I am not familar with injection so I am not sure if this part may shrink or not working with injection,can you advise ?
A:YES,we have an engineering team who is not only familar with part design but also familar with injection feasiblity ,once we receive the drawing ,we will check the feasiblity for injection and potential problems in the design.For example,if the part is designed with unnecessary plastic which will not only add cost but also cause sink parts at the surface of the part,we will feedback you before proceeding .
Q:What colors can you do with my plastic part?
A :We can make any color that is in Pantone and RAL color system .
Q:What’s your lead time for mold and for production ?
A:Usually we can send samples in 30-35 days from mold order . Production lead time is 2 to 8 weeks depending on order size .
Q:What’s the mold life gurantee ?
A:We provide lifetime gurantee .For example,usually a mold would start to age after like 500,000 shots ,but if quantity can reach this level ,we will make a new mold at our expense to keep the stable production going on . So you pay mold cost once and we will be responsible for all production from this model .
Q:Is mold our property after we pay it in full ?
A:Yes,mold is the customer’s property after the customer pays it in full .We only keep it well in house to serve the customer’s production needs . The mold won’t be changed unless with customer’s permission .We will not produce from this mold for any third party unless we have the customer’s permission .
Q:What’s your delivery terms ?
A:It’s EXW price for air shipment and FOB HangZhou for sea shipment .HangZhou is our nearest port as we are located in HangZhou ,we can also coordinate to ship to other ports or locations if needed with negotiable price .
| Matériel: | PP, ABS.PC, PA, Nylon, PE, PVC, PS, POM etc |
|---|---|
| Application: | Médical, Articles ménagers, Électronique, Automobile, Agriculture |
| Shaping Mode: | Injection Mould |
| Installation: | Fixed |
| Customized: | Customized |
| Mould Cavity: | Single or Mutlti Cavity |
| Personnalisation : |
Disponible
| Demande personnalisée |
|---|

Conception de pièces moulées par injection
Les pièces moulées par injection sont conçues pour s'assembler et former un ensemble. Bien que les petits jouets en plastique comme les Lego ne soient généralement pas fabriqués pour être assemblés, ces produits exigent tout de même des mesures précises. C'est pourquoi la conception des pièces moulées par injection doit être optimisée pour la fabrication. Elle doit également minimiser les risques d'erreur.
Considérations de conception pour les pièces moulées par injection
Lors de la conception de pièces moulées par injection, il est essentiel de prendre en compte l'épaisseur des parois. Idéalement, cette épaisseur est uniforme sur toute la pièce. Cela permet un remplissage complet de la cavité du moule et réduit le risque de défauts. Les pièces dont l'épaisseur des parois n'est pas uniforme présentent des contraintes élevées à la jonction entre deux sections, augmentant ainsi le risque de fissures, de déformations et de torsions. Pour éviter ces contraintes, les concepteurs peuvent envisager de biseauter ou d'arrondir les bords de la pièce afin d'éliminer les concentrations de contraintes.
L'épaisseur de paroi d'une pièce moulée par injection est importante car elle influe sur de nombreuses caractéristiques essentielles. Il est donc crucial de choisir avec soin cette épaisseur afin d'éviter des retards coûteux dus à des problèmes de moule ou à sa modification. L'épaisseur nominale de paroi doit être déterminée en fonction de la fonction et des contraintes requises par la pièce. De même, l'épaisseur minimale de paroi doit être calculée en fonction des contraintes admissibles. Une paroi trop fine peut entraîner des bulles d'air et une pression plastique excessive.
Les pièces moulées par injection présentant des angles vifs sont une cause fréquente de défauts. Ces angles vifs engendrent des concentrations de contraintes, des problèmes d'écoulement du matériau et une usure accrue du moule. Pour minimiser ces problèmes, les concepteurs doivent veiller à ce que l'épaisseur des angles intérieurs et extérieurs soit égale à la moitié de l'épaisseur de la paroi. Cela permettra de réduire les contraintes et de garantir l'intégrité de la pièce.
Un autre aspect important à prendre en compte lors de la conception de pièces moulées par injection est l'épaisseur des nervures. Celles-ci doivent représenter au moins les deux tiers de l'épaisseur de la paroi extérieure. Des nervures trop épaisses peuvent engendrer des retassures sur la surface extérieure. Les contre-dépouilles complexifient également la conception du moule et augmentent le coût de la pièce.
La variation des tolérances est également un facteur important. Elle dépend des matériaux, du contrôle du processus et de la conception de l'outillage. Cette variation varie d'un mouleur à l'autre, et les concepteurs doivent discuter des exigences de tolérance critiques avec les mouleurs. Si la pièce doit être fabriquée avec une tolérance particulière, les concepteurs doivent envisager des modifications du moule afin de minimiser la variation des tolérances. De plus, il peut être nécessaire de prévoir un jeu supplémentaire. Pour compenser cette variation, le mouleur peut enlever de l'acier ou modifier la conception. Dans certains cas, les interférences peuvent être résolues par soudage.
Les aspects liés à la conception des pièces moulées par injection doivent être abordés avec des spécialistes des matériaux dès les premières étapes du processus de conception. Cette étape est cruciale car toute modification de la conception du moule peut s'avérer coûteuse. Il est donc essentiel d'obtenir un résultat optimal. En respectant les bonnes pratiques de conception, les fabricants peuvent éviter les défauts courants. Une épaisseur de paroi uniforme est également importante car une épaisseur non uniforme peut entraîner une déformation de la pièce lors de son refroidissement.
Un autre facteur important pour les pièces moulées par injection est la fluidité du matériau dans la cavité du moule. La résine doit pouvoir s'écouler facilement autour des angles arrondis. Par exemple, une pièce moulée présentant une contre-dépouille incurvée ne s'éjectera pas correctement du moule s'il n'y a pas d'espace entre les deux côtés. C'est pourquoi les concepteurs doivent tenir compte de la fluidité du matériau de moulage avant de finaliser la conception.
Ajout d'un système de canaux d'alimentation à une machine de moulage par injection
 Il existe deux principaux types de systèmes d'alimentation en plastique : les systèmes à canaux chauds et les systèmes à canaux froids. Dans un système à canaux chauds, une buse achemine le plastique fondu dans la cavité du moule. Un système à canaux froids ne nécessite pas de buse et sert de conduit pour le plastique fondu.
La conception d'un moule à canaux chauds doit assurer un équilibre entre l'activité de la solution plastique et celle des cavités du moule. Idéalement, un moule à deux cavités offre un meilleur équilibre qu'un moule à trois cavités. Toutefois, il est important de noter qu'un moule à trois cavités exige une maîtrise importante des interventions humaines.
Les systèmes d'alimentation des moules en plastique sont essentiels pour garantir des taux de remplissage et une pression constants. Que vous produisiez des pièces en plastique à une ou plusieurs cavités, un système d'alimentation assurera la régularité de vos processus. Lors du choix d'un système d'alimentation, assurez-vous de sélectionner celui qui convient le mieux à votre application.
Les systèmes à canaux chauds permettent de réduire les temps de cycle de 10 à 30 %. Ils contribuent à améliorer le contrôle qualité et à minimiser le gaspillage de matière en maintenant le plastique à l'état fondu tout au long du processus de moulage. De plus, ils permettent de réaliser des économies de matières premières plastiques et d'énergie. Ces caractéristiques les rendent idéaux pour les grandes lignes de production.
Un système à canaux chauds permet également d'éviter le débordement de la cavité. Assurez-vous que le volume du canal chaud soit égal à celui de la cavité du moule. Dans le cas contraire, la solution plastique restera piégée trop longtemps dans le canal chaud et se décomposera.
Les systèmes à canaux chauds se déclinent en de nombreuses variantes. L'une d'elles est le système à canaux chauds à jet d'injection. Ce système utilise une vanne mécanique pour ouvrir et fermer une buse. Plus performant et plus efficace qu'un système à canaux chauds classique, il est cependant plus coûteux.
Dans un moule à trois plaques, le système d'alimentation est positionné entre les plaques de noyau et de cavité. À l'ouverture du moule, ce système se sépare automatiquement de la pièce moulée. Ceci élimine le besoin de main-d'œuvre, mais augmente le coût de l'outillage.
Le système de canaux d'alimentation est essentiel à la production de pièces fines et épaisses. Ces canaux doivent être étroits mais larges afin d'éviter la formation de vides et d'améliorer les performances globales du produit final. Ils contribuent également à réduire la consommation d'énergie nécessaire au formage et au broyage du matériau.
Un système à canaux chauds permet d'améliorer la vitesse et la précision du moulage plastique. Il contribue à réduire les déchets en limitant la quantité de plastique perdue. De plus, il prévient les réparations coûteuses. L'ajout d'un tel système à une machine de moulage par injection garantit une meilleure qualité et une plus grande précision, tout en évitant les arrêts de production inutiles et les réparations onéreuses.
Les systèmes à canaux chauds sont idéaux pour les productions à grand volume. Cependant, ils nécessitent un entretien plus fréquent. De plus, leur nettoyage est complexe et ils génèrent souvent des déchets. Les canaux cachés peuvent également être difficiles à retirer, notamment lors de changements de matériaux ou de couleurs. Enfin, ils peuvent engendrer des problèmes d'adhérence s'ils sont fabriqués à partir de matériaux thermosensibles.
Utilisation d'une unité d'injection froide thermiquement isolée
 La maîtrise de la température lors du moulage par injection est essentielle à la qualité des pièces. Les températures élevées du moule doivent être régulées par un système de refroidissement à température contrôlée. Ces dispositifs sont équipés de pompes et d'éléments chauffants internes. La température du plastique injecté détermine ses propriétés d'écoulement et son retrait. Elle influe également sur l'état de surface, la stabilité dimensionnelle et les propriétés physiques du produit fini.
Une unité d'injection à froid à isolation thermique permet aux opérateurs de moules de réaliser des pièces à des températures inférieures à celles d'une presse à injecter classique. Le moule d'injection est composé de deux demi-moules en acier, reliés par une charnière mécanique. Lors du moulage par injection, une petite quantité de plastique est injectée dans la cavité du moule. Le plastique injecté refroidit ensuite jusqu'à se solidifier. La pièce moulée se démoule alors et tombe dans un bac de récupération.
Le procédé de moulage par injection à chaud/froid permet d'améliorer considérablement l'esthétique des pièces moulées. Les effets de cette technique sont particulièrement visibles avec les résines amorphes, qui ne forment pas de pellicule lors de l'injection. Les pièces moulées présentent une brillance supérieure à celle obtenue par les techniques de moulage conventionnelles.
Ce procédé requiert une force de serrage moindre que le moulage par injection conventionnel et offre une plus grande liberté de conception. Il permet également d'accroître la capacité de production et de réaliser des économies de matériaux. Le contrôle de ce procédé est plus complexe et dépend de variables telles que la quantité de matière fondue injectée, la pression de l'eau et le délai d'injection de l'eau.
L'angle de talus naturel est un autre critère. Un angle faible indique que les granulés s'écoulent librement, tandis qu'un angle supérieur à 45° indique qu'ils ne s'écoulent pas librement. Ceci est important lors de la transformation des résines de nylon.
Le moulage par injection plastique a connu des progrès considérables ces dernières décennies. Aujourd'hui, la plupart des moules d'injection appartiennent à l'une des deux catégories suivantes : à canaux chauds et à canaux froids. Chacune présente des avantages et des inconvénients. Comprendre leurs différences vous aidera à choisir la méthode la plus adaptée à vos besoins.
Le moulage par injection est un procédé de fabrication très performant qui confère aux fabricants un avantage concurrentiel. Ce procédé permet de produire des pièces en plastique et en métal de haute qualité, avec un minimum de déchets et un temps de cycle réduit. Extrêmement précis, il permet également d'obtenir des produits alliant parfaitement flexibilité et résistance.

editor by CX 2023-06-13

























