
Ürün Açıklaması
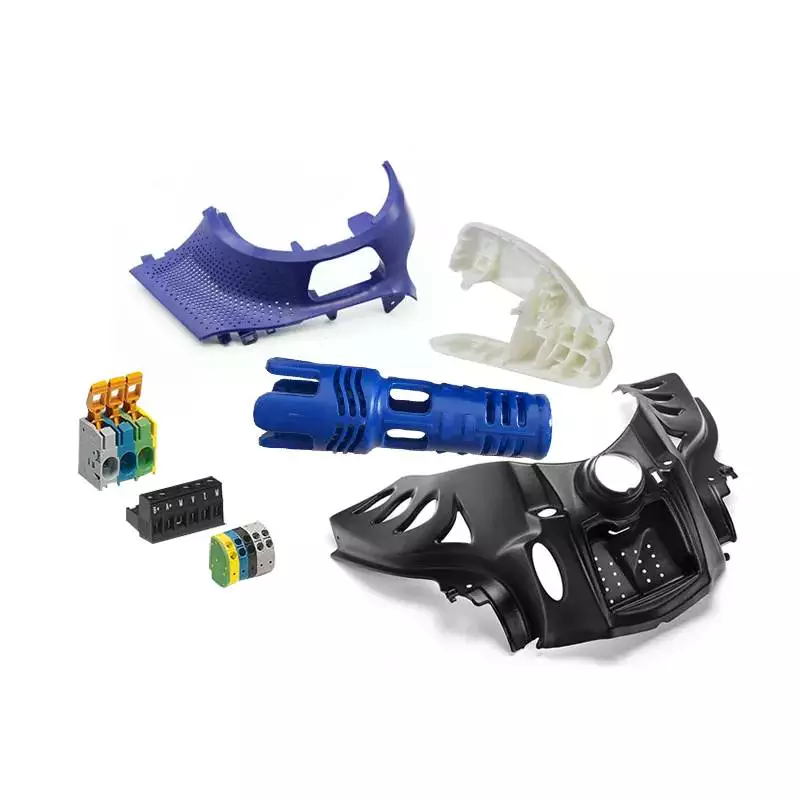
Item:China Plastic Injection Molding Manufacturer OEM Made per Drawing or Sample Glass Fiber Filled ABS Plastic Parts
Workshop View
| Kalıp Malzemesi | S45C, S50C, P20, 718H, 738H, NAK80, S136, S136H |
| Mold Life Time | Life time warrange,you pay mold cost once and we will be responsible for all quality production |
| Product Material | PC, ABS,PP,PC+ABS,PA, HIPS, PVC, PE, PS, POM, Acrylic,TPE,PET,GF filled PA etc |
| Yüzey | Smooth, Glossy, Textured, Matte/Sandblasting |
| Renk | Any Pantone or RAL color code is workable |
| Çizim Formatı | STEP/IGS/X_T,DWG,PDF |
| Secondary Service | Painting,Printing,Chrome Plating,Assembly etc. |
| Delivery Time | 2 to 8 weeks depending on order size |
Careful Working
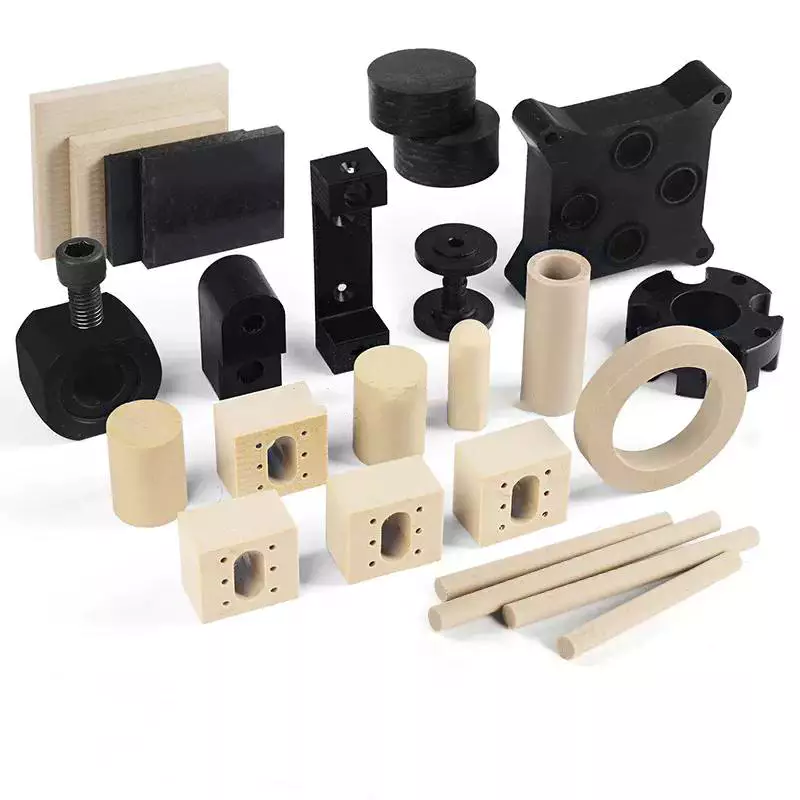
Example of What We Do
Company Introduction
Q: Are you a factory or trading company ?
A: We are a factory specializing in custom plastic injection molding parts,together with rubber parts and after-treatment of CZPT such as painting,printing ,assembly etc .
Q:What info do you need if I want to get a quote for a custom plastic part ?
A: 3D drawing in IGS/STEP/X-T format is preferred .Otherwise as long as other format can provide equivellent info ,it would be fine too ,such as CAD drawing with weight info provideded ,or samples sent to us for checking .
Also please state other related info such as what quantity you need,if there are any special requirements such as painting,printing,assembly etc .
Q:What material you can handle ?
A:We can make CZPT in various kind of materials such as PC/PP/ABS/Nylon/PA6/PA66/TPE/PVC/PBT/Nylon with Glass Fiber/Polycarbonate with Glass Fiber/AS/PS etc and subber parts in NBR/Silicone etc .
Q:I have a custom plastic part to make ,I have the design but I am not familar with injection so I am not sure if this part may shrink or not working with injection,can you advise ?
A:YES,we have an engineering team who is not only familar with part design but also familar with injection feasiblity ,once we receive the drawing ,we will check the feasiblity for injection and potential problems in the design.For example,if the part is designed with unnecessary plastic which will not only add cost but also cause sink parts at the surface of the part,we will feedback you before proceeding .
Q:What colors can you do with my plastic part?
A :We can make any color that is in Pantone and RAL color system .
Q:What’s your lead time for mold and for production ?
A:Usually we can send samples in 30-35 days from mold order . Production lead time is 2 to 8 weeks depending on order size .
Q:What’s the mold life gurantee ?
A:We provide lifetime gurantee .For example,usually a mold would start to age after like 500,000 shots ,but if quantity can reach this level ,we will make a new mold at our expense to keep the stable production going on . So you pay mold cost once and we will be responsible for all production from this model .
Q:Is mold our property after we pay it in full ?
A:Yes,mold is the customer’s property after the customer pays it in full .We only keep it well in house to serve the customer’s production needs . The mold won’t be changed unless with customer’s permission .We will not produce from this mold for any third party unless we have the customer’s permission .
Q:What’s your delivery terms ?
A:It’s EXW price for air shipment and FOB HangZhou for sea shipment .HangZhou is our nearest port as we are located in HangZhou ,we can also coordinate to ship to other ports or locations if needed with negotiable price .
| Malzeme: | PP, ABS.PC, PA, Nylon, PE, PVC, PS, POM etc |
|---|---|
| Başvuru: | Tıp, Ev Aletleri, Elektronik, Otomotiv, Tarım |
| Şekillendirme Modu: | Enjeksiyon Kalıbı |
| Installation: | Fixed |
| Customized: | Customized |
| Kalıp Boşluğu: | Single or Mutlti Cavity |
| Özelleştirme: |
Mevcut
| Özelleştirilmiş Talep |
|---|

Enjeksiyon Kalıplama Parçalarının Tasarımı
Enjeksiyon kalıplama yöntemiyle üretilen parçalar, bir bütünü oluşturmak üzere birlikte çalışacak şekilde tasarlanmıştır. Lego gibi küçük plastik oyuncaklar genellikle montaj için üretilmese de, bu ürünler yine de hassas ölçümler gerektirir. Bu nedenle, enjeksiyon kalıplama parçalarının tasarımları üretim için mükemmelleştirilmelidir. Tasarımlar ayrıca hata potansiyelini de en aza indirmelidir.
Enjeksiyon kalıplama parçaları için tasarım hususları
Enjeksiyon kalıplama yöntemiyle üretilen parçaların tasarımında, parçanın duvar kalınlığını dikkate almak çok önemlidir. İdeal olarak, duvar kalınlığı parçanın tamamında homojen olmalıdır. Bu, kalıp boşluğunun tamamının kısıtlama olmaksızın dolmasını sağlar ve kusur riskini azaltır. Duvar kalınlığı homojen olmayan parçalarda, iki bölüm arasındaki sınırda yüksek gerilmeler oluşarak çatlama, eğilme ve burulmaya neden olma riski artar. Bu tür gerilmeleri önlemek için tasarımcılar, gerilme yoğunlaşmasını ortadan kaldırmak amacıyla parçanın kenarlarını inceltmeyi veya yuvarlamayı düşünebilirler.
Enjeksiyon kalıplama yöntemiyle üretilen parçanın duvar kalınlığı, birçok önemli özelliği etkilediği için önemlidir. Bu nedenle, kalıp sorunları veya kalıp modifikasyonundan kaynaklanan maliyetli gecikmeleri önlemek için duvar kalınlığının doğru seçilmesi kritik önem taşır. Nominal duvar kalınlığı, parçanın işlevine ve gerilme gereksinimlerine göre belirlenmelidir. Benzer şekilde, minimum duvar kalınlığı da kabul edilebilir gerilmeye göre hesaplanmalıdır. Çok ince bir duvar, hava kabarcıklarına ve aşırı plastik basınca neden olabilir.
Keskin köşelere sahip enjeksiyon kalıplama parçaları, sık karşılaşılan kusurların bir nedenidir. Keskin köşeler, gerilim yoğunlaşmasına, kötü akış desenlerine ve enjeksiyon kalıbı aşınmasının artmasına neden olur. Bu sorunları en aza indirmek için tasarımcılar, iç ve dış köşeleri duvar kalınlığının yarısı kadar tutmalıdır. Bu, gerilimi en aza indirmeye ve parçanın bütünlüğünü sağlamaya yardımcı olacaktır.
Enjeksiyon kalıplama yöntemiyle üretilen parçalar için bir diğer önemli tasarım unsuru da destek nervürlerinin kalınlığıdır. Bu nervürler, dış duvarın en az üçte ikisi kalınlığında olmalıdır. Daha kalın nervürler, dış yüzeyde çökme izlerine neden olabilir. Ayrıca, alt kesimler kalıp tasarımını karmaşıklaştırır ve parçanın maliyetini artırır.
Tolerans varyasyonu da önemli bir husustur. Malzemelere, proses kontrolüne ve kalıp tasarımına bağlıdır. Tolerans varyasyonu kalıp üreticisinden kalıp üreticisine değişir ve tasarımcılar kritik tolerans gereksinimlerini kalıp üreticileriyle görüşmelidir. Parçanın belirli bir toleransa göre üretilmesi gerekiyorsa, tasarımcılar tolerans varyasyonunu en aza indirmek için kalıp revizyon seçeneklerini değerlendirmelidir. Ek olarak, tasarımcıların kasıtlı olarak ekstra boşluk tasarlamaları gerekebilir. Bu tür bir varyasyonu telafi etmek için, kalıp üreticisi bazı çelikleri çıkarabilir veya tasarımı değiştirebilir. Bazı durumlarda, girişim kaynaklama ile çözülebilir.
Enjeksiyon kalıplama yöntemiyle üretilen parçalar için tasarım hususları, tasarım sürecinin başlarında malzeme bilimi uzmanlarıyla görüşülmelidir. Bu çok önemlidir çünkü kalıp tasarımındaki değişiklikler maliyetli olabilir. Bu nedenle, mümkün olan en iyi sonucu elde etmek kritik öneme sahiptir. Tasarım kılavuzlarına uyarak, üreticiler yaygın kusurlardan kaçınabilirler. Düzgün duvar kalınlığı da önemlidir çünkü düzensiz kalınlık, parça soğudukça deformasyona yol açabilir.
Enjeksiyon kalıplama yöntemiyle üretilen parçalar için bir diğer önemli faktör, kalıp boşluğundaki malzemenin akışkanlığıdır. Reçine, yuvarlak köşeler etrafında kolayca akabilmelidir. Örneğin, kavisli bir girintiye sahip kalıplanmış bir parça, iki taraf arasında boşluk yoksa kalıptan düzgün bir şekilde çıkamaz. Bu nedenle, tasarımcılar bir tasarım üzerinde karar vermeden önce kalıplanmış malzemenin akışkanlığını göz önünde bulundurmalıdır.
Enjeksiyon kalıplama makinesine yolluk sistemi eklenmesi
 İki ana tip yolluk sistemi vardır: sıcak yolluk sistemleri ve soğuk yolluk sistemleri. Sıcak yolluk sisteminde, bir yolluk nozulu erimiş plastiği kalıp boşluğuna iletir. Soğuk yolluk sisteminde ise nozul kullanımına gerek yoktur ve erimiş plastik için bir kanal görevi görür.
Sıcak yolluklu kalıp tasarımında, plastik çözeltinin ve kalıp boşluklarının aktivitesi dengelenmelidir. İdeal olarak, iki boşluklu bir kalıp, üç boşluklu bir kalıptan daha dengelidir. Bununla birlikte, üç boşluklu bir kalıbın insan faaliyetlerinin çok yönlü bir dengesini gerektirdiğini hatırlamak önemlidir.
Plastik kalıp yolluk sistemleri, tutarlı dolum oranları ve basınç sağlamak için çok önemlidir. İster tek ister çok gözlü plastik parçalar üretiyor olun, bir yolluk sistemi süreçlerinizi tutarlı tutacaktır. Bir yolluk sistemi seçerken, uygulamanız için doğru olanı seçtiğinizden emin olun.
Sıcak yolluk sistemleri, çevrim sürelerini ila oranında azaltabilir. Plastik malzemenin kalıplama işlemi boyunca erimiş halde kalmasını sağlayarak kalite kontrolünü iyileştirmeye ve malzeme israfını en aza indirmeye yardımcı olurlar. Dahası, plastik hammadde ve enerji tasarrufu sağlarlar. Bu özellikler onları büyük üretim hatları için ideal hale getirir.
Sıcak yolluk sistemi, kalıp boşluğunun aşırı doldurulmasını önlemeye de yardımcı olabilir. Sıcak yolluğun hacminin kalıp boşluğunun hacmine eşit olduğundan emin olun. Aksi takdirde, plastik çözelti sıcak yolluğun içinde çok uzun süre hapsolacak ve bozulacaktır.
Sıcak yolluk sistemleri birçok çeşitte mevcuttur. Sıcak yolluk sistemlerinin bir türü de döküm kanalı sıcak yolluk sistemi olarak adlandırılır. Bu sistem, bir nozulu açıp kapatmak için mekanik bir valf kullanır. Bu tip sıcak yolluk, genel amaçlı sıcak yolluğa göre daha etkili ve verimlidir. Ancak, aynı zamanda daha pahalıdır.
Üç plakalı bir kalıpta, yolluk sistemi çekirdek ve boşluk plakaları arasına yerleştirilir. Kalıp açıldığında, yolluk sistemi kalıplanmış parçadan otomatik olarak ayrılır. Bu, manuel işçiliğe olan ihtiyacı ortadan kaldırır, ancak kalıp maliyetini artırır.
Yolluk sistemi, hem ince hem de kalın parçaların üretimi için önemlidir. Yolluk, boşluk oluşmasını önlemek ve nihai ürünün genel performansını artırmak için dar ancak geniş olmalıdır. Yolluk sistemleri ayrıca, malzemenin şekillendirilmesi ve yeniden öğütülmesi için gereken enerji miktarını azaltmak açısından da önemlidir.
Sıcak yolluk sistemi, plastik kalıplama hızını ve doğruluğunu artırmanın bir yoludur. Plastik israfını azaltarak atık sorunlarının önlenmesine yardımcı olur. Ayrıca, sıcak yolluk sistemi pahalı onarımları da önler. Enjeksiyon kalıplama sistemine bir yolluk sistemi ekleyerek, daha iyi kalite ve hassasiyet sağlayabilir, gereksiz arıza sürelerinden ve maliyetli onarımlardan kaçınabilirsiniz.
Sıcak yolluk sistemleri yüksek hacimli üretimler için idealdir. Ancak, daha yüksek düzeyde bakım gerektirirler. Ayrıca, sıcak yolluk sistemlerinin temizlenmesi zordur ve genellikle atık malzeme bırakırlar. Gizli yollukların çıkarılması, özellikle malzeme veya renk değiştirirken, zahmetli olabilir. Isıya duyarlı malzemelerden yapılmışlarsa yapışma sorunlarına da yol açabilirler.
Isı yalıtımlı soğuk enjeksiyon ünitesi kullanılarak
 Enjeksiyon kalıplama işleminde sıcaklığın termostatik kontrolü, parça kalitesi üzerinde önemli bir etkiye sahip olabilir. Yüksek kalıp sıcaklıkları, sıcaklık kontrollü bir soğutma ünitesi kullanılarak düzenlenmelidir. Bu cihazlar, pompalama sistemleri ve dahili ısıtıcılarla donatılmıştır. Enjekte edilen plastiğin sıcaklığı, plastiğin akış özelliklerini ve büzülmesini belirler. Sıcaklık ayrıca, bitmiş ürünün yüzey kalitesini, boyutsal kararlılığını ve fiziksel özelliklerini de etkiler.
Isı yalıtımlı soğuk enjeksiyon ünitesi, kalıp operatörlerinin parçaları geleneksel bir enjeksiyon kalıplama makinesine göre daha düşük sıcaklıklarda kalıplamasına olanak tanır. Enjeksiyon kalıbının kendisi iki çelik parçadan oluşur. İki parça mekanik bir menteşe ile birbirine bağlanır. Enjeksiyon kalıplama sırasında, az miktarda plastik kalıp boşluğuna zorla verilir. Enjekte edilen plastik daha sonra katı hale gelene kadar soğumaya bırakılır. Kalıplanmış parça daha sonra kalıp parçalarından dışarı düşer. Enjekte edilen parça daha sonra toplanmak üzere bir kaba girer.
Isı/soğutma enjeksiyon kalıplama işlemi, kalıplanmış parçaların estetiğini önemli ölçüde iyileştirebilir. Bu tekniğin etkileri, enjeksiyon aşamasında bir kabuk oluşturmayan amorf reçinelerde özellikle belirgindir. Kalıplanmış parçalar, geleneksel kalıplama tekniklerine göre daha yüksek parlaklığa sahiptir.
Bu işlem, geleneksel enjeksiyon kalıplamaya göre daha az sıkıştırma kuvveti gerektirir ve daha fazla tasarım özgürlüğü sunar. Ayrıca işlem kapasitesini ve malzeme tasarrufunu artırır. Bu işlemin proses kontrolü, eriyik enjeksiyon miktarı, su basıncı ve su enjeksiyon gecikme süresi gibi değişkenlerle daha karmaşıktır.
Yığın açısı da bir diğer kriterdir. Düşük bir açı, peletlerin serbest akışlı olduğunu gösterirken, 45 derecenin üzerindeki bir açı peletlerin serbest akışlı olmadığını gösterir. Bu, naylon reçinelerin işlenmesinde önemlidir.
Plastik enjeksiyon kalıplama son on yıllarda büyük ilerleme kaydetti. Günümüzde çoğu enjeksiyon kalıbı iki tipe ayrılıyor: sıcak yolluklu ve soğuk yolluklu. Her birinin avantajları ve dezavantajları var. Aralarındaki farkı anlamak, sizin için doğru yöntemi seçmenize yardımcı olacaktır.
Enjeksiyon kalıplama, üreticilere rakiplerine karşı rekabet avantajı sağlayan son derece etkili bir üretim sürecidir. Bu süreç kullanılarak, minimum atık ve düşük çevrim süresiyle yüksek kaliteli plastik ve metal parçalar üretilir. Ayrıca süreç son derece hassastır ve esneklik ile sağlamlığın mükemmel bir karışımına sahip ürünler ortaya çıkarır.

editor by CX 2023-06-13

























