
Опис продукту
Item:China Plastic Injection Molding Manufacturer OEM Made per Drawing or Sample Glass Fiber Filled ABS Plastic Parts
Workshop View
| Матеріал форми | S45C, S50C, P20, 718H, 738H, NAK80, S136, S136H |
| Mold Life Time | Life time warrange,you pay mold cost once and we will be responsible for all quality production |
| Product Material | PC, ABS,PP,PC+ABS,PA, HIPS, PVC, PE, PS, POM, Acrylic,TPE,PET,GF filled PA etc |
| Поверхня | Smooth, Glossy, Textured, Matte/Sandblasting |
| Колір | Any Pantone or RAL color code is workable |
| Формат малювання | STEP/IGS/X_T,DWG,PDF |
| Secondary Service | Painting,Printing,Chrome Plating,Assembly etc. |
| Час доставки | 2 to 8 weeks depending on order size |
Careful Working
Example of What We Do
Company Introduction
Q: Are you a factory or trading company ?
A: We are a factory specializing in custom plastic injection molding parts,together with rubber parts and after-treatment of CZPT such as painting,printing ,assembly etc .
Q:What info do you need if I want to get a quote for a custom plastic part ?
A: 3D drawing in IGS/STEP/X-T format is preferred .Otherwise as long as other format can provide equivellent info ,it would be fine too ,such as CAD drawing with weight info provideded ,or samples sent to us for checking .
Also please state other related info such as what quantity you need,if there are any special requirements such as painting,printing,assembly etc .
Q:What material you can handle ?
A:We can make CZPT in various kind of materials such as PC/PP/ABS/Nylon/PA6/PA66/TPE/PVC/PBT/Nylon with Glass Fiber/Polycarbonate with Glass Fiber/AS/PS etc and subber parts in NBR/Silicone etc .
Q:I have a custom plastic part to make ,I have the design but I am not familar with injection so I am not sure if this part may shrink or not working with injection,can you advise ?
A:YES,we have an engineering team who is not only familar with part design but also familar with injection feasiblity ,once we receive the drawing ,we will check the feasiblity for injection and potential problems in the design.For example,if the part is designed with unnecessary plastic which will not only add cost but also cause sink parts at the surface of the part,we will feedback you before proceeding .
Q:What colors can you do with my plastic part?
A :We can make any color that is in Pantone and RAL color system .
Q:What’s your lead time for mold and for production ?
A:Usually we can send samples in 30-35 days from mold order . Production lead time is 2 to 8 weeks depending on order size .
Q:What’s the mold life gurantee ?
A:We provide lifetime gurantee .For example,usually a mold would start to age after like 500,000 shots ,but if quantity can reach this level ,we will make a new mold at our expense to keep the stable production going on . So you pay mold cost once and we will be responsible for all production from this model .
Q:Is mold our property after we pay it in full ?
A:Yes,mold is the customer’s property after the customer pays it in full .We only keep it well in house to serve the customer’s production needs . The mold won’t be changed unless with customer’s permission .We will not produce from this mold for any third party unless we have the customer’s permission .
Q:What’s your delivery terms ?
A:It’s EXW price for air shipment and FOB HangZhou for sea shipment .HangZhou is our nearest port as we are located in HangZhou ,we can also coordinate to ship to other ports or locations if needed with negotiable price .
| Матеріал: | PP, ABS.PC, PA, Nylon, PE, PVC, PS, POM etc |
|---|---|
| Застосування: | Медичне, побутове, електронне, автомобільне, сільськогосподарське |
| Shaping Mode: | Прес-форма для лиття під тиском |
| Installation: | Fixed |
| Customized: | Налаштовані |
| Mould Cavity: | Single or Mutlti Cavity |
| Налаштування: |
Доступно
| Індивідуальний запит |
|---|

Проектування деталей, що лиються методом лиття під тиском
Деталі, отримані литтям під тиском, розроблені для того, щоб працювати разом, утворюючи єдине ціле. Хоча маленькі пластикові іграшки, такі як Lego, зазвичай не виготовляються для складання, ці вироби все одно потребують точних вимірювань. З цієї причини конструкції деталей, отриманих литтям під тиском, повинні бути вдосконалені для виробництва. Конструкції також повинні мінімізувати потенційну можливість помилок.
Конструктивні міркування для деталей, що лиються методом лиття під тиском
Під час проектування деталей, виготовлених методом лиття під тиском, важливо враховувати товщину стінки деталі. В ідеалі товщина стінки має бути рівномірною по всій деталі. Це дозволяє всій порожнині форми заповнюватися без обмежень та зменшує ризик дефектів. Деталі, які не мають рівномірної товщини стінки, матимуть високі напруження на межі між двома секціями, що збільшує ризик появи тріщин, деформації та скручування. Щоб уникнути таких напружень, конструктори можуть розглянути можливість звуження або заокруглення країв деталі, щоб усунути концентрацію напружень.
Товщина стінки литої під тиском деталі є важливою, оскільки вона впливає на багато ключових характеристик. Тому вкрай важливо ретельно підходити до вибору товщини стінки, щоб уникнути дорогих затримок, спричинених проблемами з прес-формою або її модифікацією. Номінальну товщину стінки слід визначати на основі функцій та вимог до напружень деталі. Аналогічно, мінімальну товщину стінки слід розраховувати на основі допустимого напруження. Занадто тонка стінка може призвести до утворення повітряних пасток та надмірного пластичного тиску.
Деталі, виготовлені литтям під тиском, з гострими кутами є поширеною причиною дефектів. Гострі кути створюють концентрацію напружень, погіршують картину потоку та збільшують знос ливарної форми. Щоб мінімізувати ці проблеми, конструктори повинні дотримуватися товщини внутрішніх та зовнішніх кутів на рівні половини товщини стінки. Це допоможе мінімізувати напруження та забезпечити цілісність деталі.
Ще одним важливим конструктивним міркуванням для деталей, виготовлених литтям під тиском, є товщина ребер. Вони повинні становити щонайменше дві третини зовнішньої стінки. Товстіші ребра можуть призвести до заглиблень на зовнішній поверхні. Піднутрення також ускладнюють конструкцію форми та збільшують вартість деталі.
Варіація допусків також є важливим фактором. Вона залежить від матеріалів, контролю процесу та конструкції інструменту. Варіація допусків варіюється від формувальника до формувальника, і конструктори повинні обговорити критичні вимоги до допусків з формувальниками. Якщо деталь необхідно виготовити з певним допуском, конструктори повинні розглянути варіанти модифікації форми, щоб мінімізувати варіацію допусків. Крім того, конструкторам може знадобитися навмисно спроектувати додатковий зазор. Щоб компенсувати таку варіацію, формувальник може видалити частину сталі або змінити конструкцію. У деяких випадках перешкоди можна вирішити за допомогою зварювання.
Конструктивні аспекти лиття під тиском слід обговорити з фахівцями з матеріалознавства на ранніх етапах процесу проектування. Це критично важливо, оскільки зміни до конструкції форми можуть бути дорогими. Тому досягнення найкращого можливого результату є критично важливим. Дотримуючись рекомендацій щодо проектування, виробники можуть уникнути поширених дефектів. Рівномірна товщина стінки також важлива, оскільки нерівномірна товщина може призвести до деформації деталі під час її охолодження.
Ще одним важливим фактором для деталей, виготовлених методом лиття під тиском, є плинність матеріалу в порожнині форми. Смола повинна легко обтікати закруглені кути. Наприклад, лита деталь із вигнутим піднутренням не буде належним чином виштовхуватися з форми, якщо між двома сторонами немає простору. З цієї причини конструктори повинні враховувати плинність литого матеріалу, перш ніж визначатися з конструкцією.
Додавання системи бігунок до ливарної машини
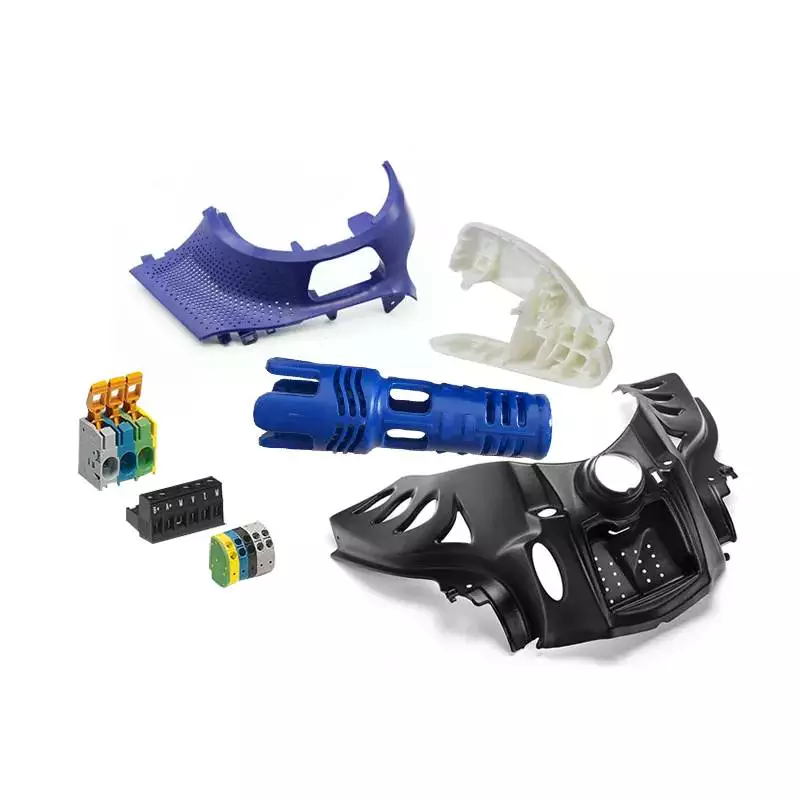 Існує два основних типи систем канального типу: системи гарячого канального типу та системи холодного канального типу. У системі гарячого канального типу сопло канального типу подає розплавлений пластик у порожнину форми. Система холодного канального типу не потребує використання сопла та діє як канал для розплавленого пластику.
Конструкція гарячеканальної форми повинна збалансувати активність пластичного розчину та порожнин форми. В ідеалі форма з двома порожнинами краще збалансована, ніж одна з трьома. Однак важливо пам'ятати, що форма з трьома порожнинами вимагає багатогранного балансу людської діяльності.
Системи бігунків для пластикових форм мають вирішальне значення для забезпечення стабільної швидкості заповнення та тиску. Незалежно від того, чи виробляєте ви пластикові деталі з однією чи кількома порожнинами, система бігунків забезпечить стабільність ваших процесів. Вибираючи систему бігунків, переконайтеся, що ви обрали правильну систему для вашого застосування.
Системи гарячого каналу можуть скоротити тривалість циклу на цілих 10-30 відсотків. Вони допомагають покращити контроль якості та мінімізувати втрати матеріалу, підтримуючи пластик у розплавленому стані протягом усього процесу формування. Крім того, вони допомагають заощаджувати пластикову сировину та енергію. Ці характеристики роблять їх ідеальними для великих виробничих ліній.
Система гарячого каналу також може допомогти запобігти переповненню порожнини. Переконайтеся, що об'єм гарячого каналу дорівнює об'єму порожнини форми. В іншому випадку пластиковий розчин буде затримуватися всередині гарячого каналу занадто довго та розкладатися.
Системи гарячого каналу бувають різних різновидів. Один із типів систем гарячого каналу називається литниковою системою гарячого каналу. У цій системі використовується механічний клапан для відкриття та закриття сопла. Цей тип гарячого каналу є ефективнішим та продуктивнішим, ніж універсальний гарячий канал. Однак він також дорожчий.
У триплитовій прес-формі система бігунів розташована між основною та порожнинною плитами. Коли прес-форму відкривається, система бігунів автоматично відділяється від відлитої деталі. Це усуває необхідність ручної праці, але збільшує вартість оснащення.
Система бігунів важлива для виробництва як тонких, так і товстих деталей. Бігун має бути вузьким, але великим, щоб не створювати пустот і покращувати загальні характеристики кінцевого продукту. Системи бігунів також важливі для зменшення кількості енергії, необхідної для формування та повторного подрібнення матеріалу.
Система гарячого канального каналу – це один зі способів покращити швидкість і точність лиття пластмас. Вона допомагає уникнути проблем з відходами, зменшуючи їх кількість. Крім того, система гарячого канального каналу також запобігає дорогому ремонту. Додавши систему канального каналу до системи лиття під тиском, ви забезпечите кращу якість і точність, а також уникнете непотрібних простоїв і дорогого ремонту.
Гарячоканальні системи ідеально підходять для великосерійного виробництва. Однак вони потребують вищого рівня обслуговування. Крім того, гарячоканальні системи важко чистити, і вони часто залишають відходи. Приховані канальні системи також можуть бути незручними для видалення, особливо під час зміни матеріалів або кольорів. Вони також можуть призвести до проблем із залипанням, якщо виготовлені з термочутливих матеріалів.
Використання термічно ізольованого блоку холодного впорскування
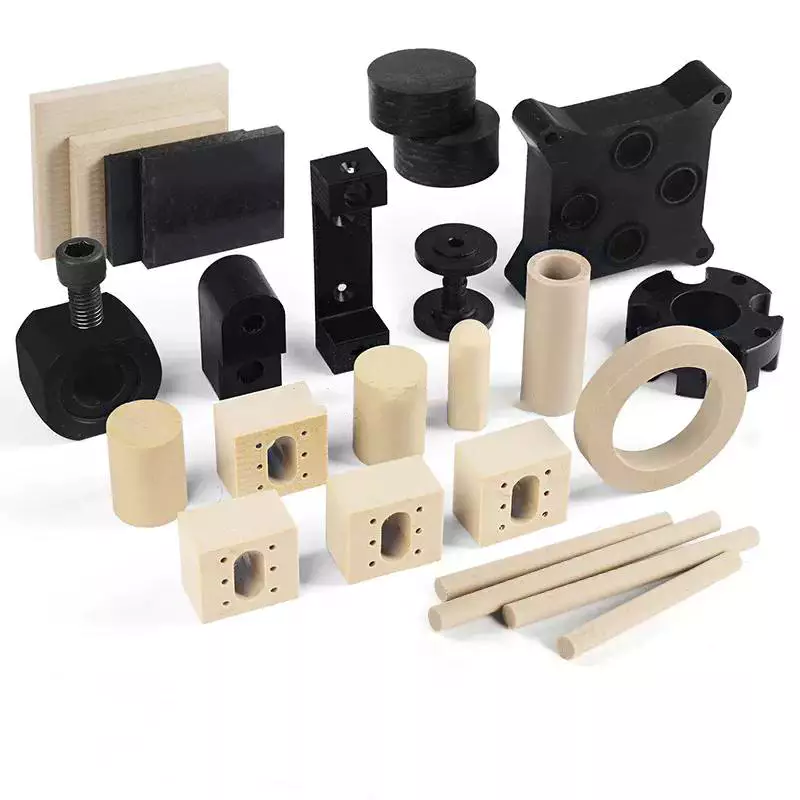 Термостатичний контроль температури в процесі лиття під тиском може суттєво вплинути на якість деталі. Високі температури форми слід регулювати за допомогою терморегульованого охолоджувального блоку. Ці пристрої оснащені насосними системами та внутрішніми нагрівачами. Температура литого пластику визначає характеристики плинності та усадку пластику. Температура також впливає на якість поверхні, стабільність розмірів та фізичні властивості готового виробу.
Термічно ізольований блок холодного лиття під тиском дозволяє операторам прес-форм формувати деталі за нижчих температур, ніж у звичайній машині для лиття під тиском. Сама прес-форма складається з двох сталевих половин. Дві половини з'єднані механічним шарніром. Під час лиття під тиском невелика кількість пластику вдавлюється в порожнину прес-форми. Потім введеному пластику дають охолонути до твердого стану. Відлита деталь випадає з половинок прес-форми. Після цього введена деталь потрапляє в контейнер для збору.
Процес лиття під тиском з нагріванням/охолодженням може значно покращити естетику відлитих деталей. Ефекти цієї техніки особливо помітні на аморфних смолах, які не утворюють плівку під час фази лиття. Відлиті деталі мають вищий блиск, ніж при традиційних методах лиття.
Цей процес вимагає меншого зусилля затискання, ніж звичайне лиття під тиском, і пропонує більшу свободу проектування. Він також збільшує продуктивність процесу та економію матеріалів. Управління процесом у цьому процесі є складнішим, з такими змінними, як кількість впорскуваного розплаву, тиск води та час затримки впорскування води.
Кут природного укосу є ще одним критерієм. Невеликий кут вказує на те, що гранули є сипучими, тоді як кут понад 45 градусів вказує на те, що гранули не є сипучими. Це важливо під час обробки нейлонових смол.
Лиття пластмас під тиском за останні десятиліття значно просунулося. Сьогодні більшість ливарних форм поділяються на два типи: гарячеканальні та холодноканальні. Кожен з них має свої переваги та недоліки. Розуміння їх відмінностей допоможе вам визначити, який метод підходить саме вам.
Лиття під тиском – це високоефективний виробничий процес, який дає виробникам конкурентну перевагу над конкурентами. Завдяки цьому процесу виготовляються високоякісні пластикові та металеві деталі з мінімальними відходами та коротким часом циклу. Процес також надзвичайно точний і дозволяє виготовляти вироби з ідеальним поєднанням гнучкості та міцності.

editor by CX 2023-06-13

























