
தயாரிப்பு விளக்கம்
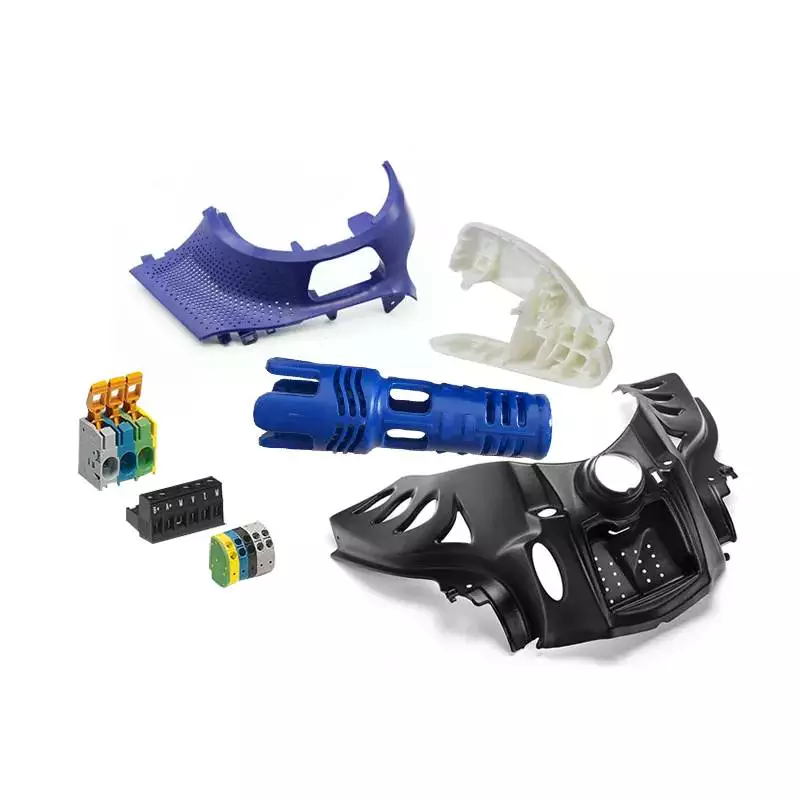
Item:China Plastic Injection Molding Manufacturer OEM Made per Drawing or Sample Glass Fiber Filled ABS Plastic Parts
Workshop View
| அச்சுப் பொருள் | S45C, S50C, P20, 718H, 738H, NAK80, S136, S136H |
| Mold Life Time | Life time warrange,you pay mold cost once and we will be responsible for all quality production |
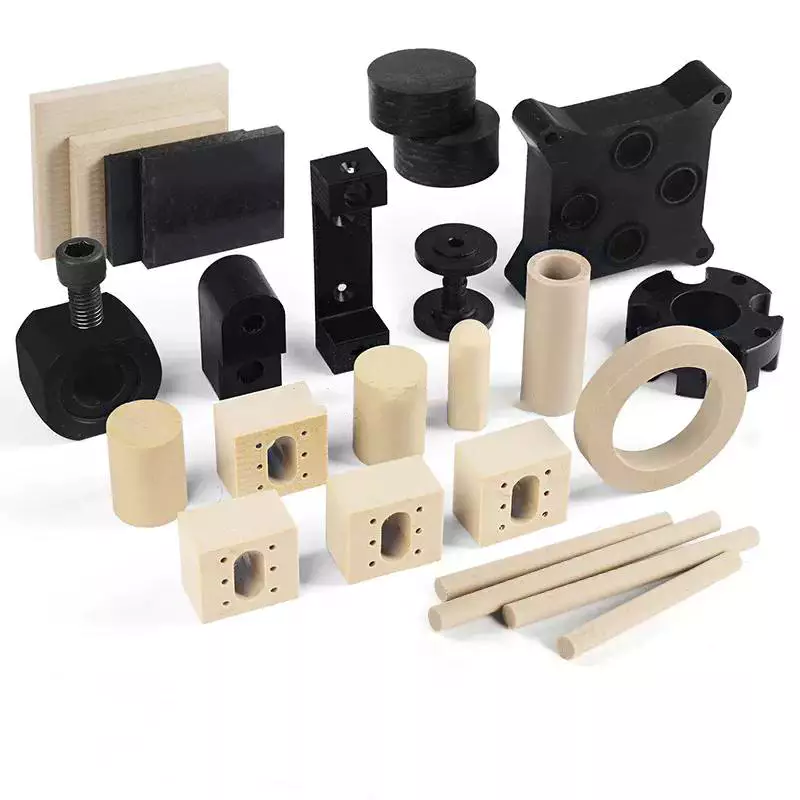
| Product Material | PC, ABS,PP,PC+ABS,PA, HIPS, PVC, PE, PS, POM, Acrylic,TPE,PET,GF filled PA etc |
| மேற்பரப்பு | Smooth, Glossy, Textured, Matte/Sandblasting |
| நிறம் | Any Pantone or RAL color code is workable |
| வரைதல் வடிவம் | STEP/IGS/X_T,DWG,PDF |
| Secondary Service | Painting,Printing,Chrome Plating,Assembly etc. |
| Delivery Time | 2 to 8 weeks depending on order size |
Careful Working
Example of What We Do
Company Introduction
Q: Are you a factory or trading company ?
A: We are a factory specializing in custom plastic injection molding parts,together with rubber parts and after-treatment of CZPT such as painting,printing ,assembly etc .
Q:What info do you need if I want to get a quote for a custom plastic part ?
A: 3D drawing in IGS/STEP/X-T format is preferred .Otherwise as long as other format can provide equivellent info ,it would be fine too ,such as CAD drawing with weight info provideded ,or samples sent to us for checking .
Also please state other related info such as what quantity you need,if there are any special requirements such as painting,printing,assembly etc .
Q:What material you can handle ?
A:We can make CZPT in various kind of materials such as PC/PP/ABS/Nylon/PA6/PA66/TPE/PVC/PBT/Nylon with Glass Fiber/Polycarbonate with Glass Fiber/AS/PS etc and subber parts in NBR/Silicone etc .
Q:I have a custom plastic part to make ,I have the design but I am not familar with injection so I am not sure if this part may shrink or not working with injection,can you advise ?
A:YES,we have an engineering team who is not only familar with part design but also familar with injection feasiblity ,once we receive the drawing ,we will check the feasiblity for injection and potential problems in the design.For example,if the part is designed with unnecessary plastic which will not only add cost but also cause sink parts at the surface of the part,we will feedback you before proceeding .
Q:What colors can you do with my plastic part?
A :We can make any color that is in Pantone and RAL color system .
Q:What’s your lead time for mold and for production ?
A:Usually we can send samples in 30-35 days from mold order . Production lead time is 2 to 8 weeks depending on order size .
Q:What’s the mold life gurantee ?
A:We provide lifetime gurantee .For example,usually a mold would start to age after like 500,000 shots ,but if quantity can reach this level ,we will make a new mold at our expense to keep the stable production going on . So you pay mold cost once and we will be responsible for all production from this model .
Q:Is mold our property after we pay it in full ?
A:Yes,mold is the customer’s property after the customer pays it in full .We only keep it well in house to serve the customer’s production needs . The mold won’t be changed unless with customer’s permission .We will not produce from this mold for any third party unless we have the customer’s permission .
Q:What’s your delivery terms ?
A:It’s EXW price for air shipment and FOB HangZhou for sea shipment .HangZhou is our nearest port as we are located in HangZhou ,we can also coordinate to ship to other ports or locations if needed with negotiable price .
| பொருள்: | PP, ABS.PC, PA, Nylon, PE, PVC, PS, POM etc |
|---|---|
| விண்ணப்பம்: | மருத்துவம், வீட்டு உபயோகம், மின்னணுவியல், தானியங்கி, விவசாயம் |
| Shaping Mode: | Injection Mould |
| Installation: | Fixed |
| Customized: | Customized |
| Mould Cavity: | Single or Mutlti Cavity |
| தனிப்பயனாக்கம்: |
இணையம்
| தனிப்பயனாக்கப்பட்ட கோரிக்கை |
|---|

ஊசி வார்ப்பு பாகங்களை வடிவமைத்தல்
ஊசி வார்ப்பு பாகங்கள் ஒன்றிணைந்து ஒரு முழுமையை உருவாக்கும் வகையில் வடிவமைக்கப்பட்டுள்ளன. லெகோஸ் போன்ற சிறிய பிளாஸ்டிக் பொம்மைகள் பொதுவாக ஒன்றிணைப்பதற்காகத் தயாரிக்கப்படாவிட்டாலும், இந்தத் தயாரிப்புகளுக்குத் துல்லியமான அளவீடுகள் தேவைப்படுகின்றன. இந்தக் காரணத்திற்காக, ஊசி வார்ப்பு பாகங்களின் வடிவமைப்புகள் உற்பத்திக்காகச் செம்மைப்படுத்தப்பட வேண்டும். மேலும், அந்த வடிவமைப்புகள் பிழை ஏற்படுவதற்கான வாய்ப்பையும் குறைக்க வேண்டும்.
ஊசி வார்ப்பு பாகங்களுக்கான வடிவமைப்பு பரிசீலனைகள்
ஊசி வார்ப்பு பாகங்களை வடிவமைக்கும்போது, பாகத்தின் சுவர் தடிமனைக் கருத்தில் கொள்வது அவசியம். சிறந்தபட்சமாக, பாகம் முழுவதும் சுவர் தடிமன் சீராக இருக்க வேண்டும். இது, அச்சுக் குழி முழுவதையும் தடையின்றி நிரப்ப அனுமதிக்கிறது, மேலும் குறைபாடுகளின் அபாயத்தையும் குறைக்கிறது. சீரான சுவர் தடிமன் இல்லாத பாகங்களில், இரண்டு பிரிவுகளுக்கு இடையிலான எல்லையில் அதிக அழுத்தங்கள் ஏற்படும், இது விரிசல்கள், வளைதல் மற்றும் முறுக்குதல் ஆகியவற்றின் அபாயத்தை அதிகரிக்கிறது. இத்தகைய அழுத்தங்களைத் தவிர்க்க, வடிவமைப்பாளர்கள் அழுத்தக் குவிப்பை நீக்குவதற்காக பாகத்தின் விளிம்புகளைக் குறுகலாக அல்லது வட்டமாக மாற்றுவதைக் கருத்தில் கொள்ளலாம்.
ஊசி வார்ப்பு செய்யப்பட்ட பாகத்தின் சுவர் தடிமன் முக்கியமானது, ஏனெனில் அது பல முக்கிய பண்புகளைப் பாதிக்கிறது. எனவே, அச்சுச் சிக்கல்கள் அல்லது அச்சு மாற்றத்தால் ஏற்படும் அதிக செலவு பிடிக்கும் தாமதங்களைத் தவிர்க்க, சுவர் தடிமனைத் தேர்ந்தெடுப்பதில் சரியான கவனம் செலுத்துவது மிகவும் அவசியம். பாகத்தின் செயல்பாடு மற்றும் அழுத்தத் தேவைகளின் அடிப்படையில் பெயரளவு சுவர் தடிமன் தீர்மானிக்கப்பட வேண்டும். அதேபோல், ஏற்றுக்கொள்ளக்கூடிய அழுத்தத்தின் அடிப்படையில் குறைந்தபட்ச சுவர் தடிமன் கணக்கிடப்பட வேண்டும். மிகவும் மெல்லிய சுவர், காற்றுப் பொறிகளுக்கும் அதிகப்படியான நெகிழி அழுத்தத்திற்கும் வழிவகுக்கும்.
கூர்மையான மூலைகளைக் கொண்ட ஊசி வார்ப்புப் பாகங்கள் குறைபாடுகளுக்கு ஒரு பொதுவான காரணமாகும். கூர்மையான மூலைகள் அழுத்தக் குவிப்புகளையும், சீரற்ற பாய்வு முறைகளையும், மற்றும் ஊசி வார்ப்பின் தேய்மானத்தையும் அதிகரிக்கின்றன. இந்தப் பிரச்சனைகளைக் குறைப்பதற்காக, வடிவமைப்பாளர்கள் உள் மூலைகளையும் வெளி மூலைகளையும் சுவரின் தடிமனில் பாதியாக வைத்திருக்க வேண்டும். இது அழுத்தத்தைக் குறைக்கவும், பாகத்தின் ஒருமைப்பாட்டை உறுதி செய்யவும் உதவும்.
ஊசி வார்ப்பு பாகங்களுக்கான மற்றொரு முக்கியமான வடிவமைப்பு கருத்தானது, விளிம்புகளின் தடிமன் ஆகும். அவை வெளிப்புறச் சுவரின் தடிமனில் குறைந்தபட்சம் மூன்றில் இரண்டு பங்காக இருக்க வேண்டும். அதிக தடிமனான விளிம்புகள் வெளிப்புறப் பரப்பில் அமிழ்வுத் தடங்களை ஏற்படுத்தக்கூடும். மேலும், கீழ்வெட்டுகள் அச்சின் வடிவமைப்பைச் சிக்கலாக்குவதோடு, பாகத்தின் விலையையும் அதிகரிக்கின்றன.
சகிப்புத்தன்மை மாறுபாடும் ஒரு முக்கியமான கருத்தாகும். இது மூலப்பொருட்கள், செயல்முறைக் கட்டுப்பாடு மற்றும் கருவி வடிவமைப்பு ஆகியவற்றைப் பொறுத்தது. சகிப்புத்தன்மை மாறுபாடு ஒவ்வொரு அச்சாளருக்கும் மாறுபடும், மேலும் வடிவமைப்பாளர்கள் முக்கியமான சகிப்புத்தன்மை தேவைகள் குறித்து அச்சாளர்களுடன் விவாதிக்க வேண்டும். ஒரு பாகம் ஒரு குறிப்பிட்ட சகிப்புத்தன்மைக்கு ஏற்ப தயாரிக்கப்பட வேண்டும் என்றால், சகிப்புத்தன்மை மாறுபாட்டைக் குறைப்பதற்காக, அச்சில் செய்யப்படும் திருத்தங்களுக்கான வழிகளை வடிவமைப்பாளர்கள் கருத்தில் கொள்ள வேண்டும். கூடுதலாக, வடிவமைப்பாளர்கள் வேண்டுமென்றே கூடுதல் இடைவெளியை வடிவமைக்க வேண்டியிருக்கலாம். இத்தகைய மாறுபாட்டை ஈடுசெய்ய, அச்சாளர் சிறிதளவு எஃகை அகற்றலாம் அல்லது வடிவமைப்பை மாற்றியமைக்கலாம். சில சமயங்களில், பற்றவைப்பு மூலம் குறுக்கீட்டைத் தீர்க்க முடியும்.
ஊசி வார்ப்பு பாகங்களுக்கான வடிவமைப்பு அம்சங்கள், வடிவமைப்பு செயல்முறையின் ஆரம்பத்திலேயே பொருள் அறிவியல் வல்லுநர்களுடன் விவாதிக்கப்பட வேண்டும். இது மிகவும் முக்கியமானது, ஏனெனில் அச்சு வடிவமைப்பில் செய்யப்படும் மாற்றங்கள் அதிக செலவை ஏற்படுத்தக்கூடும். எனவே, சாத்தியமான சிறந்த முடிவை அடைவது இன்றியமையாதது. வடிவமைப்பு வழிகாட்டுதல்களைப் பின்பற்றுவதன் மூலம், உற்பத்தியாளர்கள் பொதுவான குறைபாடுகளைத் தவிர்க்கலாம். சீரான சுவர் தடிமனும் முக்கியமானது, ஏனெனில் சீரற்ற தடிமன், பாகம் குளிர்வடையும்போது அது உருக்குலைவதற்கு வழிவகுக்கும்.
ஊசி வார்ப்பு பாகங்களுக்கு மற்றொரு முக்கியமான காரணி, அச்சுக் குழியில் பொருளின் பாயும் தன்மையாகும். பிசின் வளைந்த மூலைகளைச் சுற்றி எளிதாகப் பாய வேண்டும். உதாரணமாக, இரு பக்கங்களுக்கும் இடையில் இடைவெளி இல்லாவிட்டால், வளைந்த கீழ்வெட்டு கொண்ட ஒரு வார்ப்புப் பாகம் அச்சிலிருந்து சரியாக வெளியேறாது. இந்தக் காரணத்திற்காக, வடிவமைப்பாளர்கள் ஒரு வடிவமைப்பைத் தீர்மானிப்பதற்கு முன், வார்ப்புப் பொருளின் பாயும் தன்மையைக் கருத்தில் கொள்ள வேண்டும்.
ஒரு ஊசி வார்ப்பு இயந்திரத்தில் ஒரு ரன்னர் அமைப்பைச் சேர்ப்பது
 ரன்னர் அமைப்புகளில் இரண்டு முக்கிய வகைகள் உள்ளன: சூடான ரன்னர் அமைப்புகள் மற்றும் குளிர்ந்த ரன்னர் அமைப்புகள். ஒரு சூடான ரன்னர் அமைப்பில், ஒரு ரன்னர் முனை உருகிய பிளாஸ்டிக்கை அச்சுக் குழிக்குள் செலுத்துகிறது. ஒரு குளிர்ந்த ரன்னர் அமைப்புக்கு முனையின் பயன்பாடு தேவையில்லை, மேலும் அது உருகிய பிளாஸ்டிக்கிற்கான ஒரு வழித்தடமாகச் செயல்படுகிறது.
ஒரு ஹாட் ரன்னர் அச்சின் வடிவமைப்பு, பிளாஸ்டிக் கரைசல் மற்றும் அச்சுக் குழிகளின் செயல்பாடுகளைச் சமநிலைப்படுத்த வேண்டும். சிறந்தபட்சமாக, மூன்று குழிகளைக் கொண்ட அச்சை விட இரண்டு குழிகளைக் கொண்ட அச்சு சிறப்பாகச் சமநிலைப்படுத்தப்பட்டுள்ளது. இருப்பினும், மூன்று குழிகளைக் கொண்ட அச்சுக்கு மனித செயல்பாடுகளின் பன்முகச் சமநிலை தேவை என்பதை நினைவில் கொள்வது அவசியம்.
சீரான நிரப்பு விகிதங்களையும் அழுத்தத்தையும் உறுதி செய்வதற்கு பிளாஸ்டிக் மோல்ட் ரன்னர் அமைப்புகள் மிக முக்கியமானவை. நீங்கள் ஒற்றைக் குழி அல்லது பல குழி கொண்ட பிளாஸ்டிக் பாகங்களைத் தயாரித்தாலும், ஒரு ரன்னர் அமைப்பு உங்கள் செயல்முறைகளைச் சீராக வைத்திருக்கும். ஒரு ரன்னர் அமைப்பைத் தேர்ந்தெடுக்கும்போது, உங்கள் பயன்பாட்டிற்கு ஏற்ற சரியான அமைப்பைத் தேர்ந்தெடுப்பதை உறுதிசெய்து கொள்ளுங்கள்.
ஹாட் ரன்னர் அமைப்புகள் சுழற்சி நேரங்களை 10 முதல் 30 சதவீதம் வரை குறைக்க முடியும். வார்ப்பு செயல்முறை முழுவதும் பிளாஸ்டிக்கை உருகிய நிலையில் வைத்திருப்பதன் மூலம், அவை தரக் கட்டுப்பாட்டை மேம்படுத்தவும் மூலப்பொருள் விரயத்தைக் குறைக்கவும் உதவுகின்றன. மேலும், அவை பிளாஸ்டிக் மூலப்பொருட்கள் மற்றும் ஆற்றலைச் சேமிக்க உதவுகின்றன. இந்த அம்சங்கள் அவற்றை பெரிய உற்பத்தித் தொடர்களுக்கு மிகவும் பொருத்தமானதாக ஆக்குகின்றன.
ஒரு ஹாட் ரன்னர் அமைப்பானது, அச்சுக் குழியில் அதிகப்படியான திரவம் நிரம்புவதைத் தடுக்கவும் உதவும். ஹாட் ரன்னரின் கொள்ளளவு, அச்சுக் குழியின் கொள்ளளவுக்குச் சமமாக இருப்பதை உறுதிப்படுத்திக் கொள்ளுங்கள். இல்லையெனில், பிளாஸ்டிக் கரைசல் ஹாட் ரன்னருக்குள் நீண்ட நேரம் சிக்கிக்கொண்டு சிதைந்துவிடும்.
ஹாட் ரன்னர் அமைப்புகள் பல வகைகளில் வருகின்றன. ஒரு வகை ஹாட் ரன்னர் அமைப்பு, ஸ்ப்ரூ ஹாட் ரன்னர் அமைப்பு என்று அழைக்கப்படுகிறது. இந்த அமைப்பு, ஒரு நாசிலைத் திறக்கவும் மூடவும் ஒரு இயந்திர வால்வைப் பயன்படுத்துகிறது. இந்த வகை ஹாட் ரன்னர், ஒரு பொதுப் பயன்பாட்டு ஹாட் ரன்னரை விட அதிக செயல்திறன் மிக்கதாகவும் திறமையானதாகவும் இருக்கிறது. இருப்பினும், இது அதிக விலை கொண்டதாகவும் உள்ளது.
மூன்று தகடு அச்சில், ரன்னர் அமைப்பானது கோர் மற்றும் கேவிட்டி தகடுகளுக்கு இடையில் பொருத்தப்பட்டுள்ளது. அச்சு திறக்கப்படும்போது, ரன்னர் அமைப்பானது வார்க்கப்பட்ட பாகத்திலிருந்து தானாகவே பிரிந்துவிடுகிறது. இது கை உழைப்பின் தேவையை நீக்குகிறது, ஆனால் கருவிகளுக்கான செலவை அதிகரிக்கிறது.
மெல்லிய மற்றும் தடிமனான பாகங்களைத் தயாரிப்பதற்கு ரன்னர் அமைப்பு முக்கியமானது. வெற்றிடங்களை உருவாக்காமல், இறுதிப் பொருளின் ஒட்டுமொத்த செயல்திறனை மேம்படுத்தும் வகையில், ரன்னர் குறுகியதாகவும் ஆனால் பெரியதாகவும் இருக்க வேண்டும். மூலப்பொருளை வடிவமைப்பதற்கும் மீண்டும் அரைப்பதற்கும் தேவைப்படும் ஆற்றலின் அளவைக் குறைப்பதற்கும் ரன்னர் அமைப்புகள் முக்கியமானவை.
பிளாஸ்டிக் வார்ப்பின் வேகத்தையும் துல்லியத்தையும் மேம்படுத்துவதற்கான ஒரு வழி ஹாட் ரன்னர் சிஸ்டம் ஆகும். இது வீணாகும் பிளாஸ்டிக்கின் அளவைக் குறைப்பதன் மூலம், கழிவுப் பிரச்சனைகளைத் தவிர்க்க உதவுகிறது. மேலும், ஒரு ஹாட் ரன்னர் சிஸ்டம் அதிக செலவுள்ள பழுதுபார்ப்புகளையும் தடுக்கிறது. ஒரு இன்ஜெக்ஷன் மோல்டிங் சிஸ்டத்தில் ரன்னர் சிஸ்டத்தைச் சேர்ப்பதன் மூலம், நீங்கள் சிறந்த தரம் மற்றும் துல்லியத்தை உறுதிசெய்து, தேவையற்ற செயல்தடை நேரத்தையும் அதிக செலவுள்ள பழுதுபார்ப்புகளையும் தவிர்க்கலாம்.
அதிக அளவிலான உற்பத்திகளுக்கு ஹாட் ரன்னர் அமைப்புகள் மிகவும் பொருத்தமானவை. இருப்பினும், அவற்றுக்கு உயர் மட்டப் பராமரிப்பு தேவைப்படுகிறது. மேலும், ஹாட் ரன்னர் அமைப்புகளைச் சுத்தம் செய்வது கடினம், அத்துடன் அவை பெரும்பாலும் கழிவுப் பொருட்களை விட்டுச்செல்கின்றன. மறைக்கப்பட்ட ரன்னர்களை அகற்றுவதும் சிரமமாக இருக்கலாம், குறிப்பாகப் பொருட்களை அல்லது வண்ணங்களை மாற்றும்போது. அவை வெப்பத்தால் எளிதில் பாதிப்படையக்கூடிய பொருட்களால் செய்யப்பட்டிருந்தால், ஒட்டிக்கொள்ளும் சிக்கல்களுக்கும் வழிவகுக்கக்கூடும்.
வெப்பரீதியாக தனிமைப்படுத்தப்பட்ட குளிர் உட்செலுத்துதல் அலகைப் பயன்படுத்துதல்
 ஊசி வார்ப்புச் செயல்முறையில் வெப்பநிலையை நிலைமின்னியல் முறையில் கட்டுப்படுத்துவது, பாகத்தின் தரத்தில் குறிப்பிடத்தக்க தாக்கத்தை ஏற்படுத்தும். அதிக அச்சு வெப்பநிலைகளை, வெப்பநிலை-கட்டுப்படுத்தப்பட்ட குளிரூட்டும் அலகைப் பயன்படுத்தி ஒழுங்குபடுத்த வேண்டும். இந்தச் சாதனங்கள், உந்தி அமைப்புகள் மற்றும் உள்ளக வெப்பமூட்டிகளுடன் பொருத்தப்பட்டுள்ளன. ஊசி மூலம் செலுத்தப்படும் நெகிழியின் வெப்பநிலை, அதன் பாய்வுப் பண்புகளையும் சுருங்குதலையும் தீர்மானிக்கிறது. மேலும், வெப்பநிலையானது முடிக்கப்பட்ட பொருளின் மேற்பரப்புப் பூச்சு, பரிமாண நிலைத்தன்மை மற்றும் இயற்பியல் பண்புகளையும் பாதிக்கிறது.
வெப்பம் தனிமைப்படுத்தப்பட்ட குளிர் உட்செலுத்தல் அலகு, வழக்கமான உட்செலுத்தல் வார்ப்பு இயந்திரத்தை விட குறைந்த வெப்பநிலையில் பாகங்களை வார்ப்பதற்கு வார்ப்பு இயக்குபவர்களை அனுமதிக்கிறது. உட்செலுத்தல் வார்ப்பானது இரண்டு எஃகுப் பாகங்களால் ஆனது. இந்த இரண்டு பாகங்களும் ஒரு இயந்திரவியல் கீல் மூலம் இணைக்கப்பட்டுள்ளன. உட்செலுத்தல் வார்ப்பின் போது, சிறிதளவு பிளாஸ்டிக் வார்ப்புக் குழிக்குள் செலுத்தப்படுகிறது. உட்செலுத்தப்பட்ட பிளாஸ்டிக் பின்னர் திட நிலைக்குக் குளிர அனுமதிக்கப்படுகிறது. வார்க்கப்பட்ட பாகம் பின்னர் வார்ப்புப் பாகங்களிலிருந்து வெளியே விழுகிறது. உட்செலுத்தப்பட்ட பாகம் பின்னர் சேகரிக்கப்படுவதற்காக ஒரு தொட்டிக்குள் செல்கிறது.
வெப்ப/குளிர் ஊசி வார்ப்பு செயல்முறையானது, வார்க்கப்பட்ட பாகங்களின் அழகியலை குறிப்பிடத்தக்க அளவில் மேம்படுத்தும். இந்த நுட்பத்தின் விளைவுகள், ஊசி செலுத்தும் கட்டத்தின் போது ஒரு மேல்தோலை உருவாக்காத உருவமற்ற பிசின்களில் குறிப்பாகத் தெளிவாகத் தெரிகின்றன. வழக்கமான வார்ப்பு நுட்பங்களுடன் ஒப்பிடும்போது, வார்க்கப்பட்ட பாகங்கள் அதிக பளபளப்பைக் கொண்டுள்ளன.
இந்த செயல்முறைக்கு, வழக்கமான ஊசி வார்ப்பை விட குறைவான இறுக்கும் விசை தேவைப்படுகிறது மற்றும் அதிக வடிவமைப்பு சுதந்திரத்தை வழங்குகிறது. இது செயல்முறைத் திறனையும் மூலப்பொருள் சேமிப்பையும் அதிகரிக்கிறது. உருகிய திரவ உட்செலுத்தலின் அளவு, நீரின் அழுத்தம் மற்றும் நீர் உட்செலுத்தும் தாமத நேரம் போன்ற மாறிகளைக் கொண்டிருப்பதால், இந்த செயல்முறைக்கான கட்டுப்பாடு மிகவும் சிக்கலானது.
ஓய்வுக் கோணம் மற்றொரு அளவுகோலாகும். குறைந்த கோணம், உருண்டைகள் தடையின்றி பாய்கின்றன என்பதைக் குறிக்கிறது, அதே சமயம் 45 டிகிரிக்கு மேற்பட்ட கோணம், உருண்டைகள் தடையின்றி பாயவில்லை என்பதைக் குறிக்கிறது. நைலான் ரெசின்களைப் பதப்படுத்தும் போது இது முக்கியமானது.
சமீபத்திய பத்தாண்டுகளில் பிளாஸ்டிக் ஊசி வார்ப்பு பெரும் முன்னேற்றங்களை அடைந்துள்ளது. இன்று, பெரும்பாலான ஊசி வார்ப்பு அச்சுகள் ஹாட் ரன்னர் மற்றும் கோல்ட் ரன்னர் என இரண்டு வகைகளில் ஒன்றில் அடங்குகின்றன. ஒவ்வொன்றிற்கும் அதன் சொந்த நன்மைகளும் தீமைகளும் உள்ளன. அவை எவ்வாறு வேறுபடுகின்றன என்பதைப் புரிந்துகொள்வது, உங்களுக்கு எந்த முறை சரியானது என்பதைத் தீர்மானிக்க உதவும்.
ஊசி வார்ப்பு என்பது, உற்பத்தியாளர்களுக்கு அவர்களின் போட்டியாளர்களை விட ஒரு மேன்மையை வழங்கும் மிகவும் செயல்திறன் மிக்க ஒரு உற்பத்தி செயல்முறையாகும். இந்த செயல்முறையைப் பயன்படுத்துவதன் மூலம், குறைந்தபட்ச கழிவுகளுடனும் குறைந்த சுழற்சி நேரத்துடனும் உயர்தரமான பிளாஸ்டிக் மற்றும் உலோகப் பாகங்கள் உற்பத்தி செய்யப்படுகின்றன. மேலும், இந்த செயல்முறை மிகவும் துல்லியமானதுடன், நெகிழ்வுத்தன்மை மற்றும் வலிமையின் சரியான கலவையைக் கொண்ட தயாரிப்புகளையும் உருவாக்குகிறது.

editor by CX 2023-06-13

























